Samodzielna Spółka Stoczniowa
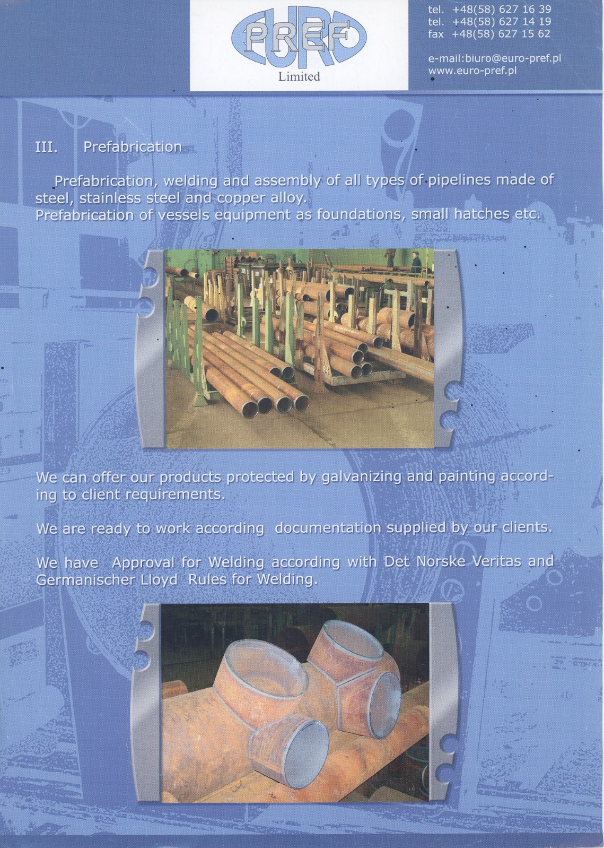
W kwietniu 2005 otrzymałem propozycję utworzenia samodzielnej spółki stoczniowej. Spółka miała składać z dwóch części produkcyjnych: prefabrykacji rurociągów na statki budowane w Stoczni oraz prefabrykacji wyposażenia ślusarskiego. Prefabrykacja rurociągów miała być wykonywana przez część pracowników Wydziału Rurarskiego W-2 a prefabrykację ślusarskiego wyposażenia miała wykonywać część pracowników Wydziału W 0.
Zdawałem sobie sprawę, że nie jest to łatwe, tym bardziej że już dość długo trudził się nad tym Kierownik Wydziału W-2. Trochę go rozumiałem, bo wiem, że nie jest łatwo zmieniać system organizacji, w której pracowało się wiele lat.
Ponieważ była to swego rodzaju propozycja nie do odrzucenia, przyjąłem ją, chociaż stanowisko jakie pełniłem w tym czasie bardzo mi odpowiadało (Dyrektora Zakładu Budowy Statków).
Na nowym stanowisku – Pełnomocnik Zarządu– zacząłem działać. Nie było to łatwe a wręcz bardzo trudne. Zdobycie informacji o kosztach funkcjonowania części Wydziałów było prawie niemożliwe. Musiałem wyliczać „ na piechotę ” każdą pozycję kosztową. Podział majątku też nie był prosty. Monterów rurociągów montujących rurociągi na statkach zabierał Wydział Maszynowy W 1 a monterów ślusarskiego wyposażenia montujących na statkach zabierała spółka Unitranas sp. z o.o. Do nich przechodziło też kierownictwo wydziałów W 1 oraz W 2.
Ja byłem w tej sytuacji proszącą stroną i nie miałem wiele do powiedzenia. Np. Wydział chciał mi zostawić jeden wózek akumulatorowy. A przecież wózki były potrzebne do przywiezienia materiału z magazynu wydziałowego, przewiezienia rur wygiętych na giętarkach, przewiezienia rur ciętych na specjalnej maszynie do cięcia profilowego rur, zawiezienia do spawania rur po-montowanych w całość i z kołnierzami, zawiezienia rur do cynkowni, przywiezienia rur z cynkowni itp.. Bardzo dużą też sprawą był podział pracochłonności na część prefabrykacyjną i część do montażu na statkach będących w budowie. Bardzo mi pomógł w tych tematach Dyrektor Produkcji mgr inż. Maciej Poprawski, który bardzo aktywnie a czasami bardzo głośno załatwiał te sprawy.
Miałem też trochę „ pod górę ” bo nie byłem „ stowarzyszony ” w żadnych formalnych oraz nieformalnych organizacjach. Ciężko, ciężko, ale jakoś szło do przodu.
Dość dużym problemem było uzyskanie od Stoczni należnego kapitału zakładowego. Po prostu Stocznia była w dość trudnej sytuacji finansowej.
I w końcu dnia 01.11.2005 spółka rozpoczęła działalność. Początki były bardzo trudne. Mieliśmy bardzo duży ujemny wynik pracochłonności na statkach będących w tym czasie budowie. Na jednym statku zabrakło nam ponad 5000 godzin!!! (zły podział pracochłonności).
Bardzo dużym problemem i ciężką praca było stworzenie system księgowego, kadrowego i systemu rozliczania pracochłonności. Nie miałem nikogo w spółce do pomocy w tych tematach. Musiałem uczyć się o bilansach i innych sprawach niezbędnych dla funkcjonowania spółki. System informatyczny robiła dla nas spółka z Koszalina, wypróbowana już w wykonywaniu tych prac dla innych spółek stoczniowych. Niestety było na to wszystko zbyt mało czasu tak, że pierwsza wypłata poszła do ludzi z systemu zaprzyjaźnionej spółki „UNITRANS”. Jestem im za to do dzisiaj bardzo wdzięczny.
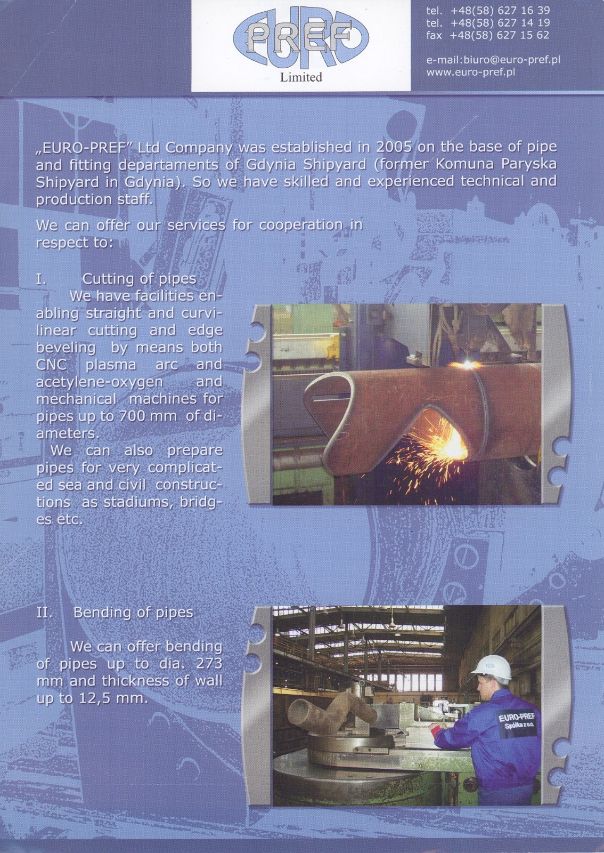
Spółka odziedziczyła całkiem niezły park maszynowy. Mieliśmy największą na Wybrzeżu giętarkę do gięcia rur o średnicy do 273 mm oraz holenderską komputerową maszynę do cięcia profilowego rur. Do tej pory maszyna nie była wykorzystywana właściwie. Przy zakupie maszyny przez Stocznię firma przekazała prosty program do prostej obróbki końców rur. Ale ten program nigdy nie był wykorzystywany. A ja na szczęście miałem dwóch wspaniałych chłopaków: Andrzeja Kamińskiego i zatrudnionego przypadkowo dobrego informatyka Pawła Uryna. Chłopaki uruchomili to oprogramowanie i korzystaliśmy z niego.
W późniejszym okresie walczyliśmy o pracę na cięcie rur dla hali Baltic Arena budowanej na Mistrzostwa Europy W Piłce Nożnej. Konstrukcja nośna rurowa była bardzo skomplikowana. W jednym miejscu stykało się nawet sześć rur i kształt krawędzi tych rur był bardzo skomplikowany. Kupiliśmy za dość dużą kwotę nowe oprogramowanie od Holendrów. Wdrożenie nowego oprogramowania też nie było łatwe. Niestety zostaliśmy z tej pracy wykolegowani. Zadziałały tu chyba jakieś dziwne układy. Zostaliśmy z nowym, kosztownym oprogramowaniem.
Innym tematem, który starałem się dopracować było gięcie rur na dużej giętarce. Do tej pory obsługujący giętarkę pracownik robił to na wyczucie, bazując na swoim wieloletnim doświadczeniu. Dostawał informację o kącie gięcia rury, popukał w rurę sprawdzając czy jest „ miękka ” czy „ twarda ”, wkładał rurę do giętarki i ustawiał kąt gięcia rury.
Z doświadczenia wiedział jaką wartość kąta ma ustawić i jak za sprężynuje rura po gięciu. Takie działanie powodowało, że rury przygotowane do gięcia były cięte z dużym naddatkiem i to powodowało później dodatkową pracę monterów no i oczywiście większe zużycie materiału.
Powiązana z tym była też sprawa dokumentacji konstrukcyjnej. Biuro konstrukcyjne wykonywało dokładną dokumentację przebiegu dla rur o średnicy większej niż 50 mm.
Dla niższych średnic rysunki rurociągów były wręcz symboliczne. Narysowane były urządzenia do których miały być doprowadzone rury, wykaz średnic rur i orientacyjna ilość materiału.
Zaczęliśmy wykonywać dodatkową dokumentację. Monterzy montujący rurociągi na statkach robili sobie własne szkice zamontowanych rur. Obawialiśmy się, że trudno będzie nam uzyskać od nich te szkice. Okazało się, że przekazywali je nam bardzo chętnie i służyli dodatkowo wyjaśnieniami. Wykonaliśmy własną, wewnętrzną dokumentację dla kilkudziesięciu systemów rurociągów dla wszystkich średnic rur dla danego systemu. Wielki szacunek dla naszych kolegów monterów!
Ponieważ giętarka pracowała już wiele lat oprzyrządowanie do niej było bardzo zużyte. Zamówiliśmy w Hucie Stalowa Wola nowe oprzyrządowanie. Zostało przywiezione samochodem osobowym a kosztowało nas 230 000 zł. Rozumieliśmy, że tu był zastosowany specjalny twardy i jednocześnie elastyczny materiał no i kształty oprzyrządowania były bardzo skomplikowane. Był to dla nas duży wydatek i mocno zirytował nas fakt, że później to wszystko zostało wy złomowane.
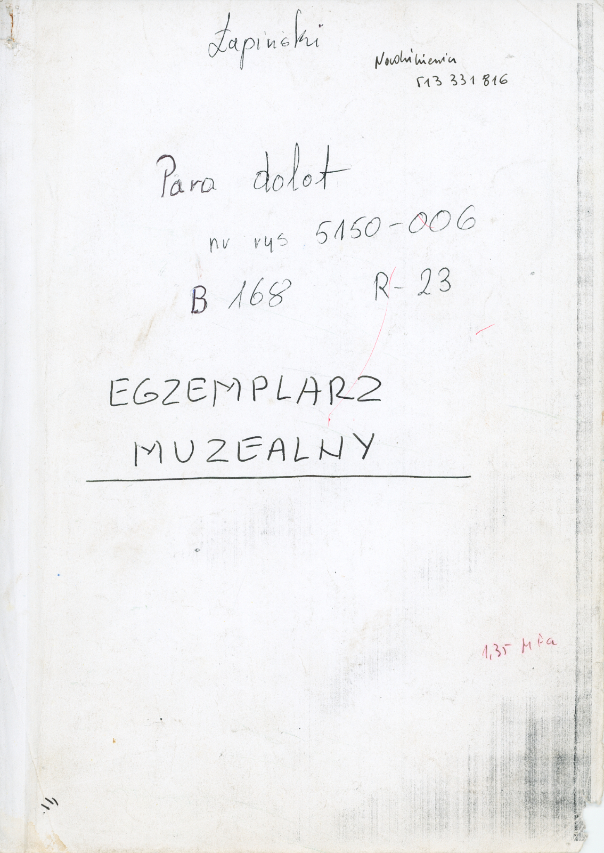
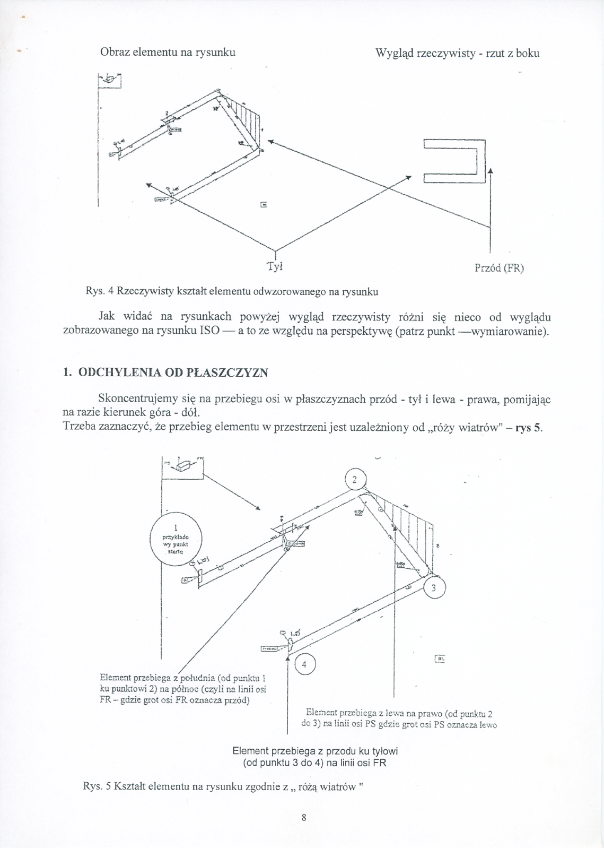
W załączeniu skany szkiców monterskich łącznie z naszymi wyliczeniami na tych szkicach z t.zw. „ Egzemplarza muzealnego ” dla systemu pary dolotowej wg rysunku 5150—006 na jednostkę 8168 i wykonaną przez nas dokumentację dla rysunku 5150-006 dla jednostki 8245.
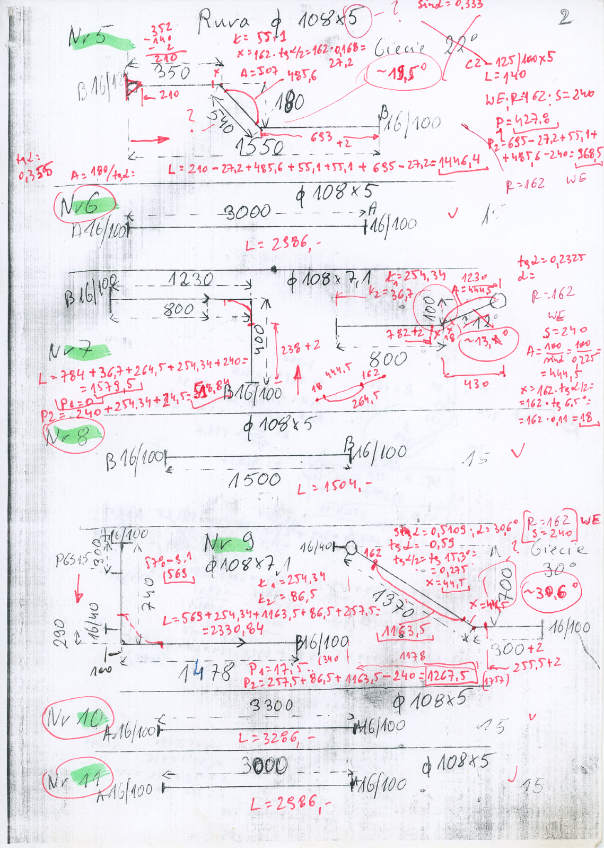
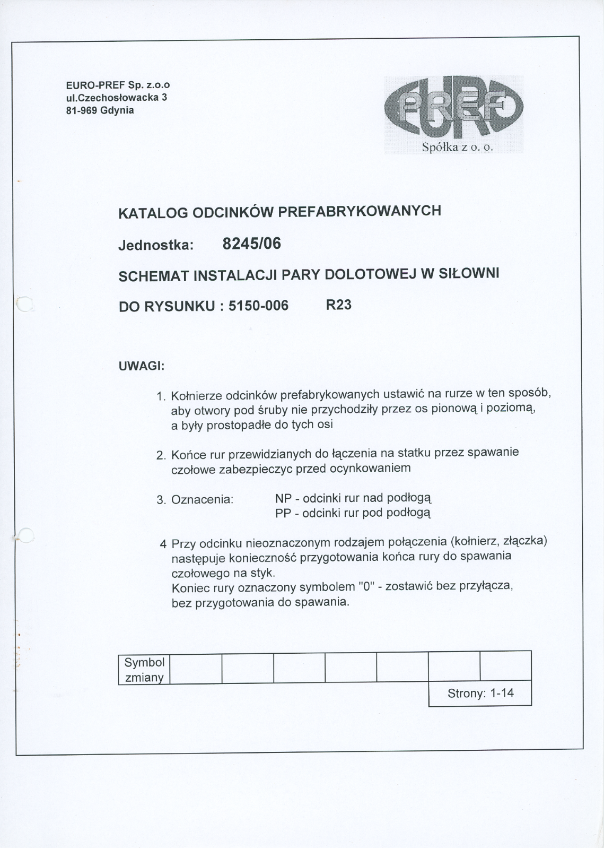
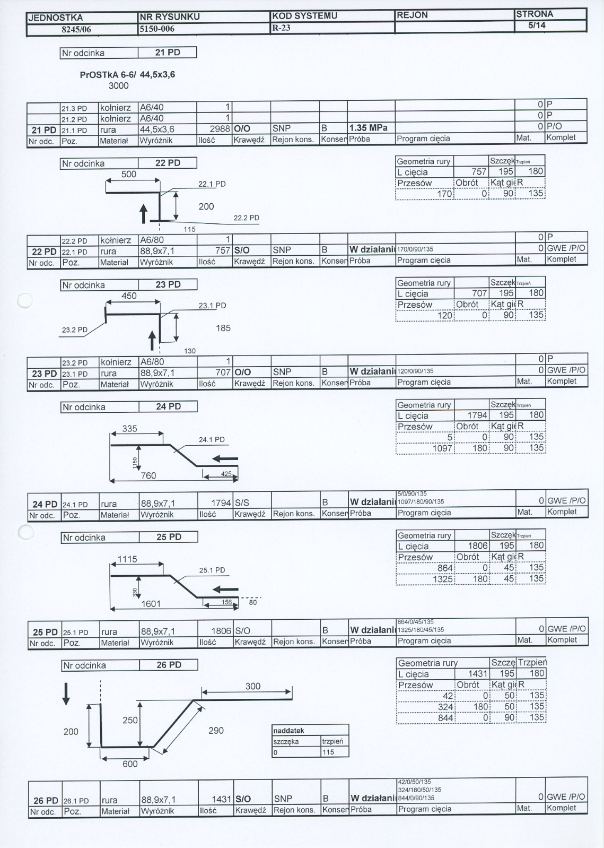
I tym sposobem zrobiliśmy wręcz rewolucję. W wykazie materiałowym dla statków z serii 8168 wykazane było ponad 32 000 metrów rur. Dzięki naszym pracom zeszliśmy do 27000 metrów.
A najdziwniejsza była sytuacja na ostatnich statkach z serii 8168. Zużycie rur stopniowo malało; 26 000 m; 23 000 m… Na statek ostatni pobrano 19 000 metrów a statek miał wykonane wszystkie systemy.
Pracowało się czasami ciężko szczególnie z powodów finansowych Ale jak się miało taką załogę to dawaliśmy radę. Moi zastępcy Piotr Skorupka, Rafał Naperty, kadrowa Małgosia Sitek, kierownicy oddziałów tacy jak Kazimierz Kosiorowski, mistrzowie jak Jerzy Gryza i inni.
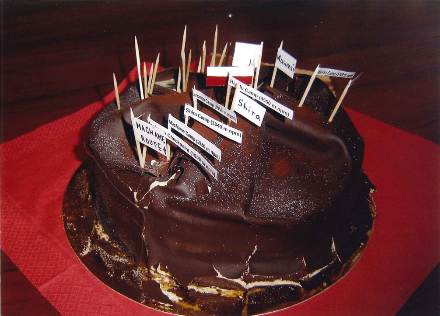
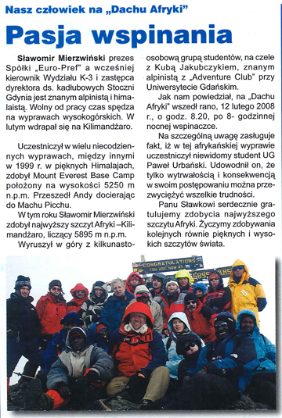
Bardzo sympatycznym dla mnie wydarzeniem było przywitanie po mojej wyprawie do Afryki na górę Kilimandżaro. Moje dziewczyny przywitały mnie tortem w kształcie góry Kilimandżaro z zaznaczonymi obozami na trasie wejściowej nazywanej „ Coca-Cola ”.
Nie mogę nie przedstawić naszą Dyrektor Finansową. Miałem szczęście, bo trafiła do nas mgr Beata Jurkiewicz, którą przyprowadził kolega Tomek Sowiński. Beata była Dyrektorem Finansowym Stoczni Gdańskiej. Z jakichś powodów nie mogła tam dalej pracować i zjawiła się u nas. Miała wielką wiedzę ekonomiczną i co najważniejsze duże znajomości w różnych instytucjach a szczególnie w ZUS. Mieliśmy ogromne zadłużenie w składkach pracowników spółki. Stocznia płaciła generalnie na płace dla pracowników i niewiele więcej. Beata wynegocjowała w ZUS przesunięcie terminów i spłaty ratalne.
Trwało to do momentu, kiedy podjęta została decyzja o zamknięciu Stoczni na koniec maja 2009 roku.
Od stycznia 2009 Skarb Państwa płacił wynagrodzenia pracownikom Stoczni a także pracownikom spółek, którzy byli przeniesieni na stan Stoczni. A pieniądze za realizację kontraktów Stocznia otrzymywała normalnie i mogła uregulować długi spółkom.
Od czerwca 2009 stocznia była jak pustynia. W spółce pozostało kilku pracowników. Pracownicy fizyczni nie chcieli pracować, bo otrzymali sowitą odprawę dochodzącą do 60 000 zł i dodatkowo przez pół roku otrzymywali normalnie wynagrodzenie bez świadczenia pracy.
Spółka została wystawiona na sprzedaż. Kupiła ją spółka Euro-Cynk za śmieszną kwotę mając w kasie spółki 4 razy więcej pieniędzy niż zapłacili za kupno.
Nie pasowałem do tego układu (Euro-Cynk był spółką firmy Vistal ) i zostałem odwołany z funkcji prezesa. Bardzo szybko skorzystałem z przepisów o szybszym przejściu na emeryturę i w wieku 63 lat pożegnałem się (z żalem) z moimi byłymi pracownikami i moją byłą spółką (bez żalu).
Dodatkowe materiały
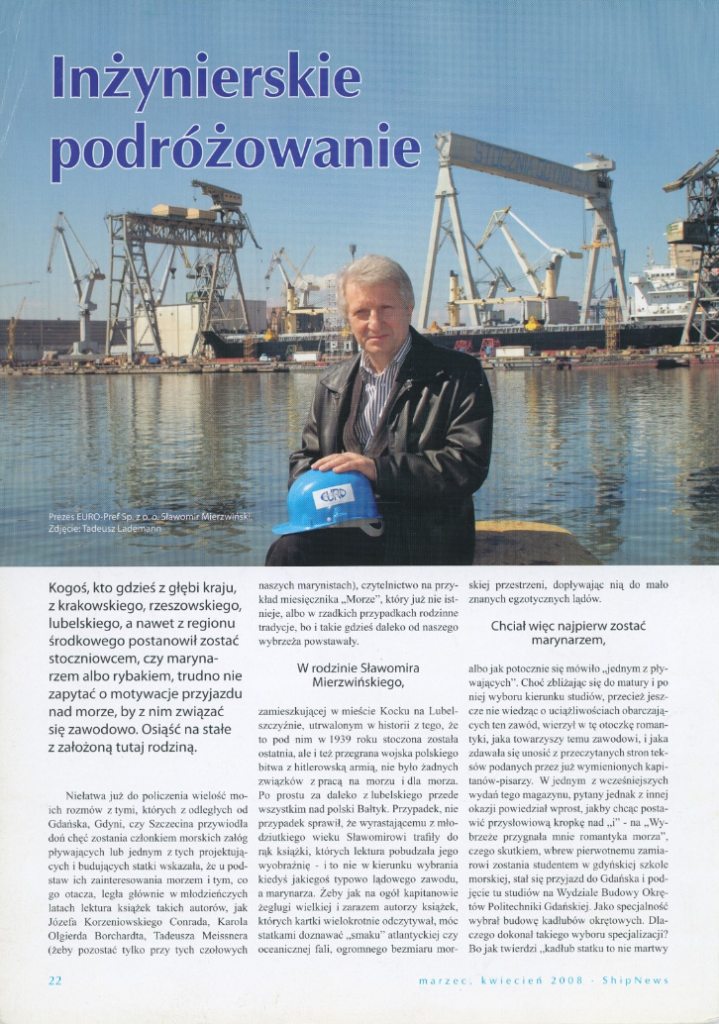
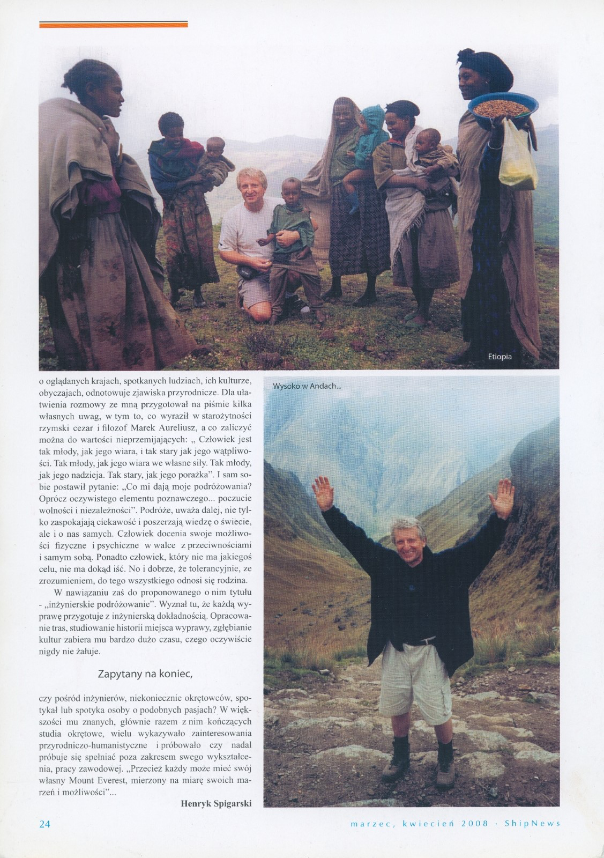
Dla powstającego
e-muzeum,
Sławomir Mierzwiński,
Listopad 2025r.
