Po zakończeniu działań wojennych w stoczni nr 13 (tak nazwano późniejszą stocznię im. Komuny Paryskiej) wzięto się raźno do odgruzowywania zniszczeń wojennych, przywracając do sprawności kolejne urządzenia, hale i inne obiekty a w tym i budynki.
Z gruzów wyciągano najprzeróżniejsze materiały, pracowicie je oczyszczano i segregowano, odkładając to, co było użyteczne do dalszej produkcji, choć tak naprawdę nie bardzo było wiadomo co, na tych terenach będzie wytwarzane.
Pracownicy, którzy zgłosili się do pracy byli pełni entuzjazmu, który nie zawsze wystarczał do wykonywania konkretnych prac (nitowanie, spawanie, gięcie blach i profili) więc większość przyuczała się zawodu stoczniowca.
W przemyśle polskim powoli wprowadzano organizację przedsiębiorstw na modłę radziecką.
Modła ta odróżniała procesy czysto projektowe (projektanci, konstruktorzy) i wyraźnie zaznaczała grupę ludzi, których nazwano technologami i ci w rozumieniu władz mieli wymyślać procesy technologiczne (wytwórcze) wg których miano wytworzyć to, co wymyślił konstruktor. Na zachodzie tymczasem panowało przekonanie, że projektant i konstruktor nie prawa funkcjonować w firmie, jeżeli nie zna procesu wytwarzania i możliwości technicznych danej fabryki czy zakładu.
Natomiast projektowaniem nowych zdolności wytwórczych i organizowaniem nowych inwestycji zajmował się dział Badań i Rozwoju, uzupełniany komórkami zajmującymi się ewentualnymi inwestycjami.
W odnalezionym schemacie organizacyjnym stoczni z 1946 roku jest zaznaczona komórka pod nazwą Biuro Konstrukcyjne.
W 1947 roku w następnym schemacie również widnieje Biuro Konstrukcyjne, ale w do tej komórki organizacyjnej wpisano już nazwisko jego kierownika, a był nim inż. Zenon Kępiński.
Gdy na przełomie lat 40 i 50 ub. wieku postanowiono zlecić stoczni w Gdyni budowę małych statków w dużej serii (35 statków dla ZSRR) o nośność tych statków 820 DWT, to sytuacja zmieniła się dość diametralnie.
Istniejące w Stoczni Biuro Konstrukcyjne nie posiadało wykształconej kadry projektantów statków. Zatem dokumentację Projektu Roboczego nowoprojektowanego statku wykonywało Centralne Biuro Konstrukcji Okrętowych (CBKO) w Gdańsku, zaś pracownicy tego COKB zatrudnieni na terenie stoczni w Gdyni otrzymali zadanie prowadzenie nadzoru konstruktorskiego nad tym typem statku.
Wówczas na stanowisko głównego koordynatora powołano mgr inż. Błażeja Smolińskiego, któremu po niedługim czasie zmieniono nazwę stanowiska na Główny Konstruktor.
Tak więc pracami wdrożeniowymi i nadzorem konstruktorskim nad statkiem o symbolu budowy B – 53 kierował nowy Gł. Konstruktor dobierając do pracy co raz szersze grono pracowników tak, iż po kilku miesiącach komórka Biura Konstrukcyjnego liczyła już kilkanaście osób.
Teraz wg modły radzieckiej należało wydzielić drugą grupę osób, którzy mieli się zająć technologią budowy.
Wybór padł na inż. Jana Żydowo, który dał się poznać jako pracowity i odważny inżynier nie stroniący od trudnych wyzwań związanych z jak dotąd z pracami o charakterze odtwórczym tego, co odnaleziono w stoczni po zakończeniu działań wojennych i po innych różnych pracach, właśnie na styku prac konstrukcyjno-technologicznych, które niosły w sobie nowatorskie rozwiązania w ramach tych prac, które realizowała stocznia.
Nowy Gł. Technolog Stoczni czym prędzej zorganizował grupę swoich współpracowników, by zająć się technologią budowy nowoprojektowanego statku B – 53.
Grupa ta widząc w naprędce budującą się pochylnię boczną, rozpatrując koncepcje technologii budowy statku B-53 doszła do następujących konkluzji:
- Statek jest o połowę krótszy od nowopowstającej pochylni;
- Kadłub będzie montowany z pojedynczych blach bezpośrednio na pochylni;
- Zatem zakładając ustawienie kadłuba na pochylni mniej więcej w jej środku zarówno za rufą jak i przed dziobem pozostaje sporo przestrzeni, którą można wykorzystać w następujący sposób: za rufą można budować rufę następnego statku.
Tak samo przed dziobem – dziób następnego statku;
- Dostrzeżono też fakt, iż vis a vis hali Ga-30 można budować środkową część kadłuba;
- Tak więc z tego opisu wynika, iż po przemieszczeniu środkowej części kadłuba w oś pochylni, natychmiast rozpoczyna się montaż z blach i wręgów następnej części środkowej kadłuba.
Zatem, kiedy pierwszy statek zostaje zwodowany, to na jego miejscu montażu pojawiają się dziób i rufa statku następnego. Teraz wystarczy, by z hali Ga-30 wysunąć część środkową następnego kadłuba i można – po odpowiednim czasie kolejny kadłub łączyć w całość.
W czasie łączenia kadłuba w całość za rufą i dziobem montowano już z blach następne fragmenty kolejnego statku;
- Stwierdzono, że po zbudowaniu kadłuba z tych trzech części, będzie można je dociągnąć do siebie i rozpocząć montaż kadłuba w całość;
Aby zrealizować pkt. 5 na końcu pochylni po jej wschodniej stronie zainstalowano rolki, by wówczas, gdy 3 części kadłuba będą gotowe do przeciągnięcia ich do siebie celem połączenia, to do tego przeciągania zastosuje się kabestany zainstalowane na dźwigu pływającym 100 ton. Liny, za pomocą których te części kadłuba będą przyciągane do siebie zostaną przyczepione z jednej strony do ram wózków, i poprzez system rolek kierunkowych zostaną skierowane na dźwig i w ten sposób będzie można te części kadłuba zbliżyć do siebie na tyle, by zrealizować to połączenie. Piszę tu o tym fakcie, by uprzytomnić czytelnikowi kto tak naprawdę jest pomysłodawcą budowy kadłubów metodą blokową!
Gdy koncepcja inż. Jana Żydowo i zespołu dot. realizacji montażu kadłuba na pochylni bocznej bezpośrednio z pojedynczych arkuszy blach przyoblekła się w rzeczywistość uznano, że nie jest to zadawalający rezultat sposobu budowy kadłuba na pochylni.
Tak więc na wszelkie sposoby starano się przyśpieszać prace kadłubowe, czemu sprzyjała długa pochylnia boczna (w stosunku do długości kadłuba statku b – 53) i możliwość składania więcej niż jednego statku w danym czasie.
Trzeba pamiętać, iż w tamtym czasie kadłub był konstrukcji nitowanej i spawanej, zatem aby zwiększać tempo prac zatrudniano nowych pracowników do najprostszych prac w zawodzie niter i spawacz.
Tak pomyślana strategia montażu kadłuba tej serii statku okazała być pomysłowa, zaś jej autorzy dowiedli, iż mają otwarte umysły i potrafią racjonalnie, po inżyniersku analizować sytuacje i dostosowywać ją do aktualnych potrzeb stoczni.
Z powyższego opisu można się zorientować, iż osoba powołująca inż. Jana Żydowo na stanowisko Gł. Technologa Stoczni dokonała niezwykle trafnego wyboru.
Z powyższego opisu można wysnuć i taki wniosek, iż zespół, którym kierował inż. Jan Żydowo de facto był Działem o charakterze Biura Rozwoju, w którym na roboczo przyoblekano wizję rozwoju, jak i tworzono dokumentację techniczno – technologiczną, która okazała się być strzałem w przysłowiową dziesiątkę.
Tak więc ta koncepcja funkcjonowania zespołu inż. J. Żydowo przekonała kierownictwo stoczni, iż radziecka koncepcja funkcjonowania odrębnych służb technologicznych sprawdziła się nad spodziewanie dobrze.
W kolejnych latach na stanowisku Głównego Technologa Stoczni zatrudniano różnych inżynierów prawie zawsze dokonując poprawnego ich wyboru. Chociaż nie można ich wymienić w kolejności chronologicznej (brak danych) to warto wspomnieć niektórych z nich.
Byli to inż. Jędrzej Adamczyk, Wojciech Młodkowski, Stanisław Wojtysiak, Zbigniew Zalewski, Stanisław Jaszewski, Paweł Pyrzowski i inni. Stanowisku Głównego Technologa Stoczni podlegał m. inn. Dział Technologii oznaczony w strukturach organizacyjnych Stoczni jako Dział „TTT”.
Budowa statku B – 53 wymaga dość precyzyjnej dokumentacji konstrukcyjnej, którą jak to wcześniej zaznaczyłem tworzono w COKB w Gdańsku. W Gdyni zaś prowadzono nadzór nad tą dokumentacją.
W miarę przyrostu konstrukcji statku, przybywała ilość rysunków najpierw kadłuba, potem zaś wyposażenia.
Ta ostatnia zawierała dość dużo nie tylko klasycznych błędów, ale też zawierała pewne nieścisłości wynikające z niedostatków koordynacji w rozmieszczeniu maszyn, mechanizmów i urządzeń na statku.
A to wymagało częstego przyjazdu z Gdańska do Gdyni tych konstruktorów, którzy byli autorami tych niedoskonałych rysunków projektowych. Uznano ten stan rzeczy za niezbyt fortunny, bo zmniejszało zdolności projektowe COKB.
Zatem postanowiono zwiększyć uprawnienia zespołu konstruktorów w stoczniowym COKB w Gdyni. Taki stan rzeczy zwiększał mobilność we wnoszeniu poprawek konstrukcyjnych i znacznie skrócił czas wnoszenia zmian najpierw do dokumentacji, potem zaś w tzw. „metalu”.
Przy poważniejszych zmianach na styku prac kadłubowo – wyposażeniowych w dokumentacji tej pojawiały się elementy z zakresu klasycznych prac kadłubowych, jak i wyposażeniowych.
Oba zakresy prac wymagały różnych materiałów, pobieranych do produkcji w różnym czasie. Przy bardziej złożonych pracach konstruktor szukał pomocy u tych, którzy mieli szerszą wizję funkcjonowania raczkującej dopiero co stoczni. Potrzebował informacji, kto powinien dany materiał pobierać z magazynu do dalszego przetwarzania. Sprawa była prosta, gdy zmiany dotyczyły samego kadłuba, wtedy nikt nie potrzebował pomocy. Natomiast przy złożonych pracach szczególnie w zakresie skomplikowanego wyposażenia, sprawa przybierała już zupełnie inny charakter.
Jako przykład podam, iż na statku B – 53/1 powstał problem zdalnego sterowania armatury rurociągowej. Wówczas nie było rozwiniętej kooperacji i taki problem musiano rozwiązać w stoczni samemu.
Więc polecono konstruktorowi opracować stosowne rozwiązanie, na które składało się: nowe zamocowanie do wrzeciona zaworu (tradycyjne kółko należało usunąć).
Następnie należało zaprojektować drążek (wałek), łączący wrzeciono zaworu z właściwym pokrętłem wyniesionym w miejsce oddalone od zaworu znajdujące się np. za grodzią, lub pokładem. Ponieważ nie zawsze tak wyniesiona konstrukcja zdalnego (ręcznego) sterowania zaworem przebiegała w linii prostej, to wszelkie niesymetryczne przemieszczenia niwelowano za pomocą dwóch małych sprzęgiełek Kardana umieszczonych – jedno przy samym wrzecionie zaworu, drugie zaś po drugiej stronie drążka przenoszącego mement obrotowy.
Wynika stąd, iż konstruktor musiał wszystko zaprojektować sam, rozrysować każdy detal. Okazało się, iż wykonawstwo samych sprzęgiełek Kardana wymagało pobrania zupełnie innych materiałów niż np. elementy kadłubowe.
Wykonawstwo tych sprzęgiełek w większości musiał wykonać wydział obrabiarek, ktoś inny musiał te elementy złożyć w całość, sprawdzając na roboczo, czy tak wykonane sprzęgiełka działają poprawnie.
Ktoś inny pobierał zawór i montował go w miejscu przeznaczenia. jeszcze ktoś inny wykonywał drążek, którego wymiary na gotowo mógł uzyskać dopiero wtedy, gdy zarówno zawór, jak i miejsce, w którym zamontowano mechanizm obrotu, z którego należało sterować zdalnie wspomnianym zaworem, było zamontowano na gotowo.
Ten najprostszy przykład pokazuje, jak powinna być rozwinięta kooperacja w tym międzywydziałowa, by zrealizować projekt konstruktora. Kiedy zaczęło pojawiać się coraz więcej tak złożonych rozwiązań konstrukcyjnych, rozpoczęto analizować, co należy uczynić z dotąd opracowywaną dokumentacją konstrukcyjną, by zawierała ona wskazówki o charakterze organizacyjno-technologicznym.
Pierwszą myślą było to, by te wskazówki zapisywać w tabeli materiałowej, w której wyspecyfikowany jest każdy rodzaj materiału na jaki składa się wyrób zaprojektowany przez konstruktora.
W ten sposób uznano, że należy rozszerzyć tabelę materiałową na każdym rysunku (zadanie dla konstruktora) i w tych wolnych rubrykach w umownych skrótach zaznaczyć „przebieg” materiałów od pobierającego dany materiał, poprzez kooperantów (np. wydz. obrabiarek – elementy wymagające obróbki skrawaniem, wydział powłok ochronnych na którym można było nałożyć powłokę cynkową, kadm, wykonać inne powłoki galwaniczne, dalej wyznaczano wykonawcę montażu podzespołu i wreszcieostatniego kooperanta, którym na ogół był wydz. montujący określoną konstrukcję.
Całą tą „filozofię” przebiegu materiału zapisywanego w tabeli materiałowej opracowano na styku konstruktorzy – technolodzy, którzy podlegli służbowo pod Głównego Technologa Stoczni.
To co tutaj opisałem trwało określony okres czasu, zanim dopracowano się ostatecznego, optymalnego rozwiązania.
Tym rozwiązaniem było powołanie b. ważnej komórki organizacyjnej nazwanej Działem Technologii, w której pracownicy musieli zrozumieć wszelkie niuanse zakresów prac poszczególnych wydziałów Stoczni i umieć te niuanse zapisywać do sygnalizowanej we wcześniejszych zdaniach tabeli materiałowej.
Tak więc nowo powołany dział technologii o symbolu organizacyjnym „TTT” znalazł swoje miejsce w strukturach organizacyjnych stoczni aż do przełomu roku 1998/1999, kiedy to rozpoczęto integracje służb konstrukcyjno – technologicznych. Dział ten zawsze podlegał Głównemu Technologowi Stoczni.
Dział Technologii (Symbol TTT)
Kierownikami tego Działu na przestrzeni wielu lat byli:
inż. inż. Jędrzej Adamczyk,
Bogusz Wszelaki,
Władysław Burzyński,
Bolesław Raczkowski.
Warto wspomnieć, iż jednym z najdłużej kierujących Działem TTT był mgr inż. Bogusz Wszelaki absolwent Politechniki Gdańskiej.
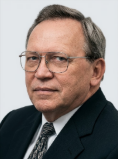
Fotka obok przedstawia długoletniego K-ka działu TTT, mgr inż. Bogusza Wszelakiego, człowieka wielkiej roztropności, doskonałego inżyniera, niezwykle spokojnego usposobienia.
Był lubianym szefem i cenionym przez przełożonych podwładnym. Posiadał analityczny umysł inżynierski.
W stoczni zasłynął z tego, iż wspólnie ze specjalistą ds. kadłubowym (było takie stanowisko w Dziale TTT) mgr inż. Stanisławem Woyciechowskim, uznali, iż technologia montażu samonośnych zbiorników LPG na gaz skroplony ustalona w Norwegii jest wg licencji norweskiej zbyt złożona, bo wymaga dwukrotnego wstawiania poszczególnych fragmentów każdego zbiornika w kadłub stojący w suchym doku.
To pierwsze wstawienie spowodowane było tym, iż należało wstawić wspomniany fragment zbiornika do kadłuba.
Następnie należało odtarasować z wielką dokładnością odległości pomiędzy powierzchniami stalowych fundamentów i to zarówno od tego fundamentu, który był wspawany w kadłub statku i odnieść się z tymi wymiarami do fundamentu, wykonanego na zbiorniku ładunkowym właśnie ustawianego w kadłub.
Po ustawieniu należało wykonać dokładny pomiar jaka jest dokładna odległość pomiędzy powierzchniami współpracującymi obu fundamentów. Po wykonaniu kart pomiaru, zbiornik wyjmowano z kadłuba i dopiero wtedy docinano drewno typu AZOBE zarówno na fundamencie w kadłubie, jak i na fundamencie na zbiorniku stojącym poza kadłubem.
Po zamocowaniu tego drewna następnym krokiem było jego zeszlifowanie tak, by po wstawieniu zbiornika opierał się on na drewnianych fundamentach na jak najszerszej powierzchni spasowanych fundamentów.
Istotą pomysłu obu panów było jednokrotne wstawianie każdego fragmentu zbiornika w kadłub, Aby ten pomysł wcielić w życie wymyślili, że wystarczy wdrożyć geodezyjne zasady dokonywania pomiarów fundamentów odrębnie na statku stojącym w suchym doku i drugi zestaw pomiarów na współpracującym fundamencie na zbiorniku, oczekującym na wstawienie go do kadłuba, montowanego później w niecce suchego doku.
Wykonane próbne pomiary wykazały wielką dokładność takiego pomierzania wg której można było we wspomniane fundamenty zamocować drewno AZOBE i dokonać ich zeszlifowania tak, iż bez problemu uzyskano wymaganą dokładność w przyleganiu obu powierzchni współpracujących powierzchni fundamentowych (tą zainstalowanej na kadłubie, jak i tej którą wykonaną na fundamentach zbiorniku, kiedy ten stał jeszcze na placu montażu).
Obaj panowie z wielką skrupulatnością wielokrotnie analizowali temat. Wg ich pomysłu czas pobytu statku w doku powinien być skrócony o ponad jeden miesiąc!
Kiedy ponad wszelką wątpliwość można było tą nowatorską metodą dokonać ułożenia, zamocowania i ostatecznego zeszlifowania obu powierzchni z drewna AZOBE, zaproszono pracowników norweskich ze stoczni Moss-Rosenberg (właściciela opatentowanego przez tą stocznie sposobu montażu tych zbiorników z dwukrotnym ich wstawianiem) i obaj panowie zaprezentowali swoje dociekania i metodologię pomierzania tych fundamentów z wykorzystaniem pomiarowych metod geodezyjnych naszych partnerów z Norwegii wprost ZAMUROWAŁO! Zażądali szczegółowych kart pomiarów wykonanych na pierwszym fragmencie zbiornika (każdy z tych zbiorników składał się z 3–ch części, zaś zbiornik dziobowy składał się z 2-ch części) oczekującego na transport do doku.
Nasi partnerzy ze stoczni Moss-Rosenberg byli zszokowani tym rewolucyjnym pomysłem. Po ich analizie m. in. kart pomiaru wykonanych przez stocznię wyrazili zgodę na wstawianie pierwszego fragmentu zbiornika w kadłub, uczestnicząc w każdym kroku, jaki stocznia realizowała w tym wstawianiu. Kiedy pierwsza część zbiornika stanęła na miejscu przeznaczenia panowie z Norwegii wczołgali się pod dno zbiornika (prześwit wynosił 600 mm) i za pomocą szczelinomierzy obmierzyli wszystkie fundamenty na jakich ten zbiornik stał. Nie było żadnej wątpliwości, iż wielkość przylegania obu powierzchni była lepiej niż zadowalająca. Jest perfekcyjna!
Obaj panowie racjonalizatorzy ze Stoczni w Gdyni odebrali zasłużone gratulacje. O nagrodach ze strony Stoczni w Gdyni nie wspomnę. Wieść o idealnym pomyśle gdyńskich inżynierów błyskawicznie dotarła do stoczni Moss – Rosenberg w Norwegii i potem rozeszła się po świecie, sławiąc imię Polskich Inżynierów i stoczniowców.
Zatem w tym miejscu zaprezentuję sylwetkę mgr inż. Bogusza Wszelakiego.
Urodzony 14 sierpnia 1943r. w Mierzeninie pow. Września, Szczęśliwie żonaty (żona Daniela), obdarzyła Bogusza synem, któremu nadano imię Ireneusz.
W 1962 roku ukończył Technikum Przemysłu Okrętowego w Gdańsku.
W 1968 roku ukończył Politechnikę Gdańską – był studentem Wydziału Budowy Maszyn, i uzyskał stopień mgr inż. mechanika.
Kariera zawodowa przebiegała następująco. W latach od 1967 r do 2008r. pracował na różnych stanowiskach jako inżynier zarówno w konstruowaniu jak i w budowie statków.
W dziedzinie budowy okrętów uzyskał dwa świadectwa autorskie w randze Patentów zarejestrowanych przez Polski Urząd Patentowy w Warszawie.
Przez 34 lata pełnił funkcje kierownicze w Polskim Przemyśle Okrętowym.
Od roku 1980 pracował na stanowisku Project Manager Nadzorując 40 statków różnych typów m. in. promy pasażerskie z serii B–494, statki typu Ro–Ro, kontenerowce, drobniowce, gazowce LPG itp..
w czasie swojej pracy w przemyśle okrętowym współpracował z wieloma armatorami, i z wieloma przedstawicielami światowych Towarzystw Klasyfikacyjnych i innymi firmami w tym z renomowanymi dostawcami ważnych komponentów wyposażenia okrętowego.
Posiada przebogatą znajomość struktury kosztów budowy statków i ich budżetowania.
Powyższe osiągnięcia zrealizował posiadając dobrą znajomość j. anielskiego.
Doświadczenie zawodowe osiągnął pracuj.ac na następujących stanowiskach:
– 0d 1967r. do 1970r. stanowisko Specjalista technolog w Stoczni K.P.
– od 1970r. do 1977r. stanowisko K-k Działu Technologii (TTT) w Stoczni K.P.
– od 1977r. do 1978r. stanowisko K-k Wydziału Maszynowego (W-1) w Stoczni K.P.;
– od 1978r. do 1979r. stanowisko st. Projektanta w Biurze Projektowym PROMOR w Gdańsku
– od 1979r. do 1990r. stanowisko Główny Inżynier Budowy w Stoczni Gdynia S.A.;
– 0d 1990R. do 1991r. kontrakt zagraniczny w Grecji jako Project Manager przy dokończeniu przez
– Greków statku B–494/3 prom pasażerski dla armatora Anek Line z Grecji;
– od 1991 r do 2008 r stanowisko Project Menager w Stoczni Gdynia S.A.;
– od czerwca 2008 r ma emeryturze.
Ze wspomnień mgr inż. Bogusza wszelakiego:
„W czasie pracy w Dziale Technologii jako kierownik tego działu, który zatrudniał ok. 50 inżynierów i techników, co stanowiło 1/4 stanu pionu technicznego tzw. Szefostwa Technicznego Stoczni opracowywaliśmy bezpośrednio technologię budowy statków.
W dziale tym byli zatrudnieni specjaliści od technologii budowy kadłuba, wyposażenia, malowania, rozdziału prac dla poszczególnych wydziałów produkcyjnych, jak również w ramach obowiązków była prowadzona analiza dokumentacji konstrukcyjnej pod względem technicznej i technologicznej realizacji budowy statku.
Wykonywano harmonogramy budowy statków i koordynacji poszczególnych etapów budowy. Między innymi w tym czasie pod moim kierownictwem były w suchym doku montowane dwie połówki kadłuba z projektu zespołu stoczniowego, pod kierownictwem prof. Jerzego Doerffera z Politechniki Gdańskiej
Ja osobiście zaprojektowałem i wdrożyłem do zastosowania prowadnice, które zamontowano na kadłubie do ustawiania tych dwóch połówek kadłuba w doku celem ich prawidłowego ustawienia w osi symetrii statku, by umilknąć przekoszeniu obu połówek względem siebie.
W tym czasie, kiedy kierowałem Działem Technologii (TTT) Stocznia budowała pierwsze gazowce dla Armatora Norweskiego. Wspólnie z inż. St. Woyciechowskim z mojego działu TTT opracowaliśmy nowy sposób montażu zbiorników ładunkowych dla ciekłego gazu w kadłubie. Metoda ta została opatentowana i zarejestrowana w Urzędzie Patentowym pod nr 131452.
Trzeba pamiętać, iż wg licencji norweskiej Stoczni Moss – Rosenberg zbiorniki na gaz skroplony wstawiano w kadłub dwukrotnie.
Za pierwszym razem po wstawieniu należało odtrasować wzajemne położenie płaszczyzn fundamentów stalowych wszystkich fundamentów, na których miał stanąć wspomniany zbiornik.
Po wykonaniu niezbędnych pomiarów m. inn. w zakresie równoległości płaszczyzn wspomnianych fundamentów zbiorniki należało wyjąć z kadłuba, by wg pomiarów dociąć drewno AZOBE zarówno na fundamencie wspawanym w dno kadłuba, jak i na fundamencie wspawanym do dna zbiornika LPG. Po zamontowaniu tego drewna należało teraz doszlifować te powierzchnie tak, by uzyskać równoległe położenie obu płaszczyzn drewnianych, Takie dokładne spasowanie tych powierzchni gwarantowało równomierne obciążenia dna kadłuba statku jak i równomierne obciążenie samego zbiornika LPG.
Pomysł panów B. Wszelakiego i ST. Woyciecowskiego polegał na zastosowaniu metod geodezyjnych wykonania pomiarów obu grup
(zbiornik LPG stał na kadłubie podparty wieloma fundamentami, by równomiernie przenieść obciążenia od masy ładunku i ciężaru zbiornika LPG) fundamentów, bez konieczności wstawiania zb. w kadłub statku.
Po wielu próbach, okazało się, że metoda geodezyjna charakteryzuje się wielka dokładnością i pozwala z niezwykłą precyzją pomierzyć wszystkie parametry pożądane do poprawnego ułożenia wspomnianego drewna AZOBE i równie dokładnego ich zeszlifowania, by uzyskać dokładne przyleganie obu współpracujących płaszczyzn fundamentowych.
Gdy tą nowatorska metodę pomiarową zaprezentowano przedstawicielom norweskiej Stoczni Moss – Rosenberg, ci oniemieli z wrażenia. Zażądali udostępnienia całej metodologii pomiarowej, sprawdzili optyczne przyrządy pomiarowe i wreszcie po szczegółowych analizach zezwolili na wstawienie wspomnianego zbiornika w nowatorko zainstalowanymi i zeszlifowanymi deskami z drewna AZOBE.
Natychmiast po opuszczeniu zbiornika i po zwolnieniu haków suwnicy przedstawiciele Stoczni Moss – Rosenberg wczołgali się pod dno zbiornika (odległość jaką mieli do dyspozycji wynosiła 600 mm!) i skrupulatnie za pomocą swoich szczelinomierzy dokonali sprawdzenia przylegania tak przygotowanych elementów drewnianych na wspomnianych fundamentach.
Ocena jakości mogła być tylko jedna! Licencjodawca zaakceptował zastosowaną w Gdyni nowatorską technologię. Sława stoczniowców poszła w świat. Stocznia dzięki tej metodzie skróciła czas montażu statku w doku o ponad 1 miesiąc!”
I dalej inż. B. Wszelaki wspomina:
“Od 1977 r do 1978 r byłem Kierownikiem Wydziału Maszynowego który zatrudniał ok. 300 ludzi. Wydział ten montował na statkach wszystkie urządzenia napędowe statku takie jak silniki główne, agregaty prądotwórcze, wszystkie pompy, urządzenia cumownicze, całą hydraulikę na statku, urządzenia sterownicze, śruby napędowe, stery itp.
Krótko mówiąc serce i napędy statku. Bardzo duża odpowiedzialność za bezpieczeństwo statku na morzu.
Od 1979 r zostałem Głównym Inżynierem Budowy i to na pierwszym promie pasażerskim budowanym w Stoczni Gdyńskiej, dla bardzo wymagającego Armatora szwedzkiego STENA LINE .
Żeby sprostać wymogom jakościowym Armatora, stocznia wspólnie z poddostawcami musiała uruchomić ponad 100 nowych wyrobów w Polsce, aby wyrównać standardy światowe dla tego typu statków.
Wiązało to się z uruchomieniem tych wyrobów a następnie wspólnie z przedstawicielami Armatora i pracownikami z Biura Jakości Stoczni kontrolować ich wykonania najpierw u producentów a następnie w Stoczni po ich zamontowaniu i w czasie prób.
Dla mnie oprócz bardzo intensywnej pracy, były to doskonałe doświadczenia zawodowe, jak również poznanie bardzo wiele zakładów produkcyjnych w Polsce i ludzi w nich zatrudnionych.
Do moich między innymi obowiązków należało nadzorowanie tych nowych uruchomień i towarzyszenie Armatorowi w tych wyjazdach. W tym czasie również powstał problem z wykonawstwem ram okiennych stalowych do dużych okien.
Wspólnie z zespołem inżynierów stoczniowych opracowaliśmy specjalny tłocznik do kształtowania owalnych elementów z grubej blachy. Rozwiązanie to zostało opatentowane przez Urząd Patentowy i zarejestrowane pod nr 36817.
Do wodowania promu, prace przebiegały zgodnie z harmonogramem i wodowanie pierwszego promu odbyło się 1981 r.
Niestety, po wodowaniu nastąpiły problemy z zatrudnieniem ludzi w Stoczni, w tym ze zmianą podejścia armatora do odbiorów technicznych. Prace na tym statku mocno zwolniły kosztem budowy innych statków. Ostatecznie pierwszy Prom dla firmy Stena Line został przekazany w 1988 r.
Prom pływa z powodzeniem do dnia dzisiejszego.
Drugi prom dla firmy STENA LINE został w Stoczni Gdyńskiej zwodowany i częściowo wyposażony w mechanizmy i urządzenia w siłowni i w tym stanie został sprzedany Armatorowi Greckiemu ANEK LINE .
Ponieważ dokumentacja projektu roboczego była tylko w języku polskim a dokumentacja projektu technicznego była w języku angielskim, armator grecki poprosił Stocznię Gdyńską o pomoc i przyjazd grupy inżynierów ze Stoczni Gdyńskiej do koordynacji prac w stoczni greckiej przy kontynuacji budowy promu dla Armatora ANEK LINE.
W ten sposób pod moim kierownictwem z Panią Elą Dudziuk i Waldemarem Dziaduszkiem (oboje z Biura Projektowo – Konstrukcyjnego) byliśmy w Grecji i pomagaliśmy budować prom, który został zbudowany w 1993 r i pływa do dnia dzisiejszego.
Po powrocie do Stoczni Gdyńskiej ponownie zostałem Głównym Inżynierem Budowy.
Pod moim nadzorem zostały zbudowane statki typu RO-RO, kontenerowce, drobnicowce, gazowce i masowce.
W sumie w okresie od 1979 roku do 2008 roku pod moim nadzorem jako Głównym Inżynierem Budowy – Projekt Managerem zbudowałem 40 statków i byłem stażem pracy na tym stanowisku najdłuższym Project Managerem w historii Stoczni Gdynia od jej powstania do zakończenia działalności.
W 2008 roku przeszedłem na emeryturę a to w związku z ogłoszeniem upadłości Stoczni Gdyńskiej.”
Wracając zatem do spraw funkcjonowania działu TTT
Uznano, że skoro część tabeli materiałowej musi opracowywać technolog, zatem kalkę rysunków konstrukcyjnych dot. wyposażenia zanoszono do działu TTT, by tam, we właściwych rubrykach, technolog (też tuszem) wpisywał przebieg materiału i wykonawców poszczególnych prac.
Ustalono przy okazji, iż to technolog miał rozeznanie jak przebiega ewentualna kooperacja międzywydziałowa, zatem technologom powierzono tworzenia rozdzielnika tak opracowanej dokumentacji Projektu Roboczego (PR) wyposażenia, co było podstawą do powielania tak opracowanej dokumentacji dla poszczególnych wykonawców prac.
Powielarnia początkowo funkcjonowała w strukturach szefostwa „T”, by po przeniesieniu Biura Projektowo – Konstrukcyjnego (BP-K) do nowego, 10 – piętrowego budynku zwanego „Akwarium” powielarnię przenieść do tego budynku zmieniając jej podległość organizacyjną pod jurysdykcję Szefa
BP – K. Dział Technologii wraz z pozostałymi komórkami Pionu Szefostwa Technicznego umieszczono w nowo wybudowanym budynku (obok) „Akwarium”.
Budynek ten mieścił Szefostwo Techniczne („T”), Biuro Zaopatrzenia o symbolu („HZ”), Biuro Organizacji o symbolu („NO”), Kierownictwo Działu Płac i na parterze Bibliotekę Techniczną wraz z czytelnią. W ramach tej biblioteki funkcjonowała tamże czytelnia prasy technicznej i periodyków (prasa społeczno – polityczna). Budynek nazywano żartobliwie „Pentagonem” – jakoby w nim było tylu urzędników, iż połowa się „pęta”, a druga połowa ją „goni”. Z tych zlepków dwóch słów powstał właśnie „PENTAGON”.
Na marginesie dodam, iż budynek zwany „AKWARIUM” są nazwę zawdzięczał temu, iż na jego drugim piętrze znajdowały się biura całej dyrekcji Stoczni (za wyjątkiem Dyr. ds. Produkcji) i sekretarzy PZPR – a to w nomenklaturze stoczniowej były „grube ryby”!
Stąd taka, miła zresztą nazwa.
Wracając jeszcze do technologii, trzeba wiedzieć, iż na wskutek coraz bardziej złożonych konstrukcyjnie statków skomplikowaniu uległy też poszczególne rozwiązania opracowywane w stoczniowym BP – K.
W ślad za tą złożonością Dział „TTT” musiał nadążać z opracowywaniem zagadnień technologicznych. Zatem z biegiem czasu wprowadzono zasadę, iż każdy wydział Stoczni miał swojego „opiekuna” techniczno – technologicznego, którego zadaniem było znać na „wylot” możliwości wytwórcze swego wydziału, charakterystykę maszyn i urządzeń zainstalowanych na wydziale, a także narzędzia i wyposażenie techniczne tego wydziału. Zatem specjalista ten w istocie sprawował pieczę nad wszystkimi procesami wytwórczymi realizowanymi przez „swój” wydział.
W jurysdykcji takiego specjalisty było śledzenie postępu technicznego w świecie w zakresie maszyn, mechanizmów i urządzeń potrzebnych danemu wydziałowi do realizacji swych zadań.
I tak, dla wydz. Kadłubowych pracowali:
- Mgr inż. Wiesław Wodyk (autor Ramowej dokumentacji Technologicznej kadłuba i zbiorników LPG statków typu B – 550;
- Mgr inż. Stanisław Woyciechowski – specjalista ds. kadłubowych (który przejął obowiązki od Inż. W. Wodyka, kiedy ten zmienił pracę).
Dla Wydz. Maszynowego (W–1) na przestrzeni różnych lat pracowali m in. :
- Inż. Zygmunt Woźniak
- Mgr inż. Januariusz Wieczorek (absolwent Politechniki Gdańskiej i Szkoły Morskiej w Gdyni
- Mgr inż. Wojciech Brożyna
Praca tych specjalistów wymagała specyficznych umiejętności i wielkiej wiedzy w tym również praktycznej, gdyż zajmowali się oni wytyczaniem przebiegu Linii Wałów i Linii sterów, montażem silników głównych w tym na podkładkach chemoutwardzalnych, rozwiercaniem otworów pasowanych w połączeniach linii wałów i linii steru, montażami sterów strumieniowych, kotłów parowych, turbin, wielkich pomp ładunkowych, montaży i eksploatacji hydraulicznych zespołów napędowych, czystością systemów rurociągów systemów hydraulik siłowej itp., itd.
Dla Wydz. Rurowni (W – 2) na przestrzeni wielu lat pracowali m. inn. :
- Mgr inż. Aleksander Santarius
- Technik Stanisław Matecki
Specjaliści ci analizowali systemy rurarskie, jakie były zaprojektowane na danym statku, analizowali park maszynowy tego wydziału pod kątem zapewnienia realizacji prac dla danego typu (serii) statku. W przypadku nowości, szukali rozwiązań np. konieczność wykonania nowych oprzyrządowań lub w porozumieniu ze służbami technicznymi Wydz. W2 dokonywali zakupu urządzeń poza stocznią (np. giętarki rurowe, obtaczarki, automaty spawalnicze dla rur itp.) dla zrealizowania przewidzianych zadań. Specjaliści Ci włączali się w realizację zadań wydziału wtedy, gdy z jakiś względów pracownicy wydziału napotykali trudności realizacyjne, co wymagało pomocy Szefostwa T dla rozpoznania utrudnień, analizowali je i jeśli było trzeba szukali rozwiązań wpływając na zmianę np. projektu systemu w TK, bądź zmieniając, lub modyfikując stosowane dotąd oprzyrządowania.
Dla Wydz. Ślusarni Ciężkiej zwanej później Wydz. K–5 i Wydz. W–3 Ślusarnia Lekka na przestrzeni wielu lat pracował m.in. :
- Mgr inż., Alfons Dietrich;
W zakresie prac tego specjalisty było wsparcie Wydz. K-% w zakresie wykonawstwa i montażu pokryw lukowych i innych zamknięć instalowanych na statkach (np. Urządzenia typu R0–R0)
Dla Wydz. Elektrycznego (W–4) pracowali m.in. :
- Inż. Medard Deręgowski
- Inż. Henryk Klasa
- Inż. Jerzy Miotke
Dla Wydz. Drzewnego (W–5) pracowała m.in. :
- Mgr inż. Maria Kulczyńska
Dla Wydz. Powłok Ochronnych (W–7) Pracowali m.in. :
- Mgr inż. Witold Nehring
- Mgr inż Danuta Biedrzycka
- Mgr inż. Bolesław Tarnacki
- Mgr inż. Ryszard Stefanowicz
- Mgr Donata Felska – specjalistka ds. tworzyw sztucznych i izolacji, w tym izolacji dla statków LPG.
Po za wszystkimi opracowaniami o charakterze technicznym byli wiodącymi technologami w zakresie Ramowej Technologii Budowy Statku. Co oznaczało, iż znając specyfikę prac każdego wydziału Stoczni decydowali, jakie prace realizował dany wydział czy wydział posiada dostateczne umiejętności i wyposażenie dla realizacji wymaganych prac. Jeżeli jakiś prac nie można było wykonać w Stoczni wówczas wyszukiwali odpowiednich wykonawców spoza Stoczni, wspierając podległy sobie wydział swym doświadczeniem i wiedzą.
Wyżej wymienieni specjaliści opracowywali dokumenty technologiczne. W zależności od ich rangi były to:
Zalecenia Technologiczne dot. … w których znajdowały się opracowane wskazówki jakie prace w jakiej kolejności i przy pomocy jakich narzędzi wykonać pracę, która była na tyle złożona, iż wymagała obiektywnego, inżynierskiego spojrzenia
Wytyczne Technologiczne dot. … w których wskazywano poprawny proces realizacji określonego, skomplikowanego zadania realizowanego przez dany wydział, wskazywał poszczególne zakresy odbiorów technicznych, by następne kroki wykonawcze były poprawnie realizowane, przy pomocy wspomagających metod i technologii, które bądź należało dopiero opracować i/lub istniejące, jeśli. oprzyrządowania na wydziale dostosować do występujących potrzeb.
Instrukcje Technologiczne dot. … Jeśli jakieś rozwiązania technologiczne były powtarzalne i to niezależnie od typu statku, to wówczas specjalista opracowywał Instrukcję dot. określonego zadania, którą wskazany w niej wydział miał obowiązek realizować.
Taki zapis instrukcji był uzgadniany nie tylko z wydziałem, który realizuje wskazane prace, ale też uzgadniano np. poszczególne fazy procesu podlegające kontroli Inspektorów Jakości, by poszczególne, ważne etapy prac były kontrolowane na poszczególnych etapach.
Procesy opisywane w takich Instrukcjach wymagały kontroli międzyoperacyjnych, by osiągnąć zamierzony wynik, bez potrzeby powtarzania pewnych czynności i bez strat materiałowo – pracochłonnościowych.
Dla przykładu podam, iż Instrukcja układania Linii Wałów liczyła 115 stron!
Była tak ważna, iż armatorzy domagali się jej uzyskania. Stocznia odmawiała udostepnienia takich instrukcji.
Sugerując przy okazji, iż armator i/lub Towarzystwo Klasyfikacyjne może wystąpić z propozycją kupienia licencji na stosowaną w Stoczni technologię! Tak postawiona sprawa kończyła temat.
Był jeszcze jeden dokument, którym „dowodzili” wskazani wyżej specjaliści. Był to Ramowy Podział Prac Technologicznych (RPPT).
Ten dokument był ważną bazą porządkująca olbrzymi obszar prac w stoczni. Dokument ten był spójny z dokumentacja konstrukcyjną Projektu Roboczego (PR), gdyż bazował na Polskiej Normie dot. Podziału Konstrukcyjno–technologicznego Statków Morskich.
W Normie tej jasno i szczegółowo zapisano nazwy rysunków konstrukcyjnych jakie mogły wystąpić na statku, przypisując tym nazwom ścisłe określony numer tego rysunku, który zawsze na każdym statku był taki sam. Różnił się jedynie numerem budowy. Przykład:
Rysunek Linii wałów miał zawsze nr 4110-001, ale na rysunku projektu roboczego był poprzedzony symbolem statku. Wyglądało to następująco:
Nazwa w tabeli rysunkowej: Linia Wałów
Nr rys. w tabeli rysunkowej: 536/4110 – 001 lub (na innym statku)
„ „ „ „ 550/4110 – 001 itd.
Przy czym, co było niesłychanie ważne pierwsza cyfra nr rys. była Klasą Konstrukcyjną (w tym przypadku rys. linii wałów,
była to cyfra 4)
Druga cyfra wraz z pierwszą tworzyła Grupę Konstrukcyjną (w tym przypadku były to dwie pierwsze cyfry: 41
Trzecia cyfra wraz z dwiema pierwszymi tworzyły Podgrupę Konstrukcyjną (były to trzy pierwsze cyfry: 411)
Ta sama zasada podziału dotyczyła wszystkich bez wyjątków rysunków Projektu Roboczego kadłuba i wyposażenia. Mając taki „oręż” w ręku kierownictwo techniczne Stoczni wykorzystało taki kształt zapisu w całej dokumentacji każdego statku,
by zbudować następujące bazy danych:
– blach na kadłub w podziale jaki obowiązywał w kadłubie (dno, burty, pokład, grodzie, itp.);
– profile hutnicze na statek;
– rury na statek;
– kable na statek;
– farby na statek;
– itp. materiały;
Statystyce nie podlegały materiały grupy trzeciej (np. normalia tj., wszelkiego rodzaju śruby normalnych wymagań, podkładki zwykłe i sprężyste, wkręty do drewna, blachowkręty itp.)
Jednak najważniejszym obszarem tak prowadzonej statystyki było zliczanie pracochłonności jaką wydatkowały poszczególne wydziały produkcyjne na kartach roboczych (akordowy system płac) związanych z danym rysunkiem.
Tak więc tworzony w Służbie Głównego Technologa Stoczni RPPT był obiektem szczególnego zainteresowania jako wszechstronna baza dla zbieranych danych statystycznych w Stoczni.
Dokument ten był na bieżąco uzupełniany wówczas, gdy pojawiały się nowe rysunki związane z zupełnie nowymi typami budowanych statków. Wszelkie zmiany w tym dokumencie wprowadzali specjaliści resortowi informując pozostałych uczestników prac statystycznych o wprowadzanych zmianach.
Dokument ten wymagał wielu uzgodnień i po nich „moc” sprawczą swoim podpisem nadawał mu Główny Technolog Stoczni.
Dodatkowym obszarem pracy dla specjalistów – opiekunów poszczególnych wydziałów Stoczni była pomoc dla tych pracowników Działu „TTT”, którzy wnosili do tabel materiałowych rysunków projektu roboczego wyposażenia przebieg materiałów wyspecyfikowany przez konstruktora danego rysunku. Poprzez swój zapis w tych rubrykach wskazywali:
Wydział, który pobiera wskazany materiał z magazynu. W tej samej rubryce należało kodowanym zapisem wskazać, co z tym materiałem robi wydz. Pobierający niekiedy materiał musiał pobrać inny wydział niż ten, który miał dokonać montażu końcowego.
Wynikało to z konieczności wykonania innych zabiegów technologicznych jak np. wiercenie, toczenie, frezowanie, niklowanie, nakładanie powłok galwanicznych czyszczenia przed malowaniem itp.). Jednym słowem w tych rubrykach wskazywano bardzo precyzyjnie przebieg każdego materiału w stoczni, od miejsca pobrania poprzez prefabrykację, aż do końcowego montażu.
Zaznaczam, że na każdy statek wykonywano ponad 600 albo i więcej rysunków wyposażeniowych, zaś każdy rysunek mógł mieć nawet kilka setek pozycji materiałowych! Nie każdy zdawał sobie sprawę, że na statek składa się kilka milionów części !
Tak opracowana dokumentacja projektu roboczego (symbol PR) była kierowana następnie do powielarni, skąd po powieleniu (wg rozdzielnika Działu Technologicznego) była „pobierana” przez każdy wydz. produkcyjny dla zrealizowania swojej części prac.
Bywały przypadki, że wraz z rysunkiem PR dostarczanym z Biura Konstrukcyjnego do wniesienia technologicznego przebiegu materiału przynoszono rysunek o znacznym stopniu złożoności. Wówczas resortowy specjalista przeglądał taki rysunek, sprawdzał RPPT, czy nowy rysunek PR jest ujęty w tym dokumencie i pomagał ustalić przebieg materiału.
Gdy stwierdzono, iż podzespół zaprojektowany przez konstruktora wymaga np. oprzyrządowania, za pomocą którego wskazany wydział może zrealizować przewidziany zakres prac, wówczas na specjalnym dokumencie (Karta Pomocy Warsztatowej – w skrócie KPW) wywoływał konieczność zaprojektowania koniecznego oprzyrządowania.
Tak zorganizowany proces tworzenia dokumentacji PR wyposażenia trwał aż do początków lat dziewięćdziesiątych.
Wówczas to Stocznia weszła na drogę komputerowego wspomagania procesów projektowania zarówno projektów roboczych kadłubowych jak i wyposażeniowych.
Wówczas okazało się, iż nie sposób tworzyć rysunki PR z wykorzystaniem technik CAD/CAM do tworzenia dokumentacji konstrukcyjnej na ekranach monitorów, gdyż okazało się, że konstruktorzy nie mają wiedzy technologicznej związaniem z przebiegiem materiału jaki wynika z RPPT. Wobec takiej sytuacji Stoczni nie pozostało nic innego, jak zintegrować służby konstrukcyjne ze służbami technologicznymi.
Więc przeniesiono wszystkich technologów z działu „TTT” do poszczególnych pracowni projektowych pilnując, by technolodzy zajmujący się wpisywaniem przebiegu materiałów wcześniej obsługujących poszczególne pracownie właśnie trafiali do tych pracowni, których rysunki dotąd „obrabiali”. Specjaliści „resortowi” zasilili poszczególne pracownie stosownie do rodzajów dokumentacji, które wcześniej znajdowały się w ich „jurysdykcji”.
Po pewnym czasie okazało się, że ta integracja została pozytywnie przyjęta przez obie strony tj. zarówno przez konstruktorów, jak i przez technologów, gdyż konstruktorzy nabyli tą wiedzę od swoich nowych kolegów technologów, zaś technolodzy „weszli” w świat tworzenia dokumentacji z wykorzystaniem elektronicznych systemów projektowych.
Była to w Stoczni wielka zmiana!
Nikt nie miał wątpliwości, że zmiana ta wszystkim wyszła na dobre!
Dla e-muzeum
opracował,
Edmund Piór (inż.)
Główny Technolog Budowy
Maj 2026 roku
