Stanisław Kargul – Wydz. „R” – Rurownia i W-2; Nr kontrolny: 54635.
Pracownik fizyczny – brygadzista – specjalista w zakresie rurociągowej armatury okrętowej. Twórca i organizator stanowiska prób tej armatury na Wydz. W-2. Od 25.03.1983 Mistrz w Zawodzie Monter Rurociągów Okrętowych.
Wspomnienie o pracy na Wydz. W-2 (zwanej w latach 1963 do 1975 r. Rurownią z symbolem organizacyjnym „R”).
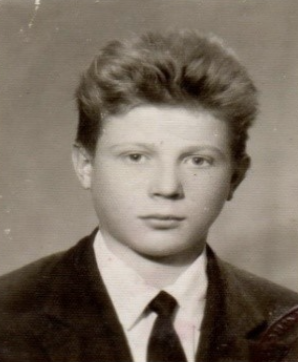
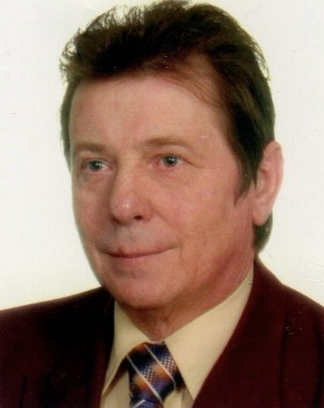
Do pracy w Stoczni Komuny Paryskiej w Gdyni przyjechałem we wrześniu 1963 roku. Byłem tuż po zakończeniu nauki w Zasadniczej Szkole Zawodowej w Ostrowcu Świętokrzyskim o profilu ślusarz. W tamtych latach taką szkołę kończyło się egzaminem państwowym. Ja taki egzamin zdałem z wynikiem pozytywnym, uzyskując tytuł robotnika wykwalifikowanego. Moje kwalifikacje – okazały się być nadzwyczajne w porównaniu do większości szkół podobnym o profilu zawodowym. Wynikało to po części z tego, iż w mojej szkole naukę przedmiotów zawodowych wykładali wysokiej klasy, jeszcze przedwojenni nauczyciele, co dopiero zrozumiałem w stoczni. W czasie nauki zawodu nauczyłem się obróbki mechanicznej na tokarkach i frezarkach. Nauczyłem się rozumienia wykresu żelazo – węgiel, skutkiem czego nauka kowalstwa szła mi nad wyraz dobrze, do tego stopnia, iż umiałem wykonać zwykłe narzędzia ze stali wysokowęglowej, zahartować je i naostrzyć tak, że przez długi czas były bardzo użyteczne. Wiem to od mojej mamy, której wykułem, zahartowałem i naostrzyłem zwykły tasak kuchenny, który mamie służył przez długie, długie lata. Nauczyłem się również spawania!
W tej szkole nauczyłem się jeszcze jednego, mianowicie porządku i czystości na stanowisku pracy. Tak więc „uzbrojony” w wyżej opisane umiejętności zatrudniłem się w stoczni.
Pierwszym moim kierownikiem wydziału Rurowni – symbol „R” (tak wówczas nazywał się ten wydział) był inż. Stanisław Strenk. Gdy przedstawiłem świadectwo szkolne, kierownik od razu spostrzegł, iż mam dopiero ukończone 16 lat! Powiedział takie oto słowa: „Ty masz chłopie dopiero 16 lat! Co ja z Tobą mam zrobić”? Odpowiedziałem, że nabrałem już pewnego doświadczenia zawodowego, gdyż miałem styczność z pracą w kotłowni i z zaworami w naszej przywarsztatowej kotłowni! Kierownik chwile pomyślał i za chwilę głośno powiedział „zawory”! „Dobra! No to pójdziesz do Antoniaka, do zaworów”!
Tak więc, zgodnie z decyzją K- ka wydziału zameldowałem się u p. Stanisława Antoniaka, który był moim tzw. „prowadzącym” (nie był brygadzistą), ale od kierownika wydziału otrzymał zadanie skompletowanie grupy (zespołu) do montażu i remontów zaworów wszystkich typów i wielkości, które „przewijały się” przez wydział „R”. Okazało się też, iż właśnie trafiłem na moment nowego podziału prac pomiędzy wydziałem maszynowym stoczni, który dotąd zajmował się całością zagadnień armatury okrętowej, którą – zgodnie z nowym podziałem prac przekazano do rurowni.
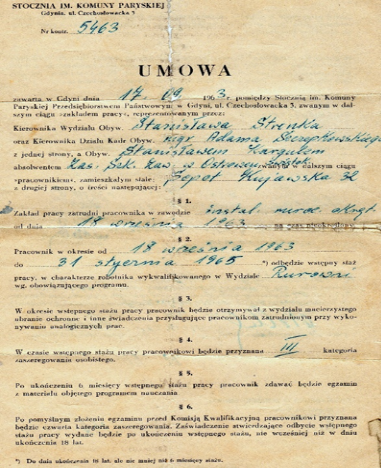
Fotka obok przedstawia 1 stronę mojego pierwszego angażu, jakiego dorobiłem się w życiu. Zaś lekko poniżej druga stroną angażu.
Oprócz St. Antoniaka w naszym zespole pracował jego kolega Tadeusz Jajszczyk. Obaj moi koledzy byli starsi ode mnie. St. Antoniak był z rocznika 1933, a T. Jajszczyk z rocznika 1936. Mimo różnicy wieku bardzo szybko znalazłem z nimi „wspólny język”, zaś moje zaangażowanie i solidność w robocie spowodowała, że traktowali mnie jak równego sobie. A ja po prostu chciałem pracować. Pracy się nie bałem, bo całe swoje młode życie nie tylko się uczyłem, ale pracowałem w gospodarstwie moich rodziców, zaś ojciec, roztropnie dawał mi prace zawsze przystające na mój wiek, zdolności i umiejętności. Dopiero po wielu latach pracy w stoczni dostrzegłem u mojego ojca umiejętność kierowania mnie do prac, do których w danym momencie dorosłem. Nigdy nie stawiał mi zadań, które były by niemożliwe do wykonania. Po prostu miał wyczucie, iż nadmierne wymagania mogłyby mnie zniechęcić do niektórych prac!
A chciał mnie wychować nie tylko na porządnego człowieka, ale też i solidnego pracownika. Zrozumiałem to po paru latach. Byłem po prostu dumny z mojego ojca, że miał takie podejście i umiejętności, a był przecież prostym rolnikiem!
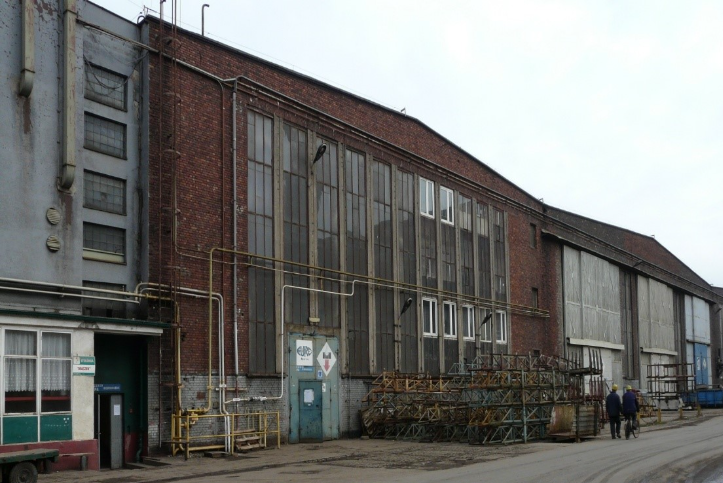
Tak prezentowała się hala wydziału rurowni (pierwszy „przelot” hali o symbolu Ga30). Na końcu tego przelotu, po prawej stronie zbudowałem stanowisko prób armatury zaworowej od ½ cala do maksymalnej średnicy wynoszącej 600 mm
Mimo, iż na zaświadczeniu szkolnym miałem zaliczone spawanie, to stocznia rządziła się swoimi prawami. Zatem zostałem skierowany na dokształcanie w zakresie umiejętności palenia stali płomieniem acetylenowo – tlenowym i w zakresie spawalnictwa elektrycznego pt. „sczepianie elektrycznego”. Kurs trwał dwa tygodnie. Dopiero po jego ukończeniu byłem pełnoprawnym stażystą na rurowni. Zaświadczenie o uczęszczaniu na wspomniany kurs widoczny jest obok.
Dopiero po pewnym czasie zrozumiałem specyfikę pracy w stoczni i już wtedy nie dziwiłem się, że stocznia woli uwiarygodnić swoich pracowników podobnymi kursami, gdyż jednak praca w stoczni, to nie jest jakaś praca w warunkach luksusowych w jakimś przytulnym, przyszkolnym warsztacie!
Moi starsi koledzy też wiedzieli jak do mnie podejść. Już na drugi dzień Tadzio zaprowadził mnie na statek w budowie, pokazał mi konstrukcję statku, pokazał już zainstalowane rurociągi i zainstalowane na nich zawory i inną armaturę. Widzę, że potraktował mnie jak partnera w robocie. Bardzo mnie to ucieszyło. Tadzio też był dumny z tego, iż młodemu pokazał statek i nauczył mnie zasad poruszania się statku, ukazując jednocześnie zagrożenia i niebezpieczeństwa czyhające na nieuważnych pracowników. Pierwsze wrażenia ze statku były zdumiewające, nawet nie wyobrażałem sobie stopnia złożoności tego co widziałem. Mnóstwo urządzeń, kabli, rur, kładek, rusztowań, wszędzie dość ciasno i mnóstwo ludzi, z których każdy coś tam robił, o czymś jeszcze nie miałem najmniejszego pojęcia! Zauważyłem też, że Tadzio, był co chwile pozdrawiany i widziałem, że jest chyba dość lubianym kolegą…
Moja praca polegała głównie na montażu zaworów kingstonowych i zaburtowych. Tu muszę wspomnieć, iż zawory kingstonowe to są zawory o dużych średnicach (do 600 mm) i ustawiane są na dnie wewnętrznym statku i ich otwarcie umożliwia pobór wody zaburtowej do systemów rurociągów np. do wody chłodzącej silnik główny i silniki agregatów prądotwórczych itp. Zawory takie montowane są również dla zapewnienia możliwości pobierania wody zaburtowej do systemu balastowania statku, do zasilania systemu pomp przeciwpożarowych itd. Natomiast zawory zaburtowe były umieszczane na obu burtach statku (powyżej lustra wody) w rejonie siłowni i pozwalały usuwać zużytą wodę z systemów statkowych za burtę. Łatwo zatem zrozumieć, iż te zawory, a dokładniej mówiąc ich bezawaryjna praca jest jedną z podstaw prawidłowego działania systemów rurociągowych na statkach.
Potem zorientowałem się, że nasz zespól nie tylko montował wspomnianą armaturę, ale bywały i takie przypadki, że armatura ta, mimo, że była nowa, bywała po prostu nieszczelna. Okazywało się wielokrotnie, iż dostawcy nie wykonywali indywidualnych prób szczelności nowej armatury i dostarczali je do stoczni „jak leci”. Wówczas do akcji przystępował nas zespół! Musieliśmy rozmontowywać zdefektowaną armaturę i szukać przyczyn nieszczelności. Była to praca trudna i wymagała dużej staranności, szczególnie w zrozumieniu jak działa dana konstrukcja, z jakich materiałów jest wykonana, jak wszystkie części wzajemnie współpracują, jakie występują luzy na elementach współpracujących, czy producenci przestrzegali zasad wzajemnego spasowania współpracujących elementów. Zatem każde rozłożenie armatury na czynniki pierwsze wymagały wykonania precyzyjnych pomiarów, by zrozumieć wszystkie możliwe niuanse każdej rozbieranej konstrukcji, by wreszcie – jeśli jest to możliwe poprawić określone elementy (niekiedy, niektóre należało wykonać w stoczni od nowa), by na koniec wszystko złożyć i tak wyrychtowaną armaturę poddać próbie szczelności.
Początkowo o nieszczelnościach niektórych zaworów dowiadywaliśmy się w końcowym etapie budowy statku tzn. w czasie prób na uwięzi, kiedy to całe systemy statkowe poddawane są próbom ruchowym i są najpierw przedmiotem odbiorów przez stoczniowych inspektorów jakości z Biura Jakości. Po pomyślnych próbach określony system rurociągów jest zgłaszany przez wspomnianych inspektorów do odbiorów dla przedstawicieli armatora i dla Inspektorów Towarzystwa Klasyfikacyjnego pod nadzorem, którego statek jest budowany.
Gdy próby wykazywały nieszczelności, zaczynało się gorączkowe szukanie przyczyn tej nieszczelności. Odkrycie, który zawór nie „trzymał” był małym dramatem, bo należało go wymontować prawie zawsze z najniższych części statku z reguły zawory te były solidnie obudowane innymi elementami konstrukcyjnymi, co stanowiło wielką przeszkodę do szybkiego uporania się z tak odkrytym problemem. Wadliwy wyrób należało wymontować, przewieść na warsztat wydz. „R”, rozebrać na części, odkryć przyczynę nieszczelności naprawić i udowodnić na stanowisku prób na warsztacie, iż wadę producenta usunięto i dany wyrób jest gotowy do zamontowania go w miejscu przeznaczenia. A tym czasem cenny czas uciekał, próby na uwięzi przedłużały się, a termin przekazania statku armatorowi mógł być opóźniony, co groziło karami opisanym w kontrakcie za każdy dzień zwłoki w przekazaniu statku armatorowi.
Ponieważ tych przypadków było wcale nie mało, stoczniowe służby technologiczne po przeanalizowaniu strat stoczni związane z kolejnymi demontażami i naprawami zdefektowanej armatury podjęły radykalną decyzję, iż każdy ważny zawór PRED MONTAŻEM musiał trafić na stanowisko prób i musiał uzyskać atest na szczelność, by mógł być przeznaczony do montażu. Każda klasyfikowana armatura jako ważna, otrzymywała swój unikatowy symbol i po próbie szczelności wykonywanej przed inspektorem jakości otrzymywała certyfikat (atest). Od tej pory skończyły się kłopoty z nieszczelna armaturą. Praca ta podnosiła koszty wydziału, ale po podliczeniu strat i zysków okazało się, że ta decyzja – nie tania, pozwoliła prowadzić próby na uwiężi każdego statku bez niespodzianek wcześniej tu opisanych.
Po za zaworami nasz zespół zajmował się owiercaniem kołnierzy, które wykonywał wydział obrabiarek stoczni, my zaś trasowaliśmy rozmieszczenie otworów pod śruby łączące kołnierze między sobą. Ilość tych otworów ustalał konstruktor, który znając parametry pracy określonego systemu rurociągowego dobierał ich ilość. Praca ta był prosta i nikomu nie przysparzała kłopotów.
Na fotografii widać całe sterty kołnierzy ułożone do procesu owiercania (fotka Domena publiczna).
Bardziej złożoną i trudniejszą pracą była produkcja (wykonywanie) uszczelek, które były wkładane pomiędzy kołnierze, by po ich dokręceniu za pomocą śrub obu kołnierzy do siebie uzyskiwać wymaganą szczelność. Okazało się, że nie było w Polsce wytwórni, które by na specjalnych do tego celu przyrządach wykonywały uszczelki o żądanych wymiarach. Zatem uszczelki te musiano wykonywać w stoczni. Najtrudniejsze do wykonywania były uszczelki dużych średnic, a także specjalne (precyzyjne) uszczelki na systemy wysokociśnieniowe, a więc na systemy hydrauliczne. Moi przełożeni: w tym mistrz Bernard Prabucki i Starszy Mistrz inż. Marian Chmielewski widząc moje zaangażowanie i staranność jaką wkładałem we wszystko to, co wykonywałem, postanowili powierzyć mi wykonawstwo wspomnianych uszczelek. Ja zaś miałem pewne doświadczenie wyniesione ze szkoły uczestnicząc w produkcji różnych maszyn i urządzeń, które wykonywały nasze warsztaty szkolne m. innymi dla fabryki porcelany w Ćmielowie. To właśnie przy produkcji różnych elementów do tych maszyn i urządzeń nabrałem pewnej praktyki w zakresie zarówno kowalstwa jak i spawania. Zatem nie bałem się nowych wyzwań. Z problemem produkcji uszczelek uporaliśmy dość szybko wykonując na swoje potrzeby odpowiednie narzędzia do ich wycinania.
Muszę tutaj dodać, iż jako mały chłopiec pilnie pomagałem mojemu Tacie w różnych pracach, jakie mogą się przytrafiać na gospodarstwie rolnym. Mój tata miał chyba wrodzona umiejętność polegającą na tym, że niezwykle prostymi narzędziami potrafił wiele rzeczy wykonać, naprawić i doprowadzać do użyteczności wszystko to, co w gospodarstwie mogło się popsuć. Mój tata był dla mnie wyrocznią we wszystkim, co mówił i co robił. Więc pilnie podglądałem, co robi tata i próbowałem mu zawsze pomagać ucząc się przy okazji gospodarskiego podejścia do rozwiązywania napotykanych problemów. A robił różne rzeczy. Potrafił sam wykonać zawiasy, wykorzystując sworznie ze zdobytych fragmentów gąsienicy czołgu itp.
Obiektywnie muszę jednak przyznać, że najlepiej przygotowali mnie do zawodu wspaniali nauczyciele w Zasadniczej Szkoły Zawodowej Nr 1 w Ostrowcu Swiętokrzyskim. Moim idolem był p. Czesław Mularski wspaniały i rzetelny pedagog. On umiał zainteresować każdego ucznia do celu jaki mu przyświecał w czasie nauki. Był niekwestionowanym autorytetem. Wydawało nam się to, że gdybyśmy się nie nauczyli tego, czego wymagał od nas p. Mularski zrobili byśmy mu po prostu krzywdę! Brzmi to dziwnie nawet dzisiaj, ale takie miałem wtedy odczucia.
Chcę wyraźnie podkreślić, to p. Mularski nauczył swoich uczniów w tym i mnie szacunku do pracy, do porządku na stanowisku pracy i w najbliższym otoczeniu i czystości każdego stanowiska pracy. Gdy w 1963 r. zawitałem do stoczni na wydz. „R” zdumiało mnie to, iż wszędzie był nieporządek. Rury, kołnierze i inne elementy instalacji rurowych leżały wszędzie, byle jak porzucone, bez ładu, bez składu. Zdumiało mnie to! Natychmiast pomyślałem, że moi koledzy i co gorsza, nasi przełożeni chodzili do innych, gorszych szkół, gdzie nie było panów Mularczyków, by nauczyć ich zasad zwykłego porządku! Wyszło na to, iż nikt nie był wyczulony na dbanie o czystość na stanowisku pracy w i w najbliższym otoczeniu! Byłem tym faktem zszokowany.
Będąc młodym pracownikiem starałem się zapamiętać kto jest kim na moim wydziale. I tak zapamiętałem:
– Kierownikiem wydziału był inż. Stanisław Strenk;
– sekretarką była podziwiana za urodę p. Jola Żarska;
– Z-cą ds. produkcji Ryszard Poduszyński;
– Z-cą ds. Technicznych Wacław Lenckowski;
– Szefem Technologów wydziałowych Tadeusz Mik;
– Moim mistrzem był Bernard Prabucki;
– St. Mistrzem był inż. Marian Chmielewski;
Z innych mistrzów, z którymi dość często współpracowałem to p. Piwowar, który „dowodził” spawaczami wydziałowymi i zespołem ludzi, którzy na obtaczarkach wykonywali obróbkę skrawaniem tych części kołnierzy, w którą była wprowadzona rura, a następnie spawacze wykonywali spawanie tej części rury, która tkwiła wewnątrz kołnierza. Po tym spawaniu proces obtaczania usuwał nadmiar materiału z powierzchni kołnierza, by powierzchnia pod uszczelkę była gładka, co zapewniało poprawną szczelność na złączu kołnierzowym. Szlifierze zaś szlifowali zarówno spoiny zewnętrzne jak i wewnętrzne rurociągów, by ich gładkość wewnątrz rury nie burzyła przepływu, zaś spoiny zewnętrze też wymagały oszlifowania, by wyglądały poprawnie i nie wystawały z nich (ze spoin – jak my to nazywaliśmy „farfocle” – spoiny miały być w miarę gładkie).
Na fotce obok widać efekt pracy szlifierzy, którzy po zakończeniu procesu spawania styku rury z kołnierzem. Rura wewnątrz jest zeszlifowana, by nie zakłócać przepływu wody. (fotka Domena publiczna)
Pierwszą pracą na statku jaka przyszło mi wykonywać to naprawa zaworu szybkozamykającego się na statku m/s „KAPITAN ZIÓŁKOWSKI”. Był to typowy drobnicowiec. Gdy dotarliśmy do wspomnianego zaworu, obejrzałem go dokładnie i wnet zrozumiałem, jak działa taki zawór. Tak więc z naprawą tego zaworu nie miałem żadnych nadzwyczajnych problemów. Mój przełożony był wyraźnie zadowolony, iż szybko i sprawnie uporałem się usunięciem wady. Kilkanaście takich prac, na ogół wykonywanych pod presją czasu i oczekiwań tych, co przeprowadzali próby systemów rurarskich pozwoliły mi osiągnąć statut solidnego pracownika, który dość szybko i skutecznie umiał „rozprawić” się z każdą awarią, czy też naprawą dowolnego typu armatury. Doszły mnie słuchy, iż jeżeli gdzieś np. w Biurze Budowy któryś z mistrzów meldował budowniczym o trudnościach związanych z poprawnym działanie jakiegokolwiek zaworu, to budowniczowie zaraz krzyczeli: „dawać tu Karguli, oni zaraz z tym problemem się uporają”. Tak więc nieskromnie musze tu napisać, iż wyrobiłem sobie markę na wydziale i na ogół wszyscy mnie szanowali, a gdy trzeba było coś doradzić w zakresie armatury, to dla każdego miałem czas i dobre słowo.
Jak wcześniej wspomniałem moim mistrzem był p. Bernard Prabucki, który w swojej grupie mistrzowskiej miał brygady, którymi kierowali Krzysztof Szuda i Roman Michlewicz. Mój zespół „zaworkarzy” przynależał do p. Michlewicza. P. Michlewicz formalnie był naszym brygadzistą, ale miał do naszego zespołu takie zaufanie, że pozostawił nas samych sobie, bo wiedział, że nie musiał się wtrącać, bo robota szła nam jak z „nut”. Głównym zadaniem wspomnianych brygadzistów była produkcja (wytwarzanie) tzw. zbrojenia, czyli wczesnego wyposażenia np. przejścia rurowe, które wspawywano we wszelkiego rodzaju grodzie, ściany itp., by do nich montować rurociągi. Zatem ewentualny brak tych przejść dla każdego statku powodowały zakłócenia w terminowości prac, burzyły wcześniej opracowane harmonogramy budowy, jednym słowem wprowadzały pewną nerwowość w biurach budowy. Jak się zawsze okazywało jednych przejść było za mało, innych zaś za dużo. Gdy się temu tematowi dobrze przyjrzałem, okazało się to być problemem samym w sobie, bo rodzajów i wielkości przejść były dziesiątki odmian na jeden statek, a statków budowało jednocześni 8 do 10, Łatwo zatem można było zgadnąć, iż zawsze przy złej koordynacji i przy błędach planistycznych i lub przy braku dokumentacji na czas, były problemy z terminową dostawą tych przejść, co powodowało wspomnianą wcześniej nerwówkę. Sytuację nie poprawiała duża fluktuacja w zawodzie rurarz okrętowy. Gdy w tych problemach się zorientowałem, postanowiłem więcej czasu poświęcić tym pracom przygotowawczym w zakresie, który dotyczył moją grupę.
Pierwszym statkiem, na którym powierzono mi montaż armatury dennej i burtowej był statek rybacki, pierwszy trawler z serii B-23 „ALBAKORA”, na którym po raz pierwszy w naszej stoczni zastosowano w konstrukcji statku pochylnię rufową (połów z rufy), zamiast tradycyjnego wydawania włoka i jego wyciąganie na pokład za pośrednictwem specjalnych stojaków przyburtowych, zwanych w żargonie rybackim „kozłami”. Ten nowy sposób wydawania włoka poprzez pochylnię rufową i jego wciąganie przez tą samą pochylnię zrewolucjonowało połowy. Odtąd trawlery takie stały się pogromcami łowisk na całym świecie i wnet wytrzebiono większość ryb z mórz i oceanów!
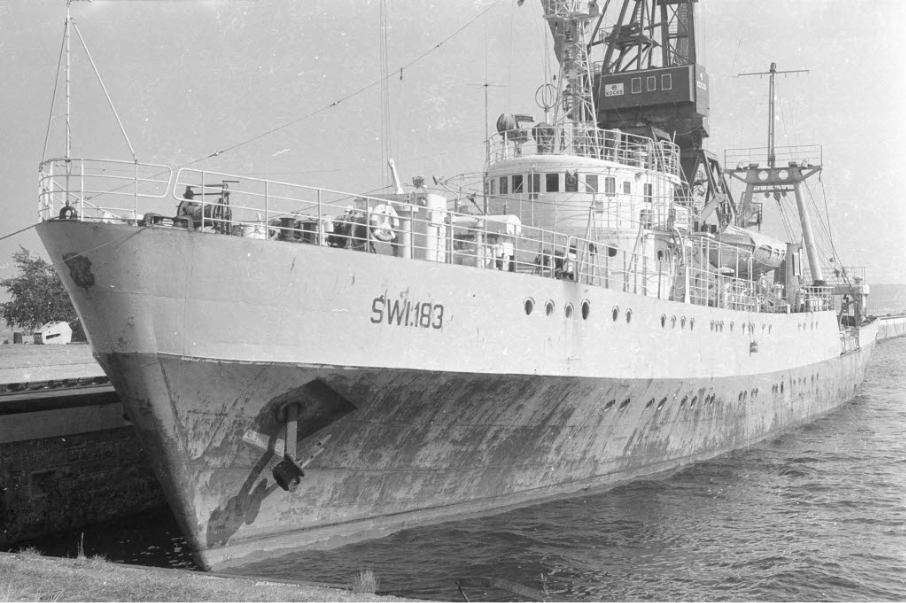
Fotka przedstawia trawler przetwórnię z serii B-23.Pierwszy statek z tej serii nazywał się ”ALBAKORA” Armatorem tej serii trawlerów była Świnoujska firma połowowa „ODRA”. (fotka Domena publiczna).
Kiedy przyszedł termin wodowania „mojego” statku, z dumą stanąłem na nabrzeżu, za rufą wodowanego statku i ciekawością oczekiwałem wodowania. W dzień wodowania bramy stoczni były otwarte dla publiczności, której nigdy nie brakowało. Przychodzili ludzie z miasta, młodzież szkolna, turyści itp. Mógł przyjść każdy, kto tylko miał czas i ochotę. Samo wodowanie to sekundy, gdy wybijano blokady stoperów i kadłub szybko i zwinnie ześlizgiwał się po nasmarowanych płozach wprost do wody, zeskakując z wysokości ok. 0,3 metra do wody, i kładąc się na burtę wywoływał poważną falę, która opryskiwała nielichą szprycą tych, co nie wiedzieli jak ta fala „wskakuje” na ląd oblewa gapiów. Każdy podziwiając to piękne widowisko zastanawiał się czy kadłub uderzając gwałtownie burtą w wodę powróci do pozycji wyprostowane, czy też położy się na burtę i zatonie? Jednak każdy kadłub wracał do położenia na „równą stępkę” i wszyscy widzowie oddychali z ulgą, że wszystko jest OK!
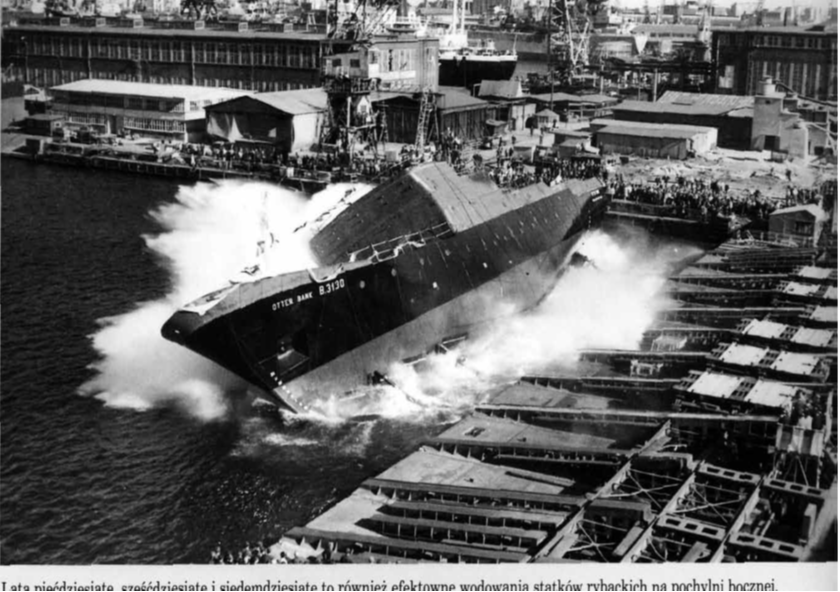
Fotka przedstawia wodowanie kolejnego statku rybackiego… Moment zrzutu kadłuba do wody. Za rufą widać zaproszonych gości na uroczystość wodowania (fotka Domena publiczna).
Następnym obiektem, na którym montowałem armaturę denną i burtową był okręt (nie statek!) trałowiec z serii F-206 dla naszej Marynarki Wojennej. I on również był wodowany z pochylni bocznej. Jak zwykle wodowanie pełni udane. Wrażenia – niesamowite!
Jak wspomniałem, armatura okrętowa jest duża ciężka, zatem sporo waży. Nawet kilkaset kg. Było zatem oczywiste, iż na naszym stanowisku prób musieliśmy korzystać z urządzenia podnośnikowego z napędem elektrycznym. I znowu podniosłem kwalifikacje uczęszczając na kurs obsługi urządzeń podnośnych, które nadzorował Rejonowy Dozór Techniczny w Gdańsku. Zaliczenie tego szkolenia, powodowało to, że otrzymywało się dokument uprawniający do obsługi konkretnych typów urządzeń podnośnych. Dokument należało mieć zawsze ze sobą, by w razie kontroli udokumentować osobie kontrolującej, że istotnie, obsługujący posiada określone uprawnienia! Na fotce obok kopia dokumentu z roku 1970 obok.
Praca na wydziale rurowni miała i swoje atrakcje. Co prawda można powiedzieć, iż była ona dzielona na dwie części, z których jedna dotyczyła prac o charakterze przygotowawczym na hali, druga część tej pracy to praca na statkach. Idąc na statek ciągle obserwowałem budujący się suchy dok nr I. To była główna atrakcja nas wszystkich, zastanawialiśmy się jak duże statki przyjdzie nam budować? Jeden z kolegów dodał z przekąsem, że jeżeli statki będą duże, to rury i zawory też będą duże… Oj dostaniemy wtedy w d… ę.
Oglądając zatem prace w basenie przy stoczniowym, związane z budową doku nr I odnieść można było dziwne wrażenie. Najpierw wielka dziura w kanale portowym graniczącym ze stocznią, potem widok kafarów wbijających niezliczona ilość elementów stalowych tworzących tzw. „Ścianę Larsena”, która stanowiła nieckę doku długą na 241,0 metrów i szeroką na 41,5 m. Chodząc na statek w budowie zwalnialiśmy lekko kroku, by nacieszyć oko tak wielką inwestycją. Nie mieliśmy wyobrażenia o wielkości tej inwestycji. Ale kiedy rozpoczęto montaż suwnicy o unosie 500,00 ton, to miny nam zrzedły. Kolega miał rację, to dopiero będzie wielkie budowanie!
Stocznia poważnie przygotowała się do budowy pierwszego, dużego statku. Był nim drobnicowiec z serii statków o symbolu budowy B-41 o nazwie „FRANCESCO NULLO”
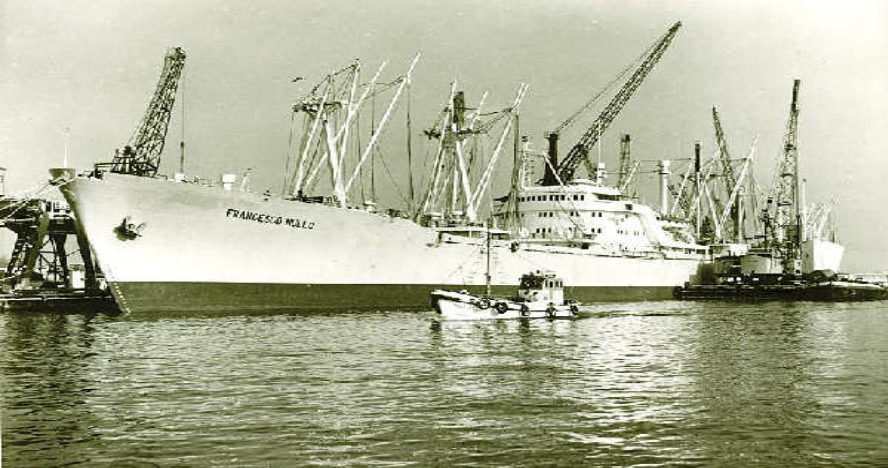
Typ statku: drobnicowiec, Rok budowy, stocznia: 1964, B-41/1 (Gdynia Stocznia im. Komuny Paryskiej”), budowany dla Polskich Linii Oceanicznych, Nośność: 9660 TDW, Długość całkowita: 152.5 m, Szerokość: 19.4 m, Zanurzenie: 7.7 m, Rodzaj napędu: silnik spalinowy, Moc SG: 5292 kW, statek osiągał prędkość 15,5 węzłów – 28,7 km/godz.
Pracowałem i ja na tym statku, wykonywaliśmy te same montaże rur i armatury. Wszystko było rzeczywiście większe, ale też trzeba powiedzieć, że i miejsca było więcej. Powoli wprowadzano małą mechanizację pracy, otrzymaliśmy wciągniki ułatwiające montaże co cięższych elementów. Zwiększyła się ilość wózków elektrycznych do przewozu co cięższych elementów na statek, pojawiły się również wszelkiego rodzaju pojemniki na te ciężkie elementy i palety transportowe. Tak więc, wszystko to, co było ciężkie, jechało pod statek transportem technologicznym, my zaś wysoko nosiliśmy swoje głowy, obciążone nie tylko hełmami, ale coraz to nowymi umiejętnościami i technologiami.
Wchodząc na pokład pierwszego statku z serii B-41, wchodziło się do jakby innego świata. Wszystkie pomieszczenia większe, siłownia znacznie przestronniejsza niż na statkach dotąd budowanych. Większe ciężary, które dostarczaliśmy do wnętrza siłowni teraz były w większości przypadków podawane do siłowni w paletach, co znacznie ułatwiało pracę. Teraz „męczyliśmy” się na znacznie krótszych odcinkach, na których musieliśmy przemieszczać zarówno rury jak i armaturę. Byłem młody, więc powoli budowałem moją odporność fizyczną i nabierałem krzepy młodego „zaworkarza”
Kolejny można by powiedzieć skok jakościowy w modernizacji wydziału nastąpił, gdy zaczęli-śmy budować statki z serii B-470 dla armatora z ZSRR.
Fotka przedstawia m/s ZVIENIGOROD (fotka z archiwum Z. Pałasza). Statek miał nośność 23.000 DWT/ Pojemność 15 900 BRT, pojemność ładowni (np. dla ziarna) to 29725 m3. Długość statku to 187,20 m; szerokość 22,80 m; wysokość 14,0 m, Napęd SG Cegielski – Sulzer 6R D 76 o mocy 9.000 KM. 7.060 KW przy 119 obr/min osiągał prędkość 15,5 węzła (28,7 km/h). Zasięg pływania 16.000 Mm.
Statek ten był dla stoczniowców pechowy, gdyż w dniu (o ile dobrze pamiętam 29.04.1968 r.) w wyniku wybuchu gazów w ładowni zginęło 3 pracowników, w tym dwóch naszych kolegów z rurowni. Wybuch miał miejsce w niedzielę, gdy innych pracowników na statku było daleko mniej. Gdyby ta eksplozja miała miejsce w zwykły dzień roboczy, ofiar mogło by być znacznie więcej. Teraz dopiero przekonałem się jak praca stoczniowca może być i trudna, i niebezpieczna. Szczegółowa analiza tego wypadku przedstawiała to, iż możliwą przyczyną wybuchu, był odłożony palnik acetylenowo – tlenowy z niedostatecznie zamkniętymi zaworami.
Następnym statkiem, na którym przekraczaliśmy kolejne bariery technologiczne i ciężarowe były statki z serii B-521 – wszelkich odmian. Na pierwszym z nich m/s „MANIFEST LIPCOWY” kolejny raz zwiększyły się i to dość znacznie średnice rurociągów i ciężary armatury. Praca rurarzy w zasadzie się nie zmieniła, jedynie trzeba było większego wysiłku fizycznego, by całość instalacji wraz z armaturą zataszczyć na miejsce przeznaczenia i tam montować. Teraz dopiero okazało się, jak ważna była kolejność montażu rurociągów i towarzyszącej jej armatury. Bezwzględnie wymagano, by największe średnice rurociągów instalowano w pierwszej kolejności, w przeciwnym razie wcześniej położone rurociągi mniejszych średnic (łatwiejsze w montażu), były po prostu bezpardonowo demontowane i usuwane z drogi montażu rur o większych średnicach. Zrobiła się awantura – stoczniowcy pracowali w akordowym systemie pracy, więc kto wcześniej zakończył swoją robotę mógł więcej zarobić! A tu kicha! Zrobiła się awantura i dopiero wtedy kierownictwo wydziału ustaliło w jakiej kolejności średnic wolno wchodzić na montaż instalacji rurowych. Skończyła się nieporozumienia i zapanował pewien porządek rzeczy.
Tymczasem nadszedł rok 1970. Dało się zauważyć rosnące napięcie społeczne. Na wydziale Rurowni odbywały się co róż narady produkcyjne, gdzie wzywano do jeszcze większej wydajności pracy, mobilizacji sił itp. Stojąc na tej najniższej drabinie społecznej widziałem, że nie dzieje się dobrze, zawsze brakowało materiałów i narzędzi. A jak coś przyszło to rozpoczynała się prawie „gonitwa”, która miała nadgonić stracony czas. Czuło się coś nieodgadnionego, co wisiało w powietrzu…
W dniu 15.XII. 1970 r. pracowałem już na statku. We wczesnych godzinach porannych zgasło na tym statku oświetlenie i przestały pracować inne urządzenia technologiczne (np. wentylatory i nagrzewnice parowe zapewniające ogrzewanie niektórych, wewnętrznych pomieszczeń statku w budowie). Zapaliłem latarkę, którą każdy szanujący się stoczniowiec zawsze miał przy sobie na statku i wyszedłem na zewnątrz, na pokład i zobaczyłem duży tłum na placu przed halami (G08) wydz. K-2. Spostrzegłem, że dzieje się coś niedobrego i od razu naszła mnie myśl, że to pewnie zagniewani ludzie protestują przeciwko podwyżkom cen żywności. Udałem się niezwłocznie za tym tłumem, który zaczął się już przemieszczać w kierunku dyrekcji stoczni.
Przyśpieszyłem kroku, by zobaczyć co się dzieje na czele tego pochodu. Minąłem budynek dyrekcji, potem budynek ślusarni ciężkiej i dotarłem do tego tłumu, który stał już przed bramą i zastanawiał się co dalej. Podszedłem do samej bramy i widzę dwóch strażników z karabinami na ramieniu stojących obok bramy, a oni ani nie krzyczą do tych, co napierają bramę i ani nie protestują w inny sposób, by stoczniowcy nie napierali na bramę. Chyba byli zszokowani… i nie wiedzieli co mają czynić.
Przecisnąłem się do samej bramy, którą właśnie ten tłum raz napierał, by za chwilę zwolnić ten napór. Trwało to dosłownie chwilę, bo za którymś razem napór był silny, iż ta stalowa, mocna brama o wysokości chyba ponad 2 metrów zwaliła się na ziemię.
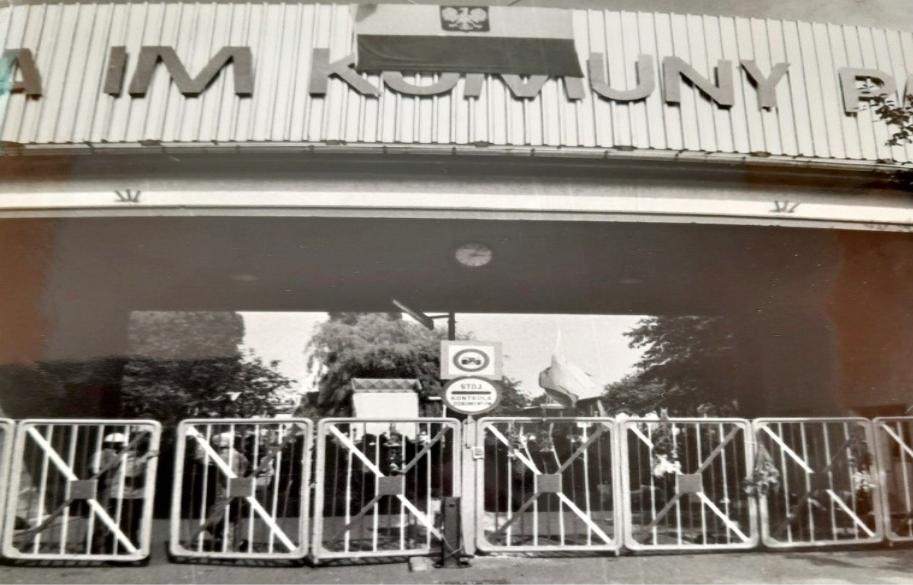
Fotka przedstawia stalową bramę wjazdową do Stoczni im. „Komuny Paryskiej” w Gdyni, którą robotnicy naporem własnych ciał wyłamali. Brama była dwujezdniowa. Każdą jezdnię zamykały 4 części stalowe o wysokości ponad 2,00 metrów.
Tłum stoczniowców ruszył po tej bramie, przeszedł po pobliskim torowisku (tory kolejowe obsługujące tą część portu) skręcił w lewo i pomaszerował ul. Czechosłowacką, potem do ul. Juliana Marchlewskiego (obecnie Janka Wiśniewskiego) i dalej do centrum Gdyni., by pokazać, że stoczniowcy strajkują i idą do centrum Gdyni, by zademonstrować, iż nie zgadzają się z podwyżkami cen żywności.
Gdy wychodziliśmy ze stoczni tłum był potężny, nie liczyłem ludzi, ale musiało nas być grubo ponad tysiąc, przeważnie młodych mężczyzn. Krzyczeliśmy „chodźcie z nami”, „suche bułki dla Gomułki”, śpiewano różne pieśni w tym Hymn Polski. W miarę przemieszczania się na wysokości portu dołączały do pochodu coraz większe tłumy. Na pewno dołączyli do nas portowcy, potem ludzie ze stoczni „NAUTA”, następnie z „Dalmoru”. Nie wiem kto zadecydował, ale tłum poszedł pod siedzibę KM PZPR na ul. Władysława IV. Tam nikogo nie zastano. Z częścią tego tłumu zajrzeliśmy na zaplecze tego budynku i widzimy, że jacyś cywile właśnie przebierają się w milicyjne mundury. Gdy nas zobaczyli czym prędzej czmychnęli.
Tłum zadecydował, skoro Komitet partii jest pusty, to idziemy pod budynek Miejskiej Rady Narodowej (MRN), który mieści się na rogu ulic Świętojańskiej i Czołgistów (obecnie Aleja Marszałka J. Piłsudzkiego). Kiedy szliśmy ul. Świętojańską wszystkie okna były otwarte i ludzie z tych okien nas pozdrawiali, bili brawa i dziękowali nam za odwagę, iż możemy i chcemy protestować przeciwko podwyżkom cen żywności. Jedni płakali z wielkiego napięcia (najczęściej kobiety). Do pochodu dołączali przypadkowi przechodnie, po prostu schodzili z chodników i włączali się w naszą maszerującą, zwartą kolumnę ludzi.
Gdy doszliśmy do budynku MRN, wyszedł do manifestujących p. Mariański – Przewodniczący Miejskiej Rady Narodowej. Po dyskusji z czołówką protestujących poprosił, żeby wybrać delegację z protestujących w ilości około 10 osób, to usiądą i porozmawiają o tym, czego oczekują protestujący. Nie odbyły się żadne wybory, po prostu czołówka pochodu jakoś samoistnie wypchnęła tych dziesięć osób i ten sposób wyłonił się komitet do rozmów z p. Mariańskim. W momencie wchodzenia tej dziesiątki z p. Mariańskim do budynku, tłum naparł na czoło pochodu z taką siłą, iż stojący tuż przed oknem robotnik został wciśnięty w szybę, ale przed sobą miał na wysokości klatki piersiowej hełm, to tym hełmem rozbił szybę. Była to jedyna szkoda jaka robotnicy w tym dniu wyrządzili w Gdyni. Ja zostałem przed budynkiem i dlatego nie wiem o czy tam rozmawiali.
Gdy delegacja robotników wyszła, potwierdzili, iż spisali odpowiedni dokument, na którym napisano czego oczekują strajkujący, zaś p. Mariański miał zagwarantować bezpieczeństwo strajkujących. P. Mariański oświadczył, iż przekaże wyższym władzom żądanie cofnięcia podwyżki cen żywności. Tą wiadomość obwieścił nam przed budynkiem MRN Edmund Hulsz z Dalmoru, który powiedział, że to ta, dziesięcioosobowa grupa mianowała go przewodniczącym delegacji, czyli Międzyzakładowego Komitetu Strajkowego. Słowa te zostały przyjęte oklaskami.
Tłum protestujących z zapisanymi postulatami ruszył ul. Świętojańską w dół, w kierunku portu rybackiego do siedziby Dalmoru, by tam przez radiowęzeł zakładowy ogłosić komunikat o przystąpieniu gdyńskich zakładów pracy do strajku.
Do radiowęzła nie mogliśmy się dostać, gdyż strażnicy go pilnujący stali przed wejściem do radiowęzła, w rękach trzymali karabiny, mieli je wycelowane prosto w nas. Jeden z nich powiedział: ”Chłopaki, jeszcze jeden krok, a będziemy musieli strzelać, taki mamy rozkaz”! Zauważyliśmy, że oni nie żartują, więc odstąpiliśmy od tego zamiaru i uznaliśmy, że przeniesiemy się do Zakładowego Domu Kultury (ZDK) Zarządu Portu Gdynia, który mieścił się na skrzyżowaniu ulic Polska, Juliana Marchlewskiego i Czechosłowackiej. Po wycofaniu się z Dalmoru, Komitet strajkowy ulokował się w ZDK i tłum się rozszedł. Każdy wrócił do swojego zakładu i pewnie potem wszyscy rozeszli się do domów.
Mieszkałem w dzielnicy Gdyni – Płyta Redłowska. Gdy jak zwykle (17.12.1970 r) wyszedłem rano do pracy i doszedłem do przystanku autobusowego, było tam już około 50 osób. Nadjechał autobus linii 133, który miał regulaminową trasę do Portu w Gdyni. Zażądaliśmy od kierowcy, żeby nas zawiózł do Stoczni K.P. Kierowca się wzbraniał, ale przekrzyczeliśmy go i w rezultacie skręcił w kierunku stoczni. Dojechaliśmy mniej więcej do połowy odległości między dworcem Gdynia Główna Osobowa, a przystankiem kolejki elektrycznej Gdynia – Stocznia. Autobus nie mógł jechać dalej, bo jezdnia, na całej szerokości była wypełniona ludźmi. Wysiadając z tego autobusu słychać było strzały z broni maszynowej. Tłum przemieszczał się (właściwsze słowo to chyba uciekał z rejonu wiaduktów koło przystanku Gdynia Stocznia) w kierunku dworca. Po pewnej chwili od strony przystanku Gdynia Stocznia i wiaduktów na ul. Marchlewskiego zaczęły jechać samochody trąbiąc, aby im zrobić miejsce na przejazd przez tłum ludzi. Zorientowałem się, że w samochodach są ranni i te samochody najpewniej zmierzają na Plac Kaszubski do tamtejszego szpitala.
Tłum pracowników stoczni, portu i pewnie innych firm, które miały tam swoje siedziby b. szybko przemieszczali się w kierunku dworca PKP (Gdynia GŁ. Osobowa). Ja też zmieniłem kierunek marszu i poszedłem wraz z tłumem. Dochodząc do Placu Konstytucji będąc vis a vis budynku sądu zbliżam się do miejsca, gdzie dziś mieści się Biuro obsługi komunikacji miejskiej widzę taką scenę: stoi żołnierz, trzyma AK-47 (pistolet maszynowy Kałasznikowa kal. 7,62) lufą dotykającą piersi cywila – starszego pana (wiek mogłem oszacować lekko ponad 50 lat) Ten „starszy” pan krzyczy coś do tego żołnierza, usłyszałem końcową część okrzyku; „no strzelaj synu, strzelaj…” Bez namysłu, w jakimś odruchu podbiegłem do nich i natychmiast odepchnąłem lufę „Kałacha”, skutkiem czego broń została skierowana w bok. Spojrzałem w kierunku budynku sądu, a tam stało kilkunastu żołnierzy z wycelowaną w nas bronią długą („kałachy”). Na nasze szczęście ten żołnierz stał między nami, a tymi żołnierzami, po drugiej stronie ulicy, więc myślę, że nie chcieli strzelać do swego kolegi…
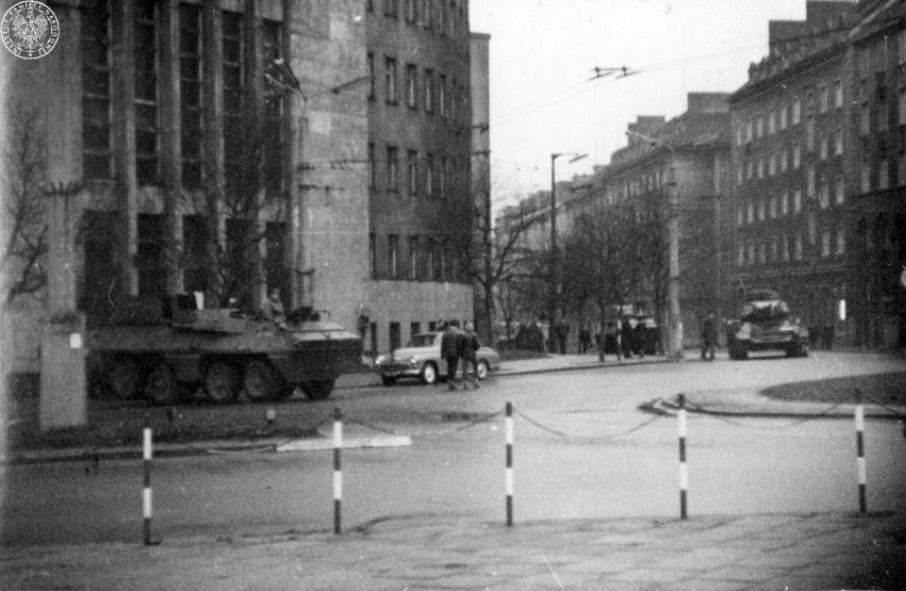
Fotka przedstawia Plac Konstytucji w dniu zdarzenia, o którym w swoim wspomnieniu opowiada p. Stanisław Kargul – prac. Stoczni K.P. (fotka Domena publiczna).
Opamiętałem się. Pomyślałem o żonie i dzieciach, natychmiast złagodniałem i zacząłem poklepywać żołnierza najpierw po ramieniu, potem po plecach łagodząc tą nerwową sytuację. Żołnierz nie protestował, też chyba był zadowolony z takiego obrotu sprawy, że incydent ten zakończył się tak, jak się zakończył. Za chwilę zorientowałem się, że miałem poważnego „stracha”.
Następnie ruszyłem przed siebie, kierując się w kierunku ul. Świętojańskiej. Tam dostrzegłem wielki pochód, który szedł całą szerokością ulicy i jak sądziłem zmierzał w kierunku budynku MRN. Gdy doszedłem razem z tłumem do budynku MRN, pozostałem tam przez chwilę, bo zaraz pojawiły się helikoptery i z nich zrzucano granaty z gazem łzawiącym. W oddali, gdzieś nad torami kolejki elektrycznej w okolicy przystanku Wzgórze Nowotki (dzisiaj to Wzgórze Świętego Maksymiliana) słychać było helikoptery i strzały karabinowe. To z nich strzelano w dół do kolejnej grupy protestujących ludzi. Zaraz też pojawiły się siły milicyjne, które także rzucały granaty z gazem łzawiącym. Zaatakowany tłum zaczął zbierać kamienie z ulicy i obrzucił nimi atakujących milicjantów. Pomyślałem sobie nic tu po mnie, pewnie żona się b. niepokoi, więc pieszo ruszyłem w kierunku domu na Płycie Redłowskiej. Dochodząc do domu zauważyłem, iż przy mieszczącej się tam szkole podstawowej zebrali się rodzice, by bezpiecznie zabrać swoje dzieci do domów. Za chwilę nadleciał helikopter i w oczekujących rodziców zrzucił dwa granaty z gazem łzawiącym. Oddaliłem się z tego miejsca i szczęśliwie dotarłem do domu.
Jak we wcześniejszych fragmentach moich wspomnień zaznaczyłem, pracowałem na Wydziale Rurowni SKP. Wydział był duży, pracowało nas tam około 450 ludzi.
Rano, w dniu 25.01.1971 r. dowiedziałem się, iż na Wydziale odbędzie się „masówka” (zebranie na hali wydziału), obecność obowiązkowa. Początkowo nie bardzo wiedziałem co jest przyczyną tego zebrania. Okazało się, że z naszego Wydziału należało wytypować 3 robotników. Wytypowano Michała Chołojuka, Andrzeja Niećko i mnie. Nasze kandydatury zostały przegłosowane. Okazało się, że to mieli być pracownicy bezpartyjni. Kazano nam natychmiast wrócić do szatni i przebrać się i pojechać do domu, by znowu przebrać się bardziej cywilizacyjnie (wizytowo!), bo jedziemy do Warszawy na spotkanie z nowo wybranym I – szym Sekretarzem KC PZPR E. Gierkiem. Jak się zorientowałem, w stoczni w sumie wybrano około 50 osób, akurat tyle, ile wynosiła pojemność autobusu, którym mieliśmy jechać do Warszawy.
Szefem delegacji z naszej stoczni był Kazimierz Litzbarski II – gi sekretarz Komitetu Zakładowego PZPR w stoczni. Wg mnie, Kazik był dobrym człowiekiem, chętnym do rozmów i zawsze był ciekaw pracy i ludzi, którymi rozmawiał. Stąd znałem Kazika i myślę, że tak mogę o nim mówić. Nasz „Szef” był przygotowany na ten wyjazd, miał przygotowane dla każdego w autobusie długopis i notes. Ruszamy!
Zdawało nam się, że do Warszawy. Już w Gdyni Orłowie dowiadujemy się od sekretarza Litzbarskiego, że Gierek i premier Jaroszewicz helikopterem dolecieli do Gdańska, a zatem i my pojedziemy do Gdańska. Sekretarz mówi, że notesy dostaliśmy po to, by napisać coś sobie, bo może być tak, że Gierek będzie chciał wysłuchać robotników, co mają do powiedzenia po ostatnich wydarzeniach na Wybrzeżu. Wziąłem więc długopis i zacząłem pisanie tego, co bym ewentualnie powiedział. Ale widzę, że mało kto kwapi się do pisania.
Zajechaliśmy do centrum Gdańska wprost pod Urząd Wojewódzki. Gdy stanęliśmy, na placu było, chyba że dwadzieścia autobusów. Po drugiej stronie stało kilkanaście czołgów, a w bok od nich kilkanaście armat … Konsternacja! Nikt nie wysiada z autobusów.
Po dłuższej chwili widzimy, że z budynku wychodzi Gierek i macha do nas (w kierunku autobusów) ręką w geście, abyśmy szli za nim do gmachu U.W. Nikt nie wysiada, ludzie się boją. Do mnie podszedł Jurek Hetmańczuk z Wydziału Maszynowego i mówi żebyśmy szli. Więc z pewnymi oporami wyszedłem z autobusu i z „hetmanem” (tak go nazywałem) podeszliśmy do Gierka. „Hetman” się przedstawił, podał swoje nazwisko i oświadczył, że jego ojciec pracował z Gierkiem w kopalni w Belgii. Gierek po chwili potwierdził, że pamięta takie nazwisko. Inni widząc, że rozmawiamy i nic innego się nie dzieje, zaczęli wychodzić z autobusów i kierowali się w naszym kierunku.
Po oficjalnym otwarciu tego spotkania przywitał nas Gierek, przemawiał dość krótko. Następnie powiedział, żeby ten, co chce, niech zbierze głos. Nim zdążyłem pomyśleć, Andrzej Niećko capnął mój notes i to on jako pierwszy zabrał głos. Dziś nie pamiętam co miałem tam dokładnie napisane, ale na pewno jako
– pkt. 1 Miałem napisane, by 3 minutową ciszą uczcić pamięć pomordowanych 17 grudnia;
– pkt. 2. Pobudować pomnik ku ich czci;
– pkt. 3. zwolnić aresztowanych.
Całe spotkanie było bardzo długie i trwało około 7 godzin.
Jednym z pracowników stoczni zabierających głos na tym spotkaniu był Bogdan Ziejka pracownik Wydz. K-3, który pracował na stanowisku mistrza. Na zakończenie swojego wystąpienia jeszcze stojąc przy mównicy odwrócił się do Gierka i powiedział: cytat: „Panie Gierek, jak to jest, że ja pracuję w stoczni 25 lat i nie mogę sobie kupić samochodu”… zapadła chwila milczenia a E Gierek nic nie odpowiedział. Spotkanie potoczyło się dalej.
Za parę dni mistrz Ziejka zostaje poproszony do KZ PZPR i tam zostaje mu wręczony talon umożliwiający zakup samochodu osobowego marki FIAT model 125p. Samochód ten w tamtym czasie był obiektem westchnień i marzeń niezliczonych fanów motoryzacji w Polsce!
Po zakończeniu tego spotkania wróciliśmy do Gdyni. Wiele razy myślałem o tym spotkaniu, czy było ono szczere, czy Gierek rzeczywiście chciał poznać zdanie „klasy robotniczej” tego nie wiem. Jedno wiem na pewno, że żaden z tych 3 – ch moich punktów nie został zrealizowany. Pierwszy pomnik (Ofiar Grudnia w Gdyni przy ul. Czechosłowackiej) powstał w 1980 roku, gdy cieszyliśmy się możliwością funkcjonowania ruchu „Solidarność”. Drugi pomnik, przy Urzędzie Miasta powstał dopiero po upadku komuny.
Więc następnego dnia wróciłem do pracy i zająłem się tym, co cieszyło mnie najbardziej, była to praca w stoczni. Praca, która mnie satysfakcjonowała i dawała radość wykonywania tego co lubiłem i umiałem”.
Tak jak wcześniej wspomniałem przy znacznie większych średnicach rur proces spawania kołnierzy do nich, też się skomplikował, gdyż duża ilość ciepła wprowadzana w procesie spawania rur do kołnierza od zewnętrznej strony jak i od wewnętrznej strony kołnierza lekko wykrzywiała kołnierze, skutkiem czego trudniej było uzyskać szczelność na kołnierzach, nie wszystko udawało wymusić przez mocniejsze napięcia śrub.
Aby zaradzić temu zjawisku wydział Głównego Mechanika w stoczni w błyskawicznym tempie zaprojektował dwie obrabiarki tzw. obtaczarki, w których mocowano każdą rurę z przyspawanym kołnierzem, by jego powierzchnię przylegającą do sąsiedniego kołnierza „splanować”, co oznaczało usunięcie wszelkiego rodzaju wybrzuszeń, które mogły się pojawić na wskutek wprowadzenia do miejsc spawania dużej ilości ciepła. Okazało się, że maszyny pracują całkiem dobrze, były bezawaryjne i niezwykle użyteczne.
W międzyczasie nastąpiły roszady w kierownictwie wydziału. I tak;
– inż. Stanisław Strenk awansował na Szefa Produkcji. Nowym kierownikiem został:
– inż. Tadeusz Mik;
– Z-cą ds. produkcji został Borys Moroz;
– Z-cą ds. Technicznych Benedykt Zdrojewski.
Jak wcześniej wspomniałem co nowe większe statki, to większe średnice rur, a zatem i armatury. Nowy Kierownik Techniczny przepytał mnie na powyższą okoliczność, a ja potwierdziłem, że nasze stanowisko do prób armatury należy kolejny raz powiększyć i doposażyć je w stosowną aparaturę kontrolną – pomiarową itp. Kierownik Zdrojewski już mi nie popuścił i usiedliśmy razem, przedyskutowaliśmy wszelkie możliwe opcje rozbudowy tego stanowiska i od razu doszliśmy do wniosku, iż musimy wybiec naprzód i uwzględnić jeszcze większe średnice stosowanej armatury przez co są one znacznie cięższe. Ustaliliśmy, iż tym razem poprzeczkę odnoszącą się do przewidywań w zakresie średnic postawiliśmy nie bez porozumienia z konstruktorami na średnicę 600 mm. Ta zmiana ciężaru spowodowała i to, że musieliśmy zmienić nasze podręczne urządzenie dźwigowe (ruchomy i obrotowy wysięgnik z napędem elektrycznym służący do podnoszenia co cięższej armatury), by podołać nowym zadaniom.
W miarę różnorakich prac na rurowni byłem obserwowany przez moich przełożonych. Oni mnie oceniali pod kątem nie tylko przydatności zawodowej, lecz chcieli wiedzieć, jak reaguję trudniejszych sytuacjach produkcyjnych. Od takich pozytywnych cech zależała grupa zaszeregowania osobistego. Im grupa wyższa, tym i płaca szybowała w górę. Kopia zaświadczenia przyznającego określoną kategorię zaszeregowania osobistego przedstawiam powyżej.
Gdy skończyliśmy całe przedsięwzięcie techniczne z dumą stwierdziliśmy, że teraz mamy całkiem nowoczesne stanowisko prób. Pomyśleliśmy jeszcze, jak by tu jeszcze upiększyć nasze miejsce pracy, by było schludne i choć trochę sympatyczne. Wszak na nasze stanowisko prób przychodzili zagraniczni goście (armatorzy, przedstawiciele producentów armatury z zagranicy inspektorzy Towarzystw Klasyfikacyjnych itp.). Tak więc po zakończeniu tych prac rozpierało nas poczucie dobrze wykonanej roboty, z której po prostu byliśmy dumni! Zaznaczyć tu muszę, iż przez cały czas pamiętałem to, co wyniosłem ze szkoły. Porządek! Moi koledzy dość szybko zorientowali się, że nie odpuszczam wymagań co do czystości naszych stanowisk pracy, zawsze wszystko było na miejscu, narzędzia odpowiednio rozlokowane, najcięższe najniżej, najlżejsze najwyżej, zaś najczęściej używane miały być zawsze pod ręką, ale nigdy nie mogły być porozrzucane byle gdzie i byle jak. Zauważyliśmy, że do tej skromnej estetyki naszego stanowiska coraz częściej przychodzili i mistrzowie innych grup, by podpatrywać co my robimy, że jest u nas fajnie i czysto. I tak powolutku podnosiliśmy jakość życia służbowego na lekko wyższy poziom! Uznaliśmy jak bardzo prawdziwe jest stwierdzenie, „że jak cię widzą, tak Cię piszą”
W 1970 rozpoczęła się budowa statków z serii B-523. Statki te były budowane dla armatora norweskiego i trzeba przyznać, iż w stosunku do statków dotąd budowanych zawierały one sporą dawkę nowości. Dla mojego obszaru działania tą nowością były przepustnice (to taka odmiana zaworów, w którym „sercem” urządzenia jest ruchoma zastawka, która obracając się o kąt 900 otwiera lub zamyka przepływ cieczy). Nowością dla nas było to, iż te przepustnice były otwierane zdalnie za pomocą siłowników hydraulicznych. Zatem, jak łatwo się domyślić, do każdej przepustnicy musiał docierać system hydrauliki siłowej, który za pomocą ukierunkowanego ciśnienia raz to otwierał, raz to zamykał to serce przepustnicy.
Wspomniane przepustnice były przeznaczone do montażu na systemach balastowych (rurowych) o średnicy 350 mm. Po ich zamontowaniu na statku prototypowym, w czasie prób na uwięzi okazało się, iż są one nieszczelne! Jak to możliwe pytano – „przecież one są nowe i nie trzymają szczelności?”. Po wielu bezowocnych próbach na statku, postanowiono zdemontować jedną przepustnicę ze statku i poddać ją szczegółowemu przeglądowi na warsztacie, celem ustalenia przyczyny tej nieszczelności.
Pracownicy Rurowni z niemałym trudem zdemontowali ww. przepustnicę z dna podwójnego statku i dostarczyli ją na stanowisko prób armatury rurociągowej
Stanowisko to było tak pomyślane, iż wykonywano na nim próby armatury o dowolnej średnicy nominalnej. W praktyce nawet do średnić 600 mm.) Tak więc ja, jako ślusarz armatury (pełniący funkcję brygadzisty) otrzymałem pilne zadanie określenia przyczyny nieszczelności tej przepustnicy.
Po rozmontowaniu całej konstrucji, jej pomierzeniu a następnie dokładnemu złożeniu (zmontowaniu) i ponownej próbie szczelności okazało się, iż tak wykonana konstrukcja przepustnicy zawiera błędy o charakterze konstrukcyjnym i nigdy nie będzie szczelna. Była to najmniej oczekiwana wiadomość przekazana na szczebel Dyrektora Produkcji, tym bardziej, iż nieubłaganie zbliża się termin wyjścia statku w próby morskie, a bez szczelnego systemu balastowego nawet nie ma co marzyć o uzyskaniu zgody nia wyjście statku w morze, które wydaje Wydział Bezpieczeństwa Żeglugi Urzędu Morskiego w Gdyni.
Na naradzie u Dyrektora Produkcji postanowiono działać dwutorowo: ściągnąć z Norwegii, z firmy „NORSK – HYDRO” konstruktora tej przepustnicy – tą sprawę załatwił przedstawiciel armatora, który telefonicznie załatwił możliwie jak najszybszy przylot przedstawiciela tej firmy do Stoczni.
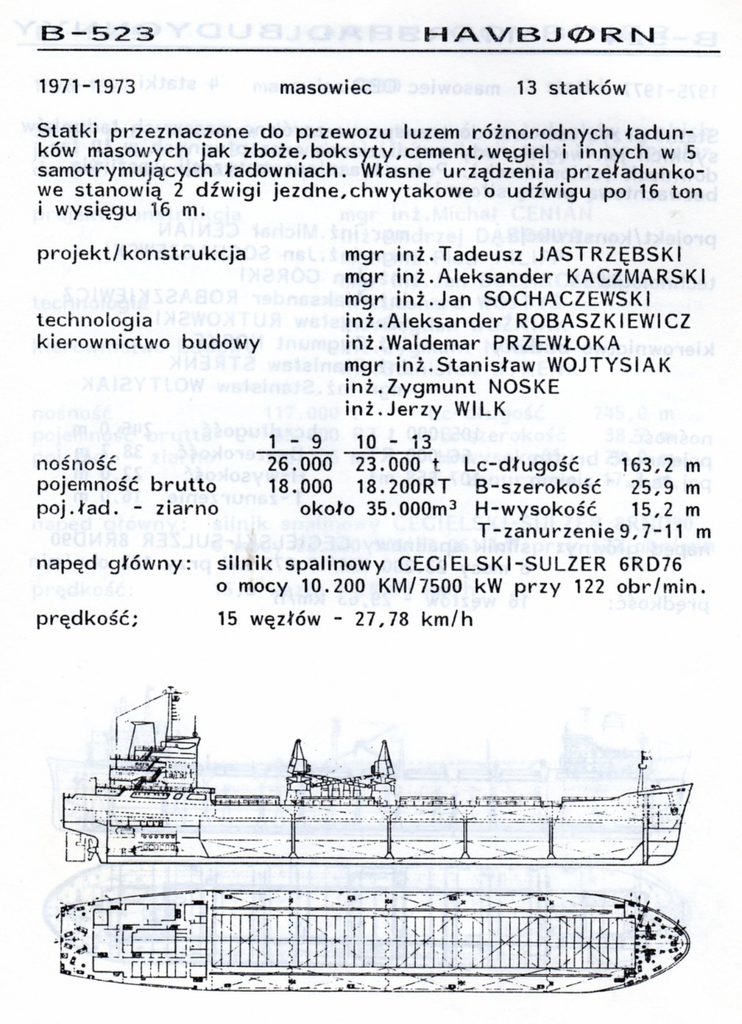
Fotka przedstawia charakterystykę statku, nazwiska projektantów, konstruktorów i technologów, a także zespół stanowiący kierownictwo budowy pierwszego z 13 statków zbudowanych w Gdyni. Materiał zaczerpnieto z opracowania mgr Tomasza Czayki pt: Stocznia w Gdyni im. „Komuny Paryskiej” 1922/1990.
Drugim torem działał Wydział Rurowni. Zapytano się mnie, czy mogę zaradzić sprawie i doprowadzić do takiej zmiany konstrukcji, iż te przepustnice będzie można poprawić w Stoczni, a nie czekać, aż producent wykona to u siebie i dostarczy poprawiony wyrób do montażu. Przy czym wszyscy mieli wystarczającą wiedzę, iż czekanie na naprawę lub dostarczenie nowych przepustnic, nie pozwoli Stoczni na dotrzymanie kontraktowego terminu zdania statku, a zatem posypią się kary umowne – naliczane za każdy dzień zwłoki w przekazaniu statku armatorowi! A kary takie są stałym elementem zapisu kontraktowego na każdym statku !
Więc zarówno ja, jak i moi współpracownicy „zakasaliśmy rękawy” i w bardzo krótkim czasie tak poprawiliśmy i uzupełniliśmy konstrukcję, iż doprowadziliśmy ją do poprawnego działania, a przede wszystkim uzyskaliśmy jej szczelność w stopniu absolutnie zadawalającym. Pracę tą cały zespół ukończył tuż przed przyjazdem przedstawiciela z Norwegii.
Kierownik wydziału polecił tymczasem wymontować kolejną, nieszczelną przepustnicę ze statku i przygotować ją do inspekcji dla Armatora, przedstawiciela Towarzystwa Klasyfikacyjnego DnV i przedtawiciela producenta tych przepustnic.
Gdy tak wysoka komisja stanęła na stanowisku prób na hali Wydz. Rurowni, zademonstrowałem próbę szczelności przepustnicy nr 2 (dopiero co zdemontowanej ze statku). Oczywiście przepustnica nie trzymała szczelności. Następnie omówiłem zmiany konstrukcyjne, które wpowadziłem do konstrukcji norweskiego wyrobu (całość była tłumaczona na jężyk angielski, którego ja po prostu w owym czasie nie zmnałem). Następnie zademonstrowałem próbę szczelności naprawionej przepustnicy. Wiadomo z jakim skutkiem! Komisja z wielkim zdumieniem stwierdziła, że po zmianach wykonanych w stoczni przepustnica trzyma szczelność tak, jak powinna!
Przedstawiciel producenta przepustnicy poprosił mnie o szkice naprawcze, które wcześniej wykonałem i obiecał, że niezwłocznie wprowadzi zmianę w swoich wyrobach zgodnie z otrzymanymi szkicami. Stocznia zaś poprosiła przedstawiciela producenta tych przepustnic o zgodę na zmianę konstrukcji na wszystkich przepustnicach, które są albo już na statku zamontowane, albo czekają w magazynach na czas do montażu na kolejnych statkach z serii.
Stocznia wystosowała do producenta przepustnic wniosek o obniżenie cen na ten wyrób, ale nie udało się tego wynegocjować. W trakcie rozliczania statku po jego przekazaniu armatorowi, armator sam zaproponował rozwiązanie tego zagadnienia poprzez skreślenie pewnej pozycji kosztowej, którą to pozycję miała uiścić Stocznia. Tak więc problem nieszczelności przepustnic został załatwiony, zaś moje nazwisko w stoczni – co muszę nieskromnie powiedzieć stało się synonimem solidności i praktycznej wiedzy technicznej. Jak się wnet w stoczni zorientowano nazwisko Kargul dotarło do Norwegii jak synonim rzetelnego fachowca!
Nie były to jedyne problemy ze szczelnościami przepustnic. Na kolejnych statkach budowanych w Stoczni, inny armator polecił kupić podobne przepustnice, tym razem z holenderskiej firmy BAF, które też nie trzymały szczelności, co odkryto tym razem przed ich montażem na statku. Znowu ściągnięto przedstawiciela producenta, tym razem z Holandi (przyjechał p. Leo Vanculen – przedstawiciel producenta).
Sytuacja się powtórzyła kropka w kropkę taka sama. Znowu rozbierałem dostarczone tym razem holenderskie przepustnice, analizowałem ich kontrukcje, szkicowałem, naprawiałem itd., Propozycje naprawy jechały dio Holandii, gdzie je wdrażano. Poprawione wyroby przyjeżdżały do Stoczni i znowu niektóre nie trzymały szczelności… Pan Leo tyle razy przyjeżdżał do Polski i tak często bywał u mnie na stanowisku prób, że się zaprzyjaźnilśmy! (czywiście tylko na czas pobytu tego Pana w Polsce).
Potem przyszła kolej na przepustnice polskiej firmy BEFA z Bielska-Białej. Sytuacja się znowu powtórzyła. Firma z Bielska-Białej znacznie szybciej uporała się z problematyką szczelności i uzyskiwała potem wyniki zadawalające. Ale i wyroby z Bielska – Białej miały pewien feler. Okazało się, że zaprojektowany siłownik, za pomocą którego otwierało się i zamykało „serce” przepustnicy był za słaby…. I znowu musiałem znaleźć szybkie rozwiązanie problemu. I tym razem błysnąłem swoją wiedzą techniczną i zaproponowałem ulepszenie napędu przepustnic w taki sposób, jaki wydawał się najprostszy z możliwych. Otóż stwierdziłem, iż siłownik zamykający serce przepustnicy i otwierające je jest po prostu za słaby. Zgodnie z logiką techniczną należało zastosować większy siłownik hydrauliczny, który by przy tych samych ćisnieniach płynu hydraulicznego, mając większę srednice tłoczyska osiągał by większą moc. Problem polegał na tym, iż nowego siłownika nie było! Wpadłem na genialnie prosty pomysł. Wykombinowałem więc, iż zamiast jednego słabego siłownika, zastosuję dwa takie same i uzyskam właściwą moc siłownika do poprawnego dociśnięcia serca przepustnicy! Ponieważ tych przepustnic w stoczni mielismy już na kolejny statek w magazynach stoczni, więc przeróbka ograniczyła się odpowiedniej zmiany konstrukcji mocowania dwóch siłowników na jednej przepustnicy, zmianie podłączenia przewodów hydraulicznych i tak zakończył się kolejny problem z przepustnicami, ty razem z Polskej firmy BEFA z Bieklska-Białej.
Rozwiązanie, które zastosowałem, na prośbę kierownictwa firmy BEFA zawiozłem do Bielska – Białej, gdzie przyjęto mnie z honorami, jako tego, kto uratowił firmę od kłopotów. Rozwiązanie zrobiło w Befie b. pozytywne wrażenie, tym bardziej, że tych słabych siłowników mieli pełne półki, a ten pomysł mogą wdrożyć niezwłocznie, wprowadzając wymyślone w Gdyni rozwiązanie. W każdym innym przypadku należało uruchomić produkcję nowego siłownika o wiekszej mocy użytecznej. Muszę tutaj dodać, iż wyjeżdżając z Bielska-Białej do Gdyni wiozłem sporą ilość gotówki, jako nagrodę za skuteczne rozwiązanie. Po przyjeżdzie do stoczni, rozdzieliłem ja na cztery równe części, ku niezwykłemu zadowoleniu moich kolegów
Sława naszego zespołu (z moim nazwiskiem) rozeszła się u producentów przepustnic w Europie, a przede wszystkim w samej stoczni. W każdym bądź razie, jeżeli na jakimkolwiek statku pojawiały się problemy ze szczelnością armatury rurociągowej, od razu wołano: „Dawać/wołać tu Karguli (była to brygada), oni zaraz wezną sprawę w swoje łapska i wnet załatwią sprawę”.
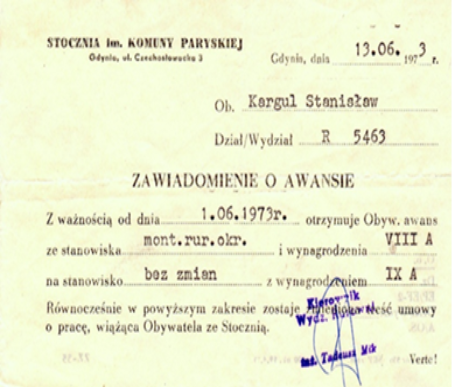
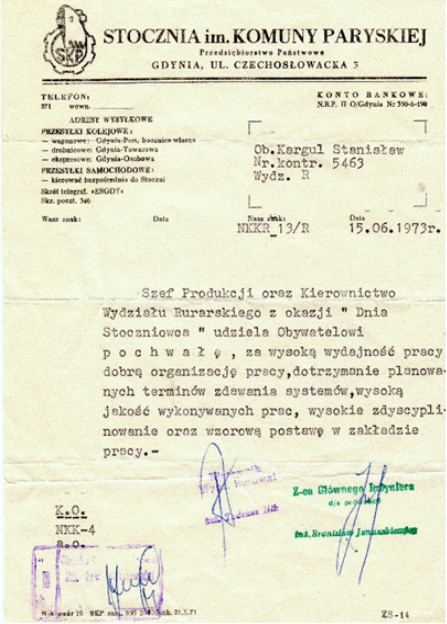
I tak płynęły dnie za dniem, pracy było coraz więcej, coraz lepiej ją „czułem” nic dziwnego więc, że moi przełożeni doceniali moje zaangażowanie i np. z okazji „Dnia Stoczniowca” w 1973 roku dostałem pochwałę za tzw. „całokształt” . List pochwalny publikuję obok. Miłym „akcentem finansowym” był mój kolejny awans. Awansowałem z grupy VIII A na grupę IX A, to powodowało automatyczny wzrost wynagrodzenia. Byłem bardzo zadowolony z tego drobnego, acz miłego faktu docenienia mojej pracy i mojego zaangażowania
Wspomniana pochwała „przyoblekła” się w zawiadomienie o przeszeregowaniu mnie o jedną grupę zaszeregowania osobistego wyżej, co było dość znaczącym wzrostem mojego wynagrodzenia.
Po serii 13 statków dla Norwegii, stocznia została wskazana do budowy masowców dla armatora z ZSRR o nośności ponad 105.000 ton. W porównaniu do najwiekszych dotąd budowanych statków (55.000 DWT) nowy masowiec o symbolu budowy B-524 miał przewozić ładunek 105.000 DWT. Dla nas był po prostu niewyobrażalnym olbrzymem. Swoją wielkością (długość i szerokość kadłuba) wypełniał suchy dok nr I bez reszty! Cała stocznia zaczęła się przygotowywać do nowych wyzwań związanych z budową nowego, wielkiego statku. My również odpowiednio i na czas rozpoczęliśmy wymaganą modernizację naszej bazy technicznej.
W Międzyczasie urzędujący dotąd kierownik wydziału Tadeusz Mika musiał opuścić Gdynię, zatem na jego miejsce awansowano inż. Albina Banackiego. Nowy kierownik okazał się być bardzo dobrym człowiekiem, żywo interesował się, kto jaką pracę wykonuje, starał się rozwiązywać problemy pracownicze całego wydziału. Był lubiany i każdy z szacunkiem wyrazał się o nowym kierowniku.
Kierownik robił co mógł, ale fundamentów systemu płacowego ruszyć nie mógł. Dalej pracowaliśmy w systemie akordowym. System ten nie był sprawiedliwy, kreował na ogół drobnych cwaniaków, którzy na tzw. „chama” niesprawiedliwie, róznymi sztuczkami, sterowali przepływem pieniędzy. Z żalem to piszę, ale porobiły się koterie, grupy o powiązaniach rodzinnych tzw. „szwagry” to oni demolowali sprawiedliwość finansową wydziału. My jako zespół od armatury, pilnowaliśmy naszych interesów i nie dawaliśmy się wykiwać. Wszyscy wiedzieli, że jak nas ruszą, to będzie żle!
Zdarzały się przypadki, iż młodzi pracownicy, którzy miimo ciężkiej pracy nie otrzymywali wyliczonej przez nich samych należnych pieniędzy, zapraszali takich cwaniaków na przysłowiowe „piwo”, tam im oznajmiali, że znają się na rozliczeniu akordu i wiedzą, że są kantowani. Po takim oświadczeniu zaproszony na piwo otrzymywał dobry łomot. Osobiście znam taki przypadek, kiedy p. W. takie manto dostał! Moim zdaniem całkowicie zasłużone!
Problemy tych oszustw powoli zanikały po zmianie systemu płac. Ale i wtedy znalleżli się cwaniacy, co kręcili się przy nadgodzinach, by wyzyskać stocznię na nienależne wynagrodzenia! Niekiedy nacisk na nadgodziny był tak duży, iż w niedziele na 5 robotników przychodziło do nadzoru nad nimi aż 3 mistrzów, tyko po to, by zarobić.
Nasz zespól był b. dobrze zorganizowany. Dość często analizowalismy naszą pracę pod kątem jej organizacji, metod pracy, szukaliśmy optymalnych rozwiązań, opracowywaliśmy drobne usprawnienia po to, by w sposób poprawny podnosić nasze płace. Pomysłów mieliśmy dużo i sporo z nich wdrażaliśmy do stosowania. Najcześciej poprawialiśmy istniejące oprzyrządowania i wprowadzaliśmy małą mechanizację pracy.
Po pewnym czasie nasz mistrz p. Prabucki „odszedł na wieczną wachtę” a jego nastepcą został Zenon Hoppe, dotychczasowy monter rurociągów. Na specyfice naszej pracy znał się raczej średnio, wiedział, że nas nie trzeba pilnować, gdyż poprzez staranne rozeznanie wiedzielismy dokładnie co na jaki statek i kiedy musi dotrzeć. A statków budowało się 8 do 10 jednocześnie! Pod tym względem byliśmy nie do „pobicia”.
Naszym nowym kierownikiem Oddziału został dotychczasowy mistrz pracujący na statkach w budowie p. Wiktor Strachota. Nowy kierownik znał nasze możliwości i wiedział ze swego doświadczenia na statkach, że nigdy nie dawaliśmy przysłowiowej „plamy”
Robiliśmy „swoje”! Montaże armatury kingstonowei i zawory zaburtowe mieliśmy opanowane do perfekcji. Każdą pracę staralismy się wykonywać tylko jeden raz – bez poprawek! Usterek nie było. Nie oczekiwaliśmy nadzwyczajnych pochwał, po prostu chcieliśmy mieć satysfakcję i to, by nikt nam nie mógł zarzucić, że czegoś nie dopilnowaliśmy, bądź też, że o czymś zapomnieliśmy. Cały czas pilnowalismy rzetelnego sprawdzania armatury, nawet zagranicznej, bo wiedzieliśmy, że jeżeli my wypuścimy bubla, to będziemy musieli ganiać na statek i bubla wymontować, naprawić i w „zębach” zamontować na statku.
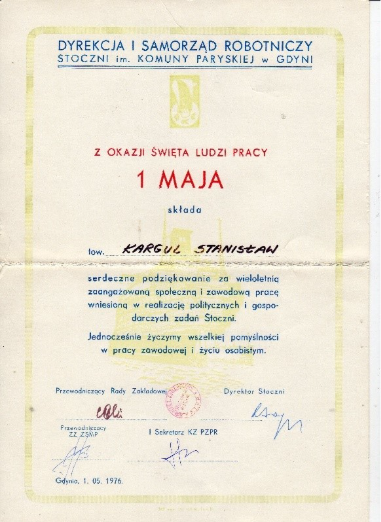
Z okazji różnych świąt państwowych, kierownictwo wydziału mając „przyznany” limit możliwych nagród, zawsze typowali tych, którzy zdaniem kierownictwa wydziału wyrózniali się splidnością pracy, dobrym zaangażowaniem w pracy i byli pracownikami na których można było „polegać” zawsze zwtedy, gdy była tego taka potrzeba. Wszyscy wiedzieli, że najczęściej nagradzanymi pracownikami byli wierni „towarzysze” z PZPR. Ale, aby nadać tej procedurze nagdradzania jakąś przyzwoitość należało dołączyć do grupy nagradzanych kogoś niepartyjnego. W roku 1976 z okazji święta 1 – go Maja otrzymałem „podziękowania za wieloletnią, zaangażowaną społeczną i zawodową pracę wniesioną w realizację politycznych i gospodarczych zadań Stoczni” W zasadzie to nie było nic nadzwyczajnego, ot takie sobie wyróznienie. Ale tym razem za takim podziękowaniem stała nagroda daleko bardziej symboliczna, bo za 5 dni otrzymałem Srebrny Krzyż Zasługi nadany przez Przewodnicz acego Rady Państwa! A to już była nagroda z innej półki!
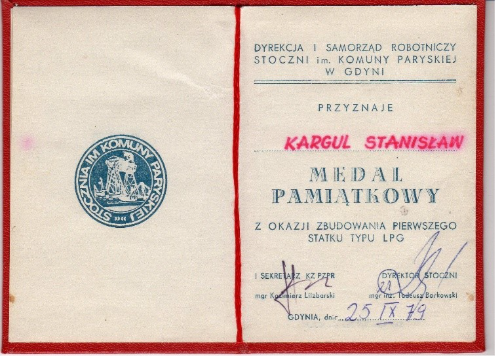
W latach 1976 do 1978 r. Stocznia podjęła się budowy dotąd najtrudniejszych statków w swojej historii. Były to statki typu LPG, do przewożenia skroplonych (ciekłych) gazów ( w temp. poniżej minus 500 C) w czterech pryzmatycznych zbiornikach wolnostojących w kadłubie. Praca na tym statku była trudna i wymagała nadzwyczajnej koncentracji i wysokich umiejętności. Wszyscy, którzy wyróżnili się przy pracach na tej serii statków otrzymali piękne, pamiątkowe medale.
Dla nagrodzonych były świadectwem przynależności do elity pracowniczej pracowników Stoczni im. Komuny Paryskiej w Gdyni. I ja taki medal otrzymałem. Miło należeć do elity!
Okres ten (końcówka lat 70 – tych) był dla stoczni bardzo trudny. Słuchałem tu i ówdzie, że ma być coraz lepiej, kraj ma być zarządzany coraz sprawniej a ludzie mieli żyć lepiej i dostatnio. To co widziało się w sklepach na mieście było odwrotnością, od chyba „zaklinanej rzeczywistości”. Nawet stocznia odczuwała braki w każdym przedziale działalności. Materiały nie przychodziły na czas, terminy przekazania statków zbliżały się nieuchronnie! Jak dostarczano materiały do produkcji, to aby sprostać terminom przekazywania statków, Biuro Kadr na „gwałt” sciągało do pracy kogo popadnie, obiecując złote góry. Były tylko góry pracochłonności do wykonania i doliny beznadziei wtedy, gdy nie było materiaów do produkcji! A był to okres, gdy budowaliśmy wiekie statki typu OBO (B-524 i B-527) i wiele innych typów statków.
I tak nadszedł sierpień 1980 r. Ja, jak co roku, zabierałem rodzinę i pociągiem podróżowaliśmy w moje rodzinne strony, do rodziców. Byłem bardzo mocno z nimi zżyty. Ciągle pamiętałem wszystko to, z czym moi rodzice „wyprawili” mnie w świat. Uważałem, że jestem im to winny, gdyż ojciec przez długie lata był dla mnie wzorem do naśladowania. Zawsze spokojny, zawsze skupiony na tym, na czym mu zależało. Wiele razy mówił mi: bądź dobry dla innych, to dobro wróci do Ciebie! Te słowa początkowo brzmiały trochę dziwnie, ale wszystko to, co robiłem, robiłem po prostu dobrze. Mogę chyba to powiedzięć, że przez słowa ojca przebrzmiewała nuta wielkiego doświadczenia! Zachodziłem w głowę, skąd u tak prostego człowieka mogłem znaleźć tyle trafnych osądów. Zawsze mi mówił, jeśli masz podjąć szczególnie ważne decyzje, zastanów się. Na pewno wokół siebie dostrzeżesz sporo ludzi, z którymi będziesz mógł szczerze porozmawiać. Przy takich znajomościach bądź nader ostrożny. Zawsze starannie obserwuj tych, z którymi się zadajesz. „Szałaputów” jest zdecydowanie więcej, niż ludzi prawych, roztropnych i życzliwych…
Tak więc, każdego roku, kiedy w wakacje jechaliśmy z całą moją rodziną, by pomagać mamie i tacie w zbiorach z pól. Z każdym rokiem widziałem jak siły ojca się wyczerpują, co mama przyjmowała z pokorą, ja zaś pracowałem w dwójnasób, by ojca po prostu zaoszczędzić. Na polu pracowaliśmy od świtu do zmierzchu. Wtedy, na początku sierpnia 1980 roku, do głowy nam nie przyszło włączyć telewizor, by zobaczyć co nowego się dzieje w szerokim świecie. Do domu wracaliśmy po prostu skonani i po posiłku omawialiśmy program prac na dzień następny i niezwlocznie kładliśmy się spać.
Kiedy przyszła pora pożegnania widziałem ojca jakim wzrokiem na mnie patrzył. Pewnie się zastanawiał, czy widzimy się ostatni raz. Każdy, kto mał odchodzących rodziców umie odczytać z ich twarzy, jakie myśli nimi targają! Mój ojciec nic nie powiedział, tylko objął mnie jak najserdeczniej i tak długo się obejmowaliśmy, jakby to było ostatnie pożegnanie! Gdy odsunęłiśmiy się od siebie ojciec powiedział: jedź z Bogiem synu! Ja już na dworzec nie dam rady pojechać, bo całkiem się rozkleję i Pamiętaj! Bądż dobrym człowiekiem. To oprócz żony i dzieci jest najważniejsze! Mama też wyściskała nas serdecznie, ja jednak wiedziałem, że uczucia między ojcem a synem są wartością samą w sobie! Już nie pamiętam w szczegółach co sobie myślałem w tej podrózy do dworca, ale dostrzegłem, że moja żona trzymała mnie za rękę, jakby w tej chwili chwili chciała mi powiedzieć, jeszcze masz mnie i nasze dzieci.
Przyjechaliśmy na dworzec kolejowy do Ostrowca Swiętokrzyskiego, ze zdziwieniem spostrzegłem dziwną, nieskoordynowaną krzątaninę na tym dworcu. Zatem poszedłem do kiosku, by nabyć jakąś aktualną gazetę, a tu kicha, prasę po prostu wymiotło! Zapytałem się co się dzieje. I widzę, że chyba nic dobrego. Ponieważ nie było dużo czasu do odjazdu pociągu w kierunku Gdyni, więc czym predzej zapakowaliśmy się do podstawiomego pociągu i oczekiwaliśmy na jego odjazd. Gdy pociąg ruszył przez pewnien czas siedziałem z rodziną w przedziale. Postanowiłem wyjść na korytarz, zobaczyć kto jedzie i być moźe nawiązać rozmowę z lepiej zorientowanym niż ja – co się dzieje w świecie! Zrobiłem miejsce dla rodziny, niech żona położy dzieci, niech odpoczną, ja zaś wyszedłem na korytarz, by zgadnąć, kto może być lepiej zorientowany niż ja?
Na korytarzu, niedaleko drzwi od mojego przedziału stał nieznajomy mężczyzna i palił papierosa. Na pewno był starszy niż ja, miał miłą aparycję a przy tym odniosłem wrażenie, jakby zachęcał mnie do podejścia i porozmawiania. Podszedłem bliżej, a ów nieznajomy, bez zbednych ceregieli zagadnął mnie „Pan do Gdyni”? Odpowiedziałem Tak! A mój rozmówca kontynuuje: „a jak tam uwas ze strajkami”? To pytanie mnie zdumiało. Pracowałem od świtu do zmierzchu w polu, więc nie oglądałem telewizji … a po pracy siadaliśmy z rodziną do stołu i wspominaliśmy przez chwilę stare, dobre rodzinne czasy… itp., potem omawialiśmy plan robót na dzień następny. Zaraz po tych rozmowach kładliśmy się spać. Tak więć miałem około dwutygodniową lukę o tym, co działo się zarówno w Polsce, jak i na świecie.
A mój rozmówca kontynuuje: Ooooo! To pan nic nie wie o tym, że w Lublinie pociąg do szyn przyspawali? Nie wie pan, że Radom, Skarżysko Kamienna objęte były strajkami? A u nas w Hucie w Ostrowcu Świętokrzyskim ludzie stali 1 dzień i wystrajkowali podwyżki płac o 1.000 zł. na osobę!
Zdumiały mnie te słowa. Zacząłem przyglądać się mojemu rozmówcy i widzę, że gość ma pewną klasę, jest dobrze ubrany no i ładnie wyraża się po Polsku. Zatem zadaję delikatne pytanie: to pan pracuje w Hucie w Ostrowcu? Tak! Odpowiada. Jestem w tej Hucie Szefem Produkcji. Natychmiast odpowiadam, że kiedyś jako uczeń szkoły zawodowej w Ostrowcu byłem w tej Hucie kilka razy, wtedy nazywała się im. „Marcelego Nowotki” … Zrobiło się ogólnie przyjemnie, tak opowiadaliśmy sobie i o świecie, strajkach, ja opowiadałem o stoczni, o Gdyni … I tak przegadaliśmy cała podróż, aż do Gdyni.
W poniedziałek 11.08. 1980 r. już po urlopie poszedłem do pracy. Za dwa lub trzy dni później (dokładnie nie pamiętam) czytam na tablicy ogłoszeń komunikat, że na moim wydziale Rurowni jest organizowane otwarte zebranie partyjne PZPR.
Naładowany wiadomościami z podróży pomyślałem sobie: „skoro jest to otwarte zebranie …. To chyba mogę pójść i posłuchać o czym tam będą radzić … przecież mam takie wiadomości, że mogę wszystkich zaskoczyć”!
Poszedłem! Na zebraniu po za członkami partii z mojego wydziału byli obecni sekretarz KZ PZPR Kazimierz Litzbarski (były pracownik naszego wydziału – stąd Kazia znałem b. dobrze i mówiliśmy sobie po imieniu). Z ramienia dyrekcji produkcji na zebranie to przybył Szef Produkcji inż. Ryszard Dzięgiel, którego znałem jeszcze z czasów, gdy był najpierw budowniczym rejonu na statku, po tym zaś Kierownikiem Biura Budowy – skutkiem częstych kontaktów w tamtym czasie też mówiliśmy sobie po imieniu – chociaż Ryszard bardzo lubił moje filmowe nazwisko i zawsze do mnie mówił „Kargul”. Mi to nie przeszkadzało.
Zaczęła się dyskusja … Jakaś taka niemrawa … ja naładowany „taką” wiedzą nie wytrzymałem i po 30 minutach wstaje i po prostu wychodzę z zebrania. Zanim dotarłem do drzwi słyszę głos Szefa Produkcji: „Kargul”! Dlaczego wychodzisz? Odwróciłem się do prezydium, gdzie siedzieli najważniejsi na tym zebraniu i „prosto z mostu” wypaliłem: Przyszedłem z zainteresowaniem na to otwarte zebranie, bo spodziewałem się ciekawszych rzeczy … a tu niczego ciekawego nie usłyszałem, więc szkoda mojego czasu, a o produkcji, o której rozmawiacie, to wiem tyle samo, a może i więcej, bo ja ją robię każdego dnia! Dlatego wychodzę! Na to Szef: może masz coś ciekawego do powiedzenia? Może masz jakieś spostrzeżenia. Jeśli tak, to wracaj i powiedz nam!
Na to tylko czekałem! Wróciłem na miejsce, stojąc zaczynam opowiadać o tym, co usłyszałem w pociągu od Szefa Produkcji z Huty Ostrowiec Świętokrzyski. Gdy skończyłem. Na Sali zaległa cisza.
Gdyby w tym czasie przez salę przeleciała mucha, to jej dźwięk brzmiałby pewnie tak, jak huk bombowca lecącego na niskim pułapie … takie wrażenie na sali zrobiła moja opowieść. Zanim wszyscy oprzytomnieli dodałem: „u nas w stoczni też jest ustalony termin strajku … na piątek 17.08. …!
A skąd ty wiesz? Pyta sekretarz Litzbarski? Odpowiedziałem, że w WC na ścianie kredą jest napisana taka informacja i to dużymi literami. Napis brzmi: „w piątek strajkujemy”
Szef produkcji wstał i poszedł sprawdzić prawdziwość mojego stwierdzenia. Wrócił i potwierdził, że tak jest w istocie. Sekretarz Litzbarski wyszedł. Poszedł do telefonu i połączył się z KW PZPR w Gdańsku i przekazał tą informację o planowanym strajku. W stoczni każdy wiedział, że I sekretarz KW PZPR był członkiem organizacji partyjnej na Wydz. K-2, stąd koniecznym było natychmiastowe powiadomienie KW PZPR w Gdańsku tej niezwykle ważnej informacji).
Wracając po pół godzinie na salę zebrania sekretarz Litzbarski powiedział: Potwierdzam to, czym poinformował nas na tym zebraniu Kargul. W Polsce, w niektórych zakładach pracy zanotowano „przerwy w pracy”, które partia traktuje poważnie i nie uchyla się od rozmów z załogami tych zakładów pracy, by poznać ich problemy i pomóc je rozwiązywać! Niedługo po tych słowach zebranie zostało zamknięte i rozeszliśmy się do domów. Wyczuwało się, że napięcie wzrosło… Wszyscy zastanawiali się co będzie w piątek, było bowiem wiadomym, że władze już wiedzą o strajku i tego tematu nie pozostawią samemu sobie. My zaś mając doświadczenie z Grudnia 1970 roku też byliśmy pełni obaw tego, co nas teraz czeka”.
Tak więc w następnych dwóch tygodniach brałem udział w strajku sierpniowym, nie zdając sobie sprawy, że uczestniczę w czymś, co zmieniło oblicze tego, jak była postrzegana klasa robotnicza, jak bardzo wzrosła jej siła, gdy tylko zorganizowali się i działali razem!
Pewną nowością dla nas było to, że zaprojektowane przez naszych kontruktorów systemy rurociągowe wymagały zainstalowania specjalnych zaworów szybko zamykających i szybko otwierających. Kiedy nie było dewiz na zakup takich zaworów w strefie dewizowej, to takie zawory w oparciu o dokumentację naszych konstruktorów wykonywaliśmy sami, zlecając jedynie wykonywanie elementów na obrabarkach do skrawania metali, czy też do galwanizerni celem nałożenia powłok albo galwanicznych, albo chromo – niklowych. O produkcji uszczelek wspominałem wcześniej, tym jednakże, iż cały czas doskonalilismy narzedzia do icjh wykrawania, by było szybciej, bardziej dokładnie i lekko.
Trzeba też stwierdzić, że w chwilach spietrzenia prac i my pracowaliśmy w nadgodzinach. Wówczas, gdy mielismy pracę na naszym stanowisku, każdy mógł nas zobaczyć na naszej hali, czy jesteśmy, czy nie. Tak więc kantów z naszej strony nie było!
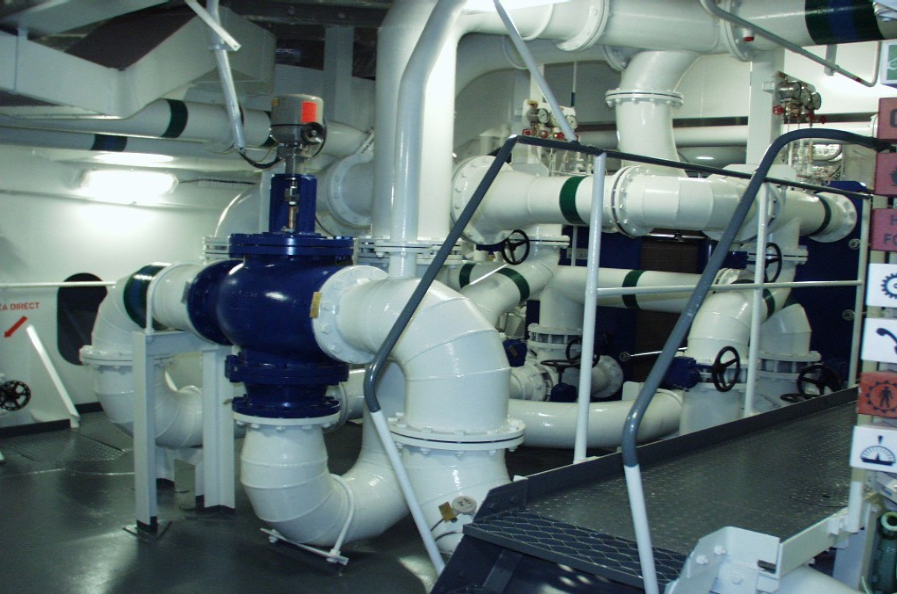
Fotografia przedstawia pewien fragment instalacji rurowej w siłowni (maszynowni statku) wykonanej przez nasz wydział (rurownię) na statku z serii 8168. Takie obrazy pozostały w naszych oczach. Była spora grupa ludzi, chyba na każdym wydziale, by tuż przed przekazaniem statku armatorowi pójść i obejrzeć to dzieło wszystkich stoczniowców. Nas rozpierała duma, że ktoś to wymyslił (konstruktorzy, technolodzy), ktoś to wykonał (to my robotnicy) i to wszystko perfekcyjnie działało. Mało kto zdawał sobie sprawę, że tak zaprojektowane i wykonane statki – wszystkie statki z Polskich stoczni reprezentowały standard światowy! Po prostu rozpierała nas duma z solidnie wykonanej roboty! Proszę zwrócić uwagę, że kolana tych rur wykonywane są z tzw. lameli, następnie spawane między sobą. Przy montażu na statku jeden kołnierz był zczepiony prowizorycznie po to, by go dokładnie spasować na miejscu montażu, przez co była zapewniana szczelność.
Przez nasz wydział przewijało się mnóstwo ludzi. Kiedy rozpoczynałem pracę na moim wydziale zatrudnionych było ok. 250 pracowników, zaś w szczytowym nasileniu prac potrafiło nas być 550 osób, Praca była ciężka, nauka tego zawodu też nie była łatwa, czas na dobre nauczenie zawodu to 3 lata. Więc nasi pracownicy mający duże doświadczenie byli podkupywani przez zewnętrzne firmy, które płaciły wyższe stawki, więc sporo z naszych kolegów znikało z naszego wydziału.
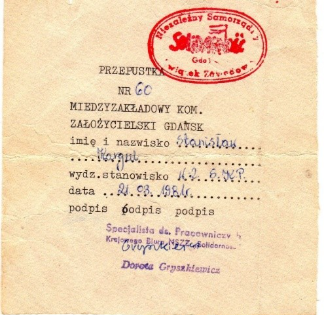
W marcu 1981 roku, kiedy w Gdańsku organizowały się struktury nowego ruchu NSZZ „Solidarność” zostałem przedstawicielem wydz. W-2 (dawniej Rurownia) do kontaktów z Miedzyzakładowym Komitetem Założycielskim NSZZ „Solidarność”. Na tą okoliczność prezentuję przepustkę nr 60, upowazniającą mnie do wejścia do budynku tego Komitetu i poruszania się po nim. Był to wyraz zaufania moich kolegów ze stoczni w Gdyni do mojej osoby.
Jak wcześniej wspominałem, jednych z wielu zadań, jakie stawialiśmy przed sobą jako zespół zajmujący się przede wszystkim sprawami armatury i uszczelek do złącz rurowych, to zawsze mieliśmy na wzgledzie, by doskonalić nasze narzędzia i przyrządy m. inn. ido wycinanaia uszczelek. Okazywało się, iż wiele z moich osiągnięć w zakresie projektowania i wykonywania narzędzi do wycinania wspomnianych uszczelek, a także z kolejnych modyfikacji naszego stanowiska do prób armatury nosiło znamiona wniosków racjonaliatorskich. Składałem je wtedy, gdy uważałem, że zarówno ich konstrukcja jak i skala nowości w stosunku do rozwiązań już istniejących upowazniała mnie do składania takich wniosków. Ilość tych wniosków była na tyle duża, ale też i skala nowości była równie imponująca, więc Klub Techniki i Racjonalizacji w Stoczni wystapił do Dyrekcji o odpowiednią odznakę jaką mogłem otrzymać z tytułu mojego dorobku racjonalizatorskiego. Tak więc w w dniu 26.06.1981 roku (a więc w dniu Stoczniowca) otrzymałem Srebrną Odznakę Racjonalizator Stoczni. Dokument zamieszczam obok.
Kiedy rozpoczynałem pracę na rurowni zajmowaliśmy tylko jeden „przelot” hali Ga30. Gdy systematycznie rosła produkcja stoczni, powoli zaczął nam doskwierać brak miejsca. Gnietliśmy się na dostępnych powierzchniach. Gotowe i sprefabrykowane odcinki rurociągów były ustawiane w pobliżu naszej hali w zasadzie gdzie w danej chwili było miejsce. W końcu kadłubowcy z sąsiedniego przelotu, chyba na polecenie Dyr. Produkcji oddali nam sąsiadujący „przelot” tej hali. Zaczęła się przeprowadzka niektórych zespołów mistrzowskich do nowego miejsca i zrobiło się trochę luźniej. To jednak nie wystarczało. Mianowicie nie mielismy własnego magazynu podręcznego dla rur do bieżącej produkcji, nie mieliśmy maszyn do ich cięcia na potrzebne wymiary. Ale i to z biegiem czostało uzupełnione. I tak naprzeciw obu „przelotów” Hali Ga 30 za ulicą (na południe) udostepniono nam teren, gdzie wykonano podręczny, dość duży magazyn rur i ustawiono maszyny do cięcia mechanicznego. Były to znaczne usprawnienia w nasze pracy. Mniej więcej w tym samym czasie zakupiono maszyny do gięcia rur dużych średnić (do 350,00 mm) na zimno. Kolejny raz organizacyjnie wchodzilismy na wyższe stopnie organizacji kształtowania (zaginania) rur.
Załączona fotka przedstawia jedną z zakupionych maszyn, za pomocą których można było wykonywać dowolne zagięcia wspomnianych rur, pamiętając o pewnych zasadach. Np. Jak długie może być kolano, by rura nie pękała przy zaginaniu na zimno. To była tajemna wiedza obsługi tej maszyny. (fotka Domena publiczna).
Nie każdy stoczniowiec wiedział, iż wszystkie rury pod względem technologicznym dzieliły się na trzy kategorie. Pierwsza kategoria, to proste odcinki rur zakończone kółnierzami. Te rury w pierwszej kolejności przekazywano na statek i były od razu montowane na miejscu przeznaczenia. Ale były pewne uwarunkowania, Np. gdy rura przechodziła przez sekcje i/lub bloki kadłubowe, to wówczas końce rur musiały dochodzić do styku nie wiecej niż na 300 mm. Po zamontowaniu sąsiednich konstrucji – właśnie sekcji i/lub bloków kadłubiowych, to wówczas pojawiała się ekipa rurarzy, która pomierzała dość dokładnie wielkość brakującej rury na obu stykach i taką”wstawkę” zamawiano na warsztacie. Takie wstawki nosiły nazwę rur kategorii III.
Nie muszę dodawać, iż z biegiem czasu, rosły wymagania odnoszące się do czystości rurociagów. I tak, wszystkie odcinki niezależnie od ich kategorii, po wykonaniu były czyszczone – na wydziale malarskim różnymi metodami łącznie z nakładaniem cynku w metodzie ogniowej – zależnie od przeznaczenia tych rur. Po ich akceptacji przez kontrolera jakości były poddawane malowaniu do watstwy technicznie uzasadnionej.
Z biegiem czasu stwierdzono, że rurociągi systemów smarnych wymagają większej staranności pod względem zachowania czystości wewnętrznych powierzchni rur. Zatem, bezpośrednio po zakonserwowaniu wewnętrznych powierzchni rur jeszcze na wydziale malarskim dokonywano zaślepiania ich końców najpierw „opatrunkiem” z brezentu, by po znalezieniu producenta, zamówić u niego zaślepki z tworzych sztucznych. Tak więc zawsze, na każdym wolnym końcu rury musiała znajdować się zaślepka! Okazało się to być bardzo skuteczna metoda na zachowanie czystości rur systemów smarnych, co skutkowało skracaniem czasu płukania tych systemów przed oddaniem ich do eksploatacji. Wszyscy tak dalece przyzwyczaili się do tej procedury, iż jeśli gdzieś zabrakło takiej zaślepki, to każdy meldował budowniczemu rejonu, lub pracownikowi rurowni, iż w tym i w tym miejscu nie ma zaślepek. Ten, kto instalował nową zaślepkę latarką sprawdzał, czy rura jest wewnątrz czysta. Zdecydowana wiekszoć stoczniowców rozumiała co oznacza jakość, czystość i należyta jakość pracy.
W miarę zdobywania coraz wyższych kwalifikacji kierownictwo wydziału organizowało co raz to nowe kursy dokształcające nasze kwalifikacje. Kiedy zaczęto wprawadzać modułowy montaż rurociągów na statkach – przede wszystkim w siłowni. Ustalono, iż doskonale nadają się na takie moduły rury biegnące wokół silnika głównego. Rury te „pakietyzowane” w tzw. „płoty”. Przez co należało je umieszczać na stalowej konstrukcji, których pionowe elementy, na któwych zawieszano te rurociągi były wykonywane z dwuteowników, albo ceowników. Ponieważ tak wykonane moduły nogły być wykonane na hali, zatem ich montaż na statku polegał na przeniesieniu takiego modułu z nabrzeza do siłowni dźwigiem, ustawienie na miejscu przeznaczenia i pionowe elementy utrzymujące zamocowane rury były spawane do podłogi siłowni. Zatem określona grupa monterów powinna umieć spawać te pionowe elementy do pokładu. Więc chętni do takiej prtacy byłi kierowani na kurs spawania złączy teowych, przez co mogli być szybciej awansowani o jedną kategorie osobistego zaszeregowania wyżej. A to już było opłacalne. I ja się też dałem namówić na takie szkolenie. Świadectwo ukończenia takiego kursu przedstawiam powyżej.
Przyszedł czas na kolejne zmiany na stanowisku kierownika wydziału. Lubiany i szanowany przez prawie wszystkich pracowników inż. Albin Banacki awansował na stanowisko Szefa Produkcji i w jego miejsce z wydz. K-5 przyszedł inż. Bogdan. Nowy kierownik dość szybko zmienił zakład pracy (poszedł po za stocznię) i na jego miejsce przyszedł inż. Ludwik Cwynar, który wcześniej prowadził biura budowy statków, więc miał doskonałe rozeznanie o ważności określonych trybów działania i terminowiści prac. Ja osobiście poznałem kierownika w czasie realizacji prac na statku i cieszyłem się u niego renomą i zaufaniem. Nigdy tych cech nie nadużywałem, zawsze starałem się wypełnić jak najlepiej zadania powierzone naszej grupie.
Tymczasem w stoczni wciąż napotykaliśmy na rosnące trudności. Miało być lepiej, a było gorzej. Władza skupiała się na działaniach związanych z utrzymaniem władzy, w związku z czym nikt nie pilnował normalnego funkcjonowania zaopatrzenia w materiały do produkcji. Produkcja była rwana, nie było systematycznego i terminowego dostarczania materiałów. Zatem co tu dużo mówić, było źle, a momentami bardzo źle.
Odczuwaliśmy również rosnące wymagania armatorów, którzy starali się wymusić na nas wyższe standardy jakościowe produkcji, co jeszcze bardziej spotęgowało niemoc i powodowało frustrację stoczniowców. Za tymi wymaganiami rosły oczywiście koszty produkcji, a ceny statku były już ustalone, więc nie było szansy, by ta zawyżona jakość odbiła się na cenie statku
Wprowadzono zmiany organizacyjne, polegające na tym, iż stanowiska starszych mistrzów zamieniono na Kierowników Oddziału. Każdy kierownik oddziału kierował pracami rurowni na konkretnym typie statku i miał pod sobą określoną ilość mistrzów, którzy kierowali swoimi zespołami mistrzowskimi.
Najbardziej uznanym i szanowanym kierownikiem Oddziału był p. Zygmunt Plecki. Pracować pod jego kierownictwem było i pewnym wyróżnieniem, gdyż był to fachowiec z prawdziwego zdarzenia, umiał rozmawiać z ludźmi, najpierw omawiał ze swoimi podwładnymi zadania. Po czym wysłuchiwał, co mieli do powiedzenia i jak podwładni mieli trafne spostrzeżenia, to „kupował” je, przyjmował za swoje i potem skrupulatnie wymagał ich realizacji. Był przy tym człowiekiem kulturalnym i uprzejmym i jak się mówiło honorowym. Ja bardzo lubiłem z nim pracować, podpatrywałem go, by jak najwięcej tych dobrych cech sobie przyswoić.
Z młodszego pokolenia dobrze oceniałem p. Andrzeja Labudę, który będąc na wydziale technologiem dał się awansować na mistrza, starszego mistrza, by awansować na Kierownika Oddziału. Rozumieliśmy się wpół słowa. Był bardzo konkretnym przełożonym. Jak miał do skoordynowania trudny i dość kłopotliwy zakres prac na statku, to spokojnie tłumaczył w czym tkwi problem, czego oczekuje od swojego zespołu, jak dana praca ma być wykonana i prosił, by w razie trudności niemożliwych do pokonania w grupie mistrzowskiej zawiadamiać go, a on włączy się w rozwiązywanie napotkanych problemów.
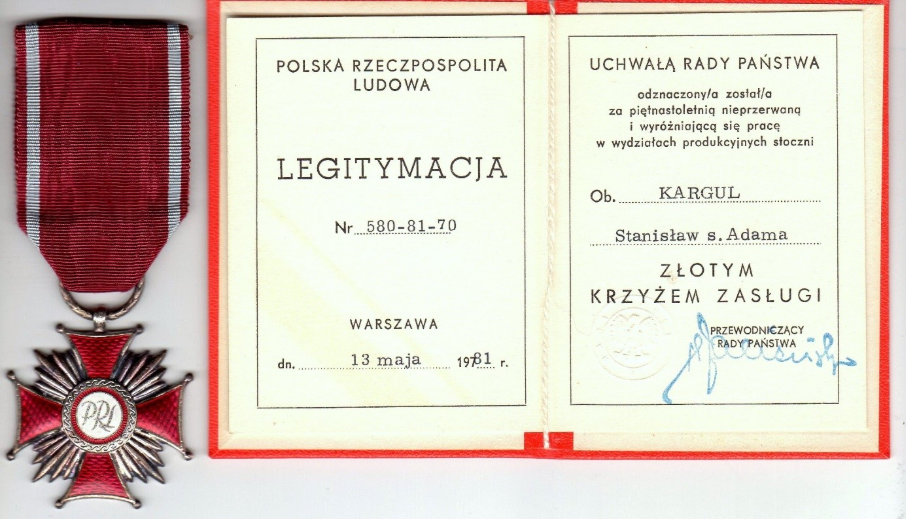
13 maja 1981 r. Otrzymałem za piętnastoletnią nieprzerwaną i wyróżniającą się prace w wydziałach produkcyjnych stoczni Złoty Krzyż Zasługi. Odznaczenie to nadał mi Przewodniczący Rady Państwa! W odczuciu i moich kolegów z którymi z tej pięknej okazji poszliśmy na piwko, dowiedziałem się, że ten medal to nagroda całkowicie zasłużona… Jeden z kolegów z przekąsem dodał : „no, no, patrz Stachu, mówią, że ta władza nie gramotna, a tu patrz, jak trafili – w samo sedno!” Ta ocena kolegów była daleko ważniejsza od tego miłego zresztą odznaczenia.
Po raz kolejny zmieniony został kolejny Kierownik wydziału. Po Ludwiku Cwynarze na jego miejsce awansował ze stanowiska Kierownika Biura Budowy inż. Franciszek Pelc. Był to dobry człowiek, wyważony w swoich osądach, łatwo odnajdywał się w problematyce wydziału, gdyż będąc najpierw budowniczym, po tem zaś kierownikiem Biura Budowy doskonale znał nasz zakres prac. Nowy kierownik na swojego zastępcę ds. Produkcji wybrał p. Zenona Krefta, który był wcześniej technologiem na naszym wydziale.
W uznaniu moich kwalifikacji, kierownictwo mojego wydziału uznało, iż z nawiązką spełniam posiadane umiejętności i postanowiło mnie skierować na kurs mistrzowski w moim zawodzie. Kurs okazał się być kursem o wysokich wymaganiach, nakierowany nie tylko na umiejętnym sterowaniem zespołem mistrzowskim, lecz i wyłożono na nim to, co wydawało mi się że mam opanowane na jakimś przyzwoitym poziomie. Mianowicie sporo uwagi poświęcono na elementy psychologiczne związane z byciem mistrzem. Na umiejętności tworzenia zespołu, wyznaczania zadań, i na wyznaczania celówi metod ich osiągania. Sporo uwagi poświęcono na motywowanie i podniesienia społecznych aspektów samej pracy, budowania dumy z osiągnięć, a w tym i umiejętności integracji zespołu. Wydawało mi się, że wszystko to umiem, ale tą wiedzę podano w sposób uporządkowany i spójny! To szkolenie mistrzowskie zwróciło moją uwagę na elementy pracy zespołowej dotąd nie branych pod uwagę. Mogę śmiało powiedzieć, że to szkolenie rzeczywiście uczyniło mnie lepszym organizatorem mojej pracy dla mojego zespołu, bo po prostu miałem poszerzone „pole widzenia”. Byłem wdzięczny kierownictwu mojego wydziału za wytypowanie mnie na ten kurs. Troczę żałowałem, że wczesniej nie dałem się namówić na taki kurs, a warto było!
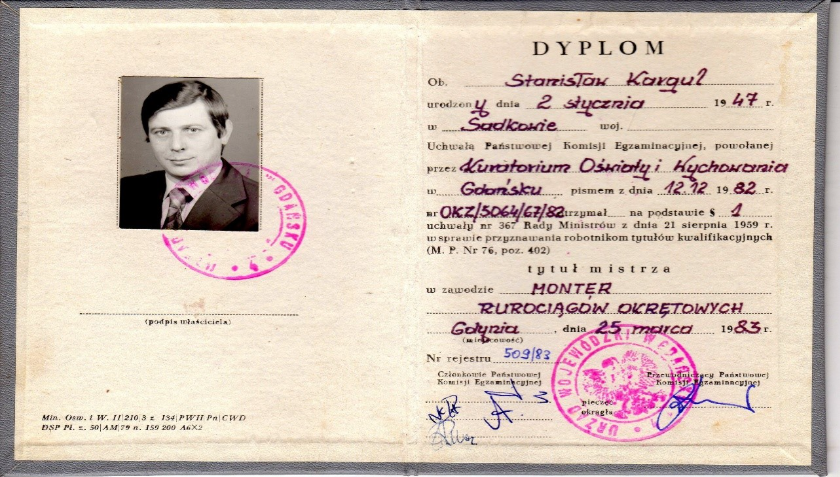
Powyżej kopia mojego tytułu mistrza w zawodzie monter rurociągów okrętowych. Było to ukoronowanie moich kwalifikacji. Ze zwykłego ślusarza zostałem mistrzem!
Po odejściu p. Wiktora Strachoty na emeryturę kierownictwo nad jego oddziałem Produkcyjnym objął p. Jerzy Gryza. P. Gryza (Jerzy) był spawaczem na wydz. rurowni, ale był synem Zenona Gryzy, który był mistrzem spawaczy na naszym wydziale. Ten awans nie był dobrze przyjęty na wydziale – mówiło się, że p. mistrz zrobił ze swojego synalka kierownikiem Oddziału … Obserwowaliśmy nowego k-ka Oddziału jak sobie radzi, a radził sobie słabo, Na spawaniu znał się na pewno, ale kierowaniem zespołami ludzkimi w dynamicznie zmieniającej się rzeczywistości produkcyjnej często się gubił. Aby zjednać sobie chociaż część swojej załogi, preferował kolesiostwo, swoim załatwiał awanse i nadgodziny w sposób mocno kontrowersyjny – czyli jak to się mawiało „po uważaniu”.
My (zaworkarze) też zostaliśmy „dotknięci” zmianami. Naszym mistrzem został p. Smoliński, którego p. Gryza „zwerbował” na Ślusarni Lekkiej. Nowy mistrz był dobrym człowiekiem, ale na robocie się nie znał. Więc mieliśmy niepisaną umowę, on się do naszej pracy nie wtrącał, my zaś dalej kontynuowaliśmy naszą pracę w oparciu o doświadczenia organizacyjne wypracowane przez wiele lat.
Mało kto zdawał sobie sprawę, jak trudna i ciężka była praca rurarzy na statkach w budowie, Przemieszczanie ciężkich rur w ciasnych przestrzeniach na statku w koferdamach (wydzielone, ciasne przestrzenie na statkach w tym w dnie podwójnym), w tunelach biegnących przez całą długość statku itp. W tych ciasnych przestrzeniach nie można było stosować małej mechanizacji pracy, najczęściej polegało się na silnych ramionach pracowników. Ze względu na te trudności wielu ludzi nie było w stanie wytrzymać tak trudnych warunków pracy, często odchodzili do prac mniej uciążliwych, do firm, gdzie praca była na ogół lżejsza i lepiej płatna.
Tak więc w latach 70 i 80 tych zawsze brakowało ludzi. Okazało się, że sporym utrapieniem dla przemysłu okrętowego w Polsce było to, iż otwarły się możliwości na wyjazdy na kontrakty zagraniczne. Zaczęło się od wyjazdów do NRD, potem do Libii, Bułgarii itp. Tak więc w tamtym okresie fluktuacja na naszym wydziale wynosiła rocznie do 60 %. A wiedzieć trzeba, że czas na wykształcenie rurarza wynosił około 3 lat.
Po odejściu inż. Franciszka Pelca na emeryturę, nowym Kierownikiem Wydziału został p. Zenon Kreft dotychczasowy jego zastępca. Nowy kierownik, którego znałem od lat, był zrównoważonym człowiekiem, uczynnym, miłym nie wydzierał się, momentami mogło się wydawać, że był niespotykanie spokojnym kierownikiem. Przede wszystkim znał się na robocie i przez to ludzie mieli do niego szacunek. Łatwo z nowym kierownikiem znajdowaliśmy zrozumienie, ja wiedziałem, że kierownik wie jak solidnym jestem pracownikiem i on to okazywał przez sposób zwracania się do mnie. Bardzo go lubiłem i szanowałem!
Lata mijały, siły powoli się wyczerpywały ciężka, niekiedy ponad siły praca stawała się co raz trudniejsza do wykonywania. W roku 1997 jakby do „do osłody” mojego wyczerpania otrzymałem zaproszenie na uroczystość wręczenia odznak honorowych „Zasłużony Pracownik Stoczni Gdynia S.A.”. Ta miła uroczystość odbyła się 20 czerwca 1997 roku w Sali konferencyjnej w budynku powszechnie nazywanym w stoczni PENTAGONEM na VI piętrze.
Tak jak wcześniej zaznaczyłem, praca na wydziale Rurowni (później na wydz. W-2) była trudna, niebezpieczna, pracowało się w środowisku narażonym zapylenie i w dość dużym hałasie. Nic dziwnego, że praca ta, jaką wykonywaliśmy była przez Zakład Ubezpieczeń Społecznych zgodnie z odpowiednią ustawą, zaliczana była do pracy w warunkach szczególnie trudnych i niebezpiecznych. Skutkiem czego prawo zezwalało na przejście na emeryturę po ukończeniu wieku 60 lat. Chyba, że komisja lekarska po szczegółowych badaniach pracownika orzekała o takiej utracie zdrowia, iż niemożliwym było wykonywanie dotychczasowej pracy w wyuczonym zawodzie, wówczas komisja ta wystawiała wniosek o przejście na rentę. Taki właśnie przypadek trafił się mnie i w maju 2003 roku przeszedłem na rentę zusowską.
Podsumowanie. Moją pracę w stoczni oceniam jako wyjątkową. Poznałem wielu wspaniałych ludzi. Budowniczych, Kierowników Biur Budów, mistrzów, starszych mistrzów, k-ków Oddziałów, wielu wspaniałych konstruktorów i technologów, kierowników wyższych szczebli. Wszyscy, po za nielicznymi wyjątkami odnosili się do mnie wręcz przyjacielsko. Z wieloma z nich mówiliśmy sobie po imieniu i to niezależnie od wykształcenia. Na pewno w tych stosunkowo łatwych kontaktach ułatwiało mi moje sławne nazwisko. Kargul, niemal każdemu kojarzyło się z bohaterem komedii „sami swoi”. Początkowo wzbudzało to radosny uśmiech i co by tu nie powiedzieć ułatwiało kontakty. Wspomniałem wcześniej moje kontakty z przedstawicielami firm zagranicznych, których wyroby poprawiałem, jak umiałem najlepiej. I chyba ta praca podniosła ocenę mnie, jako kogoś, kto jest niekwestionowanym fachmanem. Z tych kontaktów byłem naprawdę dumny. Aż żałowałem, że nigdy nie zdołałem nauczyć się języka angielskiego, bo wtedy poznał bym tych ludzi jeszcze lepiej!
Jak mnie odbierali inni? Na dobrą sprawę tego nie wiem, ale zawsze starałem się być prostolinijny i na ogół mówiłem to, co myślałem. Wspomniałem, iż ojciec nauczył mnie być dobrym i uczciwym człowiekiem. Z tym przesłaniem starałem się iść przez życie. Ale od czasu do czasu spotykałem się z ludźmi niedobrymi, pazernymi na pieniądze za wszelką cenę. Omijałem ich z daleka i nie wchodziłem z nimi w jakiekolwiek komitywy. Na szczęście nie było ich nazbyt wielu, ale pomny nauk ojca zawsze te niekiedy drobne lub te z grubsze nikczemności dostrzegałem i brzydziłem się nimi. Tym nie mniej jestem dumny z tego, iż przez 40 lat pracy w stoczni w Gdyni doznałem wielu wzruszeń, byłem dumny z sukcesów swoich i ogółu stoczniowców. Jednak najbardziej dumny byłem z tego, że uczestniczyłem w tworzeniu się ruchu „SOLIDARNOSC” i że moja skromna osoba może z dumą powiedzieć, iż byłem drobniutkim trybikiem, który zmiótł komunę z Polski.
Stanisław Kargul,
Gdynia 16.12.2025 r.
