Nikomu nie trzeba przypominać, że Przemysł Okrętowy w Polsce po roku 1945 powstał dosłownie z niczego.
Zaledwie paru młodych, ambitnych inżynierów w Gdańsku postanowiło w byłej Technische Hochschule (dzisiejsza Politechnika Gdańska) utworzyć od podstaw Wydział Budowy Okrętów.
Wśród nich byli m. innymi Jerzy Doerffer, Aleksander Potyrała, Aleksander Rylke, Witold Urbanowicz, Lech Kobyliński…. Można by tu wymienić całą listę tych ambitnych inżynierów…, ale nas interesuje jedno nazwisko.
Jest nim prof. Jerzy Doerffer. Otóż ugruntowana wiedza okrętowa w dziedzinie technologii budowy okrętów (nabyta w stoczniach szkockich i angielskich okresie II Wojny Światowej) skutkowała tym, że prof.
Doerffer został konsultantem naukowym Stoczni im. „Komuny Paryskiej” Gdyni.
Gdy intensywny wzrost produkcji w gdyńskiej stoczni im. „Komuny Paryskiej” (SKP) nabrał rozmachu, okazało się, że w tamtym czasie w Stoczni istnieje „wąskie gardło” związane z możliwościami produkcyjnymi suchego doku (SD I).
Dok ten ma długość 241,60 metrów, zaś najdłuższe statki, jakie w tamtym czasie budowano, to seria statków o symbolu budowy B-470 o długości 187,20 m i szerokości 22.80 m budowanych dla ZSRR w ilości 9 statków w serii.
W roku 1968 dwaj pracownicy Szefostwa Technicznego Stoczni inż. inż. Waldemar Czerski (K-k Działu Technologii) i Felicjan Łada (K-k Działu Konstrukcji Oprzyrządowań) rozpoczęli rozważać czy można by było połączyć dwie części statku na wodzie.
Obaj panowie mieli już doświadczenie z łączeniem połówek statku w suchym doku, co zrealizowano na statku B-470/1 m/s ZVENIGOROD. Nr IMO 6910632. Zatem przypomnijmy w największym skrócie jak przebiegła ta operacja technologiczna.
Statki z tej serii miały długość 187,20 m i szerokość 22,80 m. To właśnie od tego statku Wydz. K-3 rozpoczął całego statku i połowę drugiego statku (jej rufową część).
Tak więc po zwodowaniu (całego) statku z doku, zaraz po nim zwodowano połówkę – rufową część statku B-470, stanowiącą siłownię z umieszczoną nad nią nadbudówką, oraz znaczną część ładunkową statku.
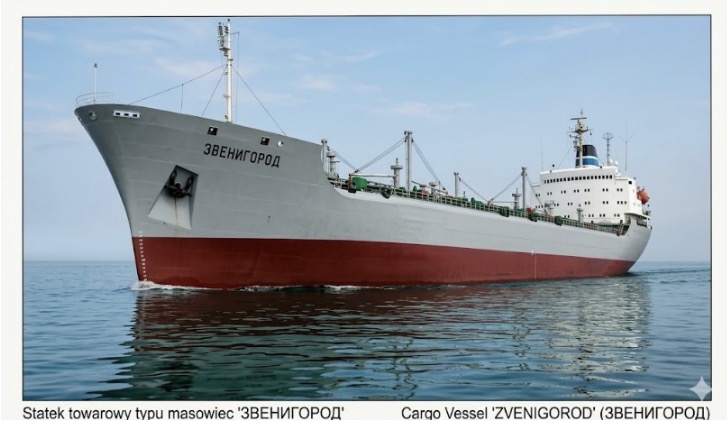
Montaż statku B-470/2
W następnej kolejności w doku rozpoczęto montaż całego statku B-470/2 i część dziobową statku
B-470/1. Część dziobowa była montowana od strony nasady doku, dziobem w kierunku Wydz. K-2. Po zmontowaniu kadłuba B470/2 wodowano go, zaś część dziobowa poprzez zalanie określonych zbiorników wodą balastową pozostała na podbudowie.
Teraz wystarczyło przemieścić część rufową do doku, dosunąć część rufową do części dziobowej.
Następnie po zamknięciu bramy dokowej rozpoczęto usuwanie wody z niecki doku. W miarę jej usuwania część rufowa obniżała swoje położenie, aż osiadła na przygotowanej wcześniej podbudowie. W ten sposób obie części statku stykały się ze sobą i można było przystąpić do ich połączenia, co dla pracowników Wydz. K-3 stanowiło rutynową robotę. Po zakończeniu prac spawalniczych i malarskich statek zwodowano i po uzupełnieniu wyposażenia i zaliczeniu prób na uwięzi statek wypłynął w rejs próbny. Po zakończeniu statek przekazano armatorowi.
Tak zrealizowany sposób łączenia kadłuba w doku miał jeden, poważny mankament. Otóż cykl tego procesu łączenia obu połówek w doku zajmował prawie 10 dni, przez co nie można było rozpocząć montażu kolejnych kadłubów w doku… Taki stan rzeczy nie spełniał oczekiwań stoczniowców.
Zatem obaj wcześniej wspomniani panowie (pp Czerski i Łada) doszli do konkluzji, by proces łączenia dwu połówek wykonać poza dokiem – na wodzie, przez co można by zaoszczędzić te około 10 dni po to, by szybciej rozpocząć montaż następnych kadłubów, a przez to w ciągu roku zwodować przynajmniej jeden statek więcej!
Pomysł ten przedstawiony kierownictwu Stoczni spodobał się, zatem polecenie było krótkie: powołać zespół ludzi, którzy przeanalizują całe zagadnienie i opracują strategię tego przedsięwzięcia, określając spodziewane koszty całej operacji.
Zatem powołano zespół[1], który miał opracować organizację przedsięwzięcia i cały proces technologiczny.
Należało przy tym określić wymagane do niego oprzyrządowania i przewidzieć ewentualne zakupy odpowiednich materiałów i urządzeń związanych z założonym procesem technologicznym.
W skład zespołu weszli następujący pracownicy: inż. W. Czerski, F. Łada, Jan Borowski, Zenon Bzowy, Mieczysław Galewski, Eugeniusz Gałecki, Henryk Hryniewiecki, Stefan Jaguś, Henryk Kazanowski, Eugeniusz Konkolewski, Jan Kielanowski, Michał Klemiński, Bernard Lesner, Wacław Lubelski, Roman Okrój, Stanisław Patkowski, Marek Pawliński, Zenon Stefański, Werner Janczewski, Józef Kiedrowski, Stefan Kozłowski, Antoni Pasieka, Stanisław Radomski, Henryk Śniegocki, Jan Wrycz-Rekowski i inni.
Cały zespól stoczniowy składał się z 120 osób. Do zespołu dokooptowano mgr inż. Jerzego Madeya jako przedstawiciela naukowców z Instytutu Okrętowego Politechniki Gdańskiej. Jerzy Madey otrzymał zadanie zaprojektowania pontonu obejmującego obie połówki statku łączonego na wodzie. Równie ważnym zagadnieniem było takie za-balastowanie obu części statku, by były one ustawione na tej samej wodnicy i na równej stępce. Pracę tą wykonali pracownicy z gdyńskiego oddziału Centralnego Ośrodka Konstrukcyjno-Badawczego.
Kiedy opracowywano tzw. zręby całego zagadnienia postanowiono zaprosić do współpracy konsultanta naukowego Stoczni p. prof. Jerzego Doerffera z Politechniki Gdańskiej. Kierownictwo stoczni zleciło p. profesorowi zaopiniowanie dotąd opracowanych dokumentów, wydanie opinii dotyczących możliwości wykonawczych wspomnianej operacji.
Z kolei kierownictwo Stoczni miało świadomość, że wsparcie tak wybitnej osobistości z zakresu technologii okrętu, jaką jest profesor Jerzy Doerffer ułatwi uzyskanie zgody ze strony Zjednoczenia Przemysłu Okrętowego w Gdańsku (ZPO) na tego typu przedsięwzięcie techniczne, które z racji posiadania suchego, doku może zrealizować Stocznia im. Komuny Paryskiej w Gdyni.
W ZPO odbyto wiele spotkań… W końcu, po wielu analizach, sporach i niepewności przeważyła opinia p. Profesora, że Stocznia im.
Komuny Paryskiej jest dobrze zarządzaną firmą, ma wysoki potencjał techniczny i zdolną kadrę menadżersko – inżynierską. Przeważył fakt, iż Pan prof. przyjął na siebie firmowanie tej tematyki i kontrolowanie poprawności realizowania zadań cząstkowych po to, by osiągnąć cel w możliwie krótkim czasie.
Opinia Profesora okazała się być miarodajną przesłanką dla podjęcia pozytywnej decyzji na szczeblu Zjednoczenia Przemysłu Okrętowego. Wobec powyższego kierownictwo Stoczni zaproponowało p. profesorowi wejście w skład głównego zespołu decydującego o kierunku poszukiwań optymalnych i technicznie uzasadnionych rozwiązań przewidywanej operacji łączenia statku na wodzie bez udziału doku.
Najwięcej problemów stworzyło zaprojektowanie specjalnego pontonu z własnym systemem balastowym, oświetleniowym w wersji wodoszczelnej, systemów wentylacji itp. Trzeba zaznaczyć, iż nigdzie na świecie jak dotąd nie opracowano tak nowatorskiej konstrukcji pontonu wielokrotnego użytku, ze zdolnością zanurzania i wynurzania. Przy czym zalewanie jak i wypompowywanie wody balastowej z tego pontonu realizowano za pomocą pomp znajdujących się poza konstrukcją samego pontonu.
Nie trzeba dodawać, iż droga projektowa do osiągnięcia wszystkich założonych parametrów konstrukcyjnych tego pontonu nie była ani łatwa, ani krótka. Konstrukcja samego pontonu pozornie wydawała się prosta, podobnie jak jej system balastowy, jednak stocznia żądała absolutnej pewności w powodzeniu operacji, gdyż od jej powodzenia zależały terminy przekazywania statków z serii B-72/3 i dalszych, armatorowi.
Z drugiej zaś strony p. Madey i jego współpracownicy mieli świadomość nowatorskiej konstrukcji tego pontonu i musieli ją tak zaprojektować, by osiągnąć pełny sukces.
Trochę Historii związanej z metodą połówkową stosowaną w światowym budownictwie okrętowym w latach 60 – tych ub. wieku.
Trzeba przy okazji omawiania starań Stoczni w Gdyni związanych z pomysłem łączenia połówek statku na wodzie stwierdzić, iż w omawianym okresie, w światowym budownictwie okrętowym zachodziły wielkie przemiany. Właśnie rozpoczął się boom na budowę wielkich tankowców. Przodował w takich konstrukcjach przemysł okrętowy Japonii.
Zapotrzebowanie na takie zbiornikowce gwałtownie wzrosło, skutkiem czego posypała się lawina zamówień na tak wielkie statki.
Jednak okres od zaprojektowania do przekazania takiego statku wynosił około 3 lat. Zatem czołowi armatorzy wietrząc lukratywny interes rozpoczęli poszukiwania zmierzających do szybszego uzyskania statków do przewozu większej ilości ropy naftowej.
Pierwszym armatorem, który zdecydował się na dość nietypowy krok był grecki armator Arystoteles Onassis, który zlecił japońskiej stoczni przedłużenie jego statku o 36 metrów, by uzyskać znacząco większą zdolność ładunkową posiadanego statku.
Tak więc w 1966 r. w Stoczni Mitubishi Heavy Industries Ltd przyjęto grecki statek o nazwie Olimpic Runner do przedłużenia jego konstrukcji. Dokonano przecięcia kadłuba statku w okolicach owręża i rozsunięto obie połówki tak, by zmieściła się tam wstawka o długości 36,00 metrów. Dzięki temu zabiegowi nośność statku zwiększyła się z 40 112 ton do 59 219 ton.
Niewątpliwą ciekawostką związaną z zatwierdzeniem poprawności konstrukcji tak przerobionego statku przez japońskie towarzystwo Nippon Kaiji Kyōkai (znane jako Class NK lub NK)[2] było dość długie oczekiwanie na opracowanie przez to Towarzystwo metodologii obliczania wytrzymałości i granicy bezpieczeństwa takiej konstrukcji kadłubowej.
Dopiero w 1967 roku, stocznia japońska uzyskała Świadectwo Bezpieczeństwa dla tak zmodyfikowanej konstrukcji kadłuba, wykonanej przy tym zupełnie nowatorską technologią, jaką było łączenie obu połówek na wodzie z wykorzystaniem wodoszczelnego pasa okalającego kadłub w jego podwodnej części. Ciekawostka był także fakt, iż Stocznia japońska nigdy nie opisała szczegółów tej technologii w branżowej prasie technicznej.
Po pierwszym statku Onassisa do tej samej stoczni przypłynął kolejny jego statek (Olimpic Rider) na którym dokonano analogicznej operacji zwiększając ładowność statku. Po pewnym czasie udało się uzyskać więcej szczegółów technicznych związanych z przedłużaniem tych statków w Japonii.
Okazało się, że najpierw wprowadzono statek do doku pływającego, potem przecięto palnikami kadłub po całym obwodzie.
Jedną połówkę zabalastowano, drugą zaś zwodowano i wyprowadzono poza dok. Następnie po osuszeniu doku dostawiono wstawkę o wspomnianej długości 36.00 metrów i wykonano prace spawalnicze i konserwacyjno – malarskie.
Potem zaś wydłużony kadłub zwodowano i z zastosowaniem wodoszczelnego pasa dokonano połączenia konstrukcji kadłuba poza dokiem!
To pod jego osłoną wykonano proces łączenia kadłuba w całość, dokonano próby szczelności połączenia i na koniec przeprowadzono prace konserwacyjno – malarskie.
Po zakończeniu prac statek odbył podróż próbną, w czasie której sprawdzono prędkość statku, zużycie paliwa, sterowność manewrową itp. Statek uzyskał klasę bezpieczeństwa i odtąd mógł być wykorzystywany jako zbiornikowiec ropy i produktów ropopochodnych.
Japoński proces wydłużania statku pilnie obserwowali inżynierowie holenderskiej firmy Nederlandsche Doken Scheepsbouw Maatschappij w Amsterdamie, którzy właśnie realizowali zamówienie na 4 zbiornikowce po 210 000 ton nośności. Ze względu na mniejszy niż potrzebowali dok, musieli zbudować osobno dwie połówki statku.
Następnie obie połówki wprowadzono do doku, w taki sposób, że przewidywany styk znajdował się w dodatkowym urządzeniu zainstalowanym w doku, Był to klasyczny Keson, wyposażony w uszczelnienia, które po napełnieniu sprężonym powietrzem uszczelniły pole stykowe kadłuba.
Po uzyskaniu przylegania uszczelnienia wypompowano wodę z kesonu uzyskując swobodny dostęp do pola stykowego. Mankamentem tej technologii było to, że obie połówki były zanurzone w wodzie (dok był po prostu za mały by podnieść cały kadłub z wody) skutkiem czego kadłub statku był niestabilny i cały czas się poruszał uniemożliwiając poprawne wykonanie prac spawalniczych.
Nakładane spoiny co rusz się rwały, co było sporym kłopotem dla procesu łączenia kadłuba. Ostatecznie z tym problemem poradzono sobie w ten sposób, iż wówczas, gdy wiatr zmalał do minimalnych prędkości zarządzono wstrzymanie ruchu jakichkolwiek jednostek pływających w basenie, w którym mieścił się dok i na komendę ponad 30 spawaczy jednocześnie rozmieszczonych na zewnątrz styku jak w wewnątrz kadłuba po obwodzie rozpoczęło proces spawania.
Udało się uzyskać trwałe połączenie spawalnicze!
Po wykonaniu całości prac dok zanurzono, topiąc jednocześnie keson. Gdy statek wyprowadzono z doku usunięto wodę, zaś sam keson usunięto z doku dla umożliwienia zbudowania w nim kolejnych połówek kadłuba zbiornikowca 210 000 ton nośności.
Ponton sprawdzono, a następnie przygotowano go do kolejnego stykowania.
Zastosowana technologia wymagała, jak i ta w Japonii wykorzystania doku na przeprowadzenie operacji łączenia połówek statku.
Polska Metoda
Polska metoda była całkowicie odmienna od omówionych wcześniej obu metod (stosowanych w Japonii i w Holandii).
Zamiast korzystać z urządzeń dokowych, postanowiono wykonać całą operację stykowania kadłuba poza dokiem z wykorzystaniem specjalnej konstrukcji miniaturowego pontonu wielokrotnego użytku, specjalnie zaprojektowanego dla tak pomyślanej operacji.
Ponton ten opasywał kadłub statku po całym obwodzie do wysokości powyżej 3 metrów od lustra wody. Była to unikatowa konstrukcja pływająca – jedyna taka w świecie – zaprojektowana przez Polskiego inżyniera powstała w Stoczni gdyńskiej.
Jasnym było, że gdy porówna się długość suchego doku (SD I) – 241,60 m z długością statku B-72, to w doku pozostaje wolnego miejsca ok. 64,00 metry. Wynikało z tego prostego rachunku to, iż Stocznia może budować jednocześnie prawie półtora statku…. Zatem wybór był jasny i prosty. Trzeba budować jeden cały statek oraz część drugiego statku, ale o długości nie przekraczającej te 64,0 m.
Wszystko i tak zależało od tego, jakiej wielkości kadłub montowano w doku wtedy, gdy należało budować samą część rufową do późniejszego stykowania na wodzie. Logika nakazywała dążyć do większej długości rufy niż ta teoretyczna, gdyż zdawano sobie sprawę z tego, iż im dłuższa część rufowa, tym łatwiej utrzymać równą stępkę części rufowej na wodzie, a przy tym trzeba pamiętać, iż nad siłownią wstawiano nadbudówkę, w której montowano wyposażenie, którego ciężar w miarę jego przyrostu wpływał na parametry hydrodynamiczne całej rufowej części kadłuba.
Dla utrzymywania równej stępki należało pilnować przechyłu na rufę i reagować na ten przechył, uzupełniając balasty w zbiornikach balastowych znajdujących się przed siłownią, w części ładunkowej, by w ten sposób równoważyć rufę statku.
Dla stoczniowców oczywistym było i to, iż pierwszą częścią (połową) statku powinna być część rufowa, gdyż ta część statku zawierała ok. 70 % pracochłonności całego statku i logika nakazywała, by wcześniej zwodować rufę, gdyż w okresie oczekiwania – już na wodzie – na część dziobową, można bardziej zaawansować znaczny zakres prac wyposażeniowych właśnie w rejonie siłowni i nadbudówki.
Trzeba wspomnieć, iż w głównej roli „występował” kadłub statku B-72/3 (Proletarskaya Pobieda) – zbiornikowiec budowany dla armatora z ZSRR o nośności 20 000 ton. Ustalono, iż w pierwszej kolejności zbudowana zostanie część rufowa statku o długości 100, 00 metrów i masie 5 000 ton. Zatem w dniu 5.06.1968 roku rozpoczęto obróbkę blach przeznaczonych na budowę części rufowej statku.
Gotową do wodowania część rufową wraz z posadowioną na niej nadbudówką zwodowano w dniu 31 grudnia 1968 roku. Rufę zacumowano do nabrzeża i kontynuowano w niej pracę wyposażeniowe. Równocześnie kontynuowano wyposażenie nadbudówki zgodnie z wcześniej przygotowanym harmonogramem prac.
Po zamknięciu doku i jego osuszeniu rozpoczęto montaż kadłuba statku B-72/4, a wraz z nim rozpoczęto montaż części dziobowej
statku B-72/3. Część dziobową zwodowano 25 lutego 1969 roku.
W roku 1968, gdy prof. J. Doerffer został członkiem stoczniowego zespołu wdrożeniowego, to uszczegółowił warunki organizacyjno-technologiczne tego przedsięwzięcia, określił także poszczególne kroki i cele pośrednie całego przedsięwzięcia. Zatem praca całego zespołu nabrała tempa i zdano sobie sprawę, że z takim wsparciem wielkiego autorytetu w dziedzinie technologii okrętowej cała praca ma wielką szansę zakończyć się sukcesem.
Stocznia zaś powołała zespół wdrożeniowy złożony z inżynierów, który opracował strategię i harmonogram kolejnych przedsięwzięć organizacyjno-wykonawczych.
W skład zespołu wdrożeniowego weszli: Prof. dr inż. Jerzy Doerffer; Inż. Waldemar Czerski; mgr inż. Eugeniusz Gałecki; mgr inż. Stefan Jaguś; inż. Wacław Lubelski; inż. Felicjan Łada, mgr inż. Jerzy Madey, Inż. Jan Kilanowski i inż. Stanisław Skrobot.
Postanowienia Zespołu
1. Pierwszym statkiem, który objęty będzie metodą „połówkową” będzie statek B-72/3 zbiornikowiec o nośności 20.000 DWT budowany dla ZSRR. W transkrypcji polskiej nazwa statku brzmiała: „Proletarskaya Pobieda”.
2. Stocznia zbuduje specjalny ponton wg projektu mgr Inż. Jerzego Madeya (pracownik spoza Stoczni) zaś do obowiązków stoczni jest zaprojektowanie konstrukcji systemu uszczelniającego połączenie pontonu z kadłubem statku B -72/3.
3. Ponton będzie samodzielną jednostką pływającą ze stosownymi zbiornikami balastowymi, zapewniającymi zdolność zanurzania i wynurzania zgodnie z obliczeniami hydrostatycznymi.
4. Ponton będzie wyposażony w system balastowy, drenażowy, wodoszczelny system oświetlenia elektrycznego, system wentylacji i będzie wyposażony w dwie schodnie (klatki schodowe) po obu burtach pontonu.
5. Obie części kadłuba będą wyposażone jeszcze w doku w 4 prowadnice naprowadzające obie części kadłuba względem siebie. Ustalono, że dwie prowadnice zostaną umieszczone na pokładzie głównym, zaś pozostałe dwie po obu burtach i umieszczone będą powyżej górnego pokładu pontonu.
Zespół zbierał się dość często, najważniejsze ustalenia techniczne zapadały po dogłębnych dyskusjach, w których każdy z członków zespołu wnosił od siebie własne przemyślenia, obliczenia itp. starając się racjonalnie przekonać do swoich racji pozostałych członków Zespołu.
Jednym z ważniejszych zagadnień dla Zespołu było wypracowanie koncepcji sposobu, kształtu i dobór materiałów na uszczelnienie, które powinno zapewnić szczelność styku dna i burty statku a także pontonu tak, by po wypompowaniu wody morskiej, przestrzeń robocza pod statkiem i na burtach pozostawała sucha dla wykonania najpierw prac spawalniczych łączących obie połowy statku i po zdaniu szczelności połączenia przekazania pola stykowego dla prac malarskich.
Temat tego uszczelnienia omawiany był wielokrotnie… Sporą wiedzą i analitycznością myślenia w tym przedmiocie wykazywał młody inżynier (były student p. prof. Doerffera), który de facto pełnił funkcję Głównego Technologa Budowy Pontonu. Był nim mgr inż. Marek Pawliński. Młody i zdolny inżynier, który skupił swoją uwagę na tym trudnym temacie uszczelnienia.
Co rusz analizował ten temat, zdradzając przy tym sporą inwencję i zdolność do szukania optymalnego rozwiązania, kontaktując m. in. się z traserami Wydz. K – 3 i wodziarzami z Wydz. W – 8 w zakresie przyszłego przebiegu prac pomiarowych i balastowania.
Kiedy trzeba było już zamknąć dyskusję i podjąć ostateczną decyzję w tym trudnym temacie uszczelnienia, Przewodniczący zespołu stoczniowego orzekł krótko:
„Panie inżynierze Pawliński jest pan najważniejszą postacią przy przygotowaniu tego uszczelnienia do stosowania, więc powierzam panu zadanie zaprojektowania i doboru elementów tego uszczelnienia …, Jest pan za to osobiście odpowiedzialny!”
Zatem p. Marek Pawliński zabrał się do pracy. Doszedł do wniosku, iż uszczelnienie winno być ruchome… Przecież najpierw trzeba ponton wsunąć na rufową część kadłuba (musi być ściśle określony, stosowny luz) … Potem, po naprowadzeniu obu połówek i uzyskaniu styku po obwodzie obu części statku, ponton należało przesunąć w ramach tego luzu w kierunku dziobu tak, by styk obu połówek statku znalazł się w połowie szerokości pontonu.
Następnie należało usunąć wodę ze zbiorników balastowych pontonu tak, by ponton na wskutek działania siły wyporu równomiernie przycisnął się do kadłuba. Po wstępnej kontroli stanu położenia pontonu trzeba będzie uruchomić uszczelnienie, by możliwym było uzyskanie szczelności pontonu względem kadłuba, zarówno w części rufowej, jak i dziobowej.
Tak uzyskana szczelność pozwoli osuszyć przestrzeń pod dnem i obu burt statku dla wykonania połączenia (zespawania) obu części kadłuba.
Po przemyśleniu wielu wariantów tego uszczelnienia p. inż. Pawliński przedstawił Zespołowi wynik swoich analiz i dociekań ustalając, że:
-Uszczelnienie będzie składało się z stalowych korytek, w których umieszczony zostanie wąż na sprężone powietrze o średnicy zewnętrznej 150 mm. Górna część węża (miejsce styku z kadłubem) zostanie wyłożoną mikrogumą o znacznym stopniu ugięcia, zaś całość uszczelnienia zostanie przykryta brezentem, ten zaś będzie zamocowany do korytek stalowych tak, by przy odrywaniu pontonu od kadłuba (po zakończeniu całej operacji) uszczelnienia gumowe nie wyrywały się z korytek.
Pozostał jeszcze problem wielkości luzu pomiędzy stalową częścią korytek a kadłubem statku (istniało niebezpieczeństwo zakleszczenie się pontonu na kadłubie). Inż. Pawliński odbył szereg spotkań z traserami Wydz. K – 3 gdzie metodą prób i błędów ustalono, iż wielkość luzu powinna wynosić 20 mm po obwodzie korytek utrzymujących wspomniane węże uszczelniające.
Istota pomysłu Marka Pawlińskiego, została przyjęta przez Zespół kierujący bez zastrzeżeń i zatem polecono młodemu inżynierowi doprowadzenie całości do szczęśliwego końca wraz z zakupem wytypowanych komponentów tego uszczelnienia.
Mając taką ideę w zanadrzu p. inż. Pawliński wyposażony m. in. w „socjalistyczną walutę” w postaci dwóch teczek z bardzo wyszukanymi alkoholami, udał się do Zakładów Gumowych w Wolbromiu i tam na „ręce” dyr. Naczelnego wyłuszczył życzenie Stoczni dotyczące wyprodukowania dla stoczni (SKP) stumetrowych odcinków węża na sprężone powietrze (ciśnienie robocze 7 atmosfer).
Okazało się, że Wolbrom, aż tak długiego odcinka dotąd jeszcze nie wyprodukował, ale p. Marek miał nie lada argumenty w torbie nr 1 … więc po „odpowiedniej” dyskusji wspólnie z dyrekcją zakładu w Wolbromiu orzeczono, że po takim „wejściu” odpowiedzialnego pracownika Stoczni ta OPERACJA WYPRODUKOWANIA TAK DŁUGIEGO WĘŻA MUSI SIĘ UDAĆ! Zamówienie przyjęto do realizacji w terminie, w którym stocznia sobie życzyła.
Zachęcony tak doskonałymi wynikami negocjacyjnymi w Wolbromiu p. M. Pawliński z wielką ochotą ruszył do Piaseczna, by tam używając po raz drugi „socjalistycznej waluty” umieszczonej w teczce nr 2 zdobyć upragnioną mikrogumę. Oczywiście z wiadomym skutkiem.
W międzyczasie, załoga PKT stoczni w znanym trybie obowiązującym w zakresie opracowania okrętowej dokumentacji technologiczno – traserskiej opracowała technologiczną dokumentację kadłubową pontonu zaprojektowanego przez mgr inż. Jerzego Madeya na podstawie, której na Wydz. K-1 rozpoczęto obróbkę blach i towarzyszących temu przedsięwzięciu elementów stalowych.
Przedsięwzięcie to na Wydz. K-1 było prototypowe, więc kierownictwo tego wydziału powierzyło kierowanie tak nietypową robotą i pilnowanie terminowości zadania osobie niezawodnej w działaniu, a więc p. mgr inż. Eugeniuszowi Konkolewskiemu.
Sekcje na wydz. K-2 pilotował i nadzorował sam Marek Pawliński, więc nikogo nie trzeba przekonywać, iż cały proces przebiegł bez najmniejszych zakłóceń.
Z kolei na Wydz. K-3 montażu pontonu w całość dopilnował k – k tego Wydz. mgr Inż. Stefan Jaguś. W podobny sposób postąpiły pozostałe wydz. Stoczni, w konsekwencji czego zbudowany, wyposażony i pomalowany na gotowo ponton został zwodowany z SD I razem z rufą jedn. B-72/3.
Teraz nadszedł czas przygotowania się do tej operacji. Zespół stoczniowy oglądał ponton i analizował wszystkie możliwe scenariusze… Ustalono, że operację łączenia obu połówek na wodzie należy wykonywać przy wietrze nie przekraczającym 2 stopnie w skali Beauforta (B). Określono procedury spawalnicze, technologię spawania (technologię spawania opracowano w Dziale Głównego Spawalnika Stoczni pod kierownictwem inż. Wacława Lubelskiego).
Zdano sobie sprawę, że należy mieć wgląd w rzeczywiste naprężenia w realizowanym połączeniu. Zatem p. inż. Roman Okrój – metalurg stoczniowy – (też z Działu Gł. Spawalnika) otrzymał zadanie doboru tensometrów i ich rozmieszczenie na spoinach… te tensometry umieścił bezpośrednio na klamrach sczepiających (spawanie) obie połowy statku).
Tak więc przez cały czas oczekiwania na zwodowanie dziobowej części statku, wytypowani pracownicy skrupulatnie przygotowywali się na powyższą operację. Miano świadomość, iż wg wiedzy posiadanej zarówno na Politechnice Gdańskiej, jak i w Stoczni, nigdzie na świecie dotąd nie przeprowadzano takiej operacji (łączenia kadłuba statku poza dokiem).
I ta informacja „poszła” w stocznię, zaś skutek był taki, że wytypowani pracownicy, którzy mieli realizować to przedsięwzięcie dokładali wszelkich starań, by zrozumieć” niuanse” każdego kroku, jaki będą musieli wykonać przy realizacji powierzonego zadania.
Oto w jaki sposób rozdzielono najważniejsze zadania bezpośrednio związane z przeprowadzaną operacją łączenia kadłuba na wodzie:
W zakresie teorii okrętu:
a.Obliczenia teoretyczne w zakresie uzyskania równej stępki i takiej samej wodnicy na obu
połówkach kadłuba realizowali: pracownicy Działu Obliczeń Teoretycznych inż., inż., Piotr
Filipp, Stanisław Franciszkiewicz i Barbara Maciejewska,
W zakresie usprzętowienia i wyposażenia stanowisk związanych z realizacją stykowania:
b.Zainstalowano liczniki precyzyjne przepływu wody na pompach balastowych podających wodę balastową do zbiorników obu części kadłubów.
c.Każde ważne stanowisko wyposażono w radiotelefon, zapewniając tym samym sprawną łączność radiową niezależnie od zasilania z lądu,
d.W stan gotowości postawiono zakładową straż pożarną, stoczniowe pogotowie ratunkowe, zespół lekarzy w Przychodni Przyzakładowej, przygotowano drużynę stoczniowych płetwonurków i zespół nurków klasycznych. Przygotowano również baterie butli tlenowych i acetylenowych i doposażono to stanowisko w palniki do cięcia stali pod wodą,
e.Kierownicy operacji to: inż. inż., Waldemar Czerski i Eugeniusz Gałecki i Marek Pawliński. Ustalono, iż na pierwszej zmianie operacją kieruje Eugeniusz Gałecki – Szef Zespołu Wydziałów Kadłubowych, na drugiej zmianie Stefan Jaguś K-k z Wydz. K-3. Przy czym ustalono, iż każda zmiana obejmuje 12 godzin pracy.
f.Ponadto wyznaczono do tej operacji najlepszych pracowników:
– z Wydz. K-3 spawaczy i traserów,
– z Wydz. Dokowego (wydz. W-8) wodziarze, pompiarze i elektrycy obsługujących zasilania nabrzeża wyposażeniowego w zakresie instalacji elektrycznych i w gazy techniczne,
– z Wydz. W-4 elektryków okrętowych zabezpieczających zasilanie elektryczne zainstalowanych urządzeń na poszczególnych stanowiskach związanych z procesem łączenia obu połówek statku na wodzie,
– z Służby Ruchu Stoczni – pracownicy Gł. Energetyka sprawujących pieczę nad stabilnością
zasilania w prąd elektryczny całą stocznię,
– oprócz ww. dyżury pełnili pracownicy pracowni kadłubowej BPK, pracownicy Szefostwa
Technicznego – specjaliści resortowi i konstruktorzy z Działu Konstrukcji Oprzyrządowań.
Trzeba tu wspomnieć, iż najwięcej zależało od traserów (pomiary położenia obu połówek statku na wodzie) i wodziarzy – specjaliści od precyzyjnego balastowania dwóch połówek statku.
Warto tu wspomnieć również pracowników stoczniowego Biura Projektowego z Działu Obliczeń Teoretycznych, którzy dokonywali obliczeń hydrostatycznych, aby precyzyjnie określać ilość wody balastowej i jej rozmieszczenie na obu częściach statku, by uzyskać właściwą głębokość części dziobowej i uzyskanie tzw. „równej stępki” i takiej samej wodnicy dla obu połówek statku.
Warto również wspomnieć o specjalnym doborze najlepszych spawaczy z wydz. K-3.
Poza tym, iż wszyscy wiedzieli, że to to najlepsi spawacze, mimo to na życzenie k-ka Wydz. K-3 inż. Stefana Jagusia, K-k Działu Głównego Spawalnika inż. Wacław Lubelski został poproszony o specjalny „szlif z zakresu spawania” wybranej grupy spawaczy.
Po prostu kierownictwo operacji chciało mieć absolutną pewność, iż uczyniono wszystko, co możliwe, by operacja przebiegała poprawnie i możliwie bez zakłóceń. Tak więc zadania zostały rozdane, teraz przyszedł czas na wdrożenie przedsięwzięcia.
Rozpoczęcie operacji:
W dniu rozpoczęcia operacji obie połówki kadłuba zacumowano do nabrzeża wyposażeniowego za pomocą pontonów dystansowych.
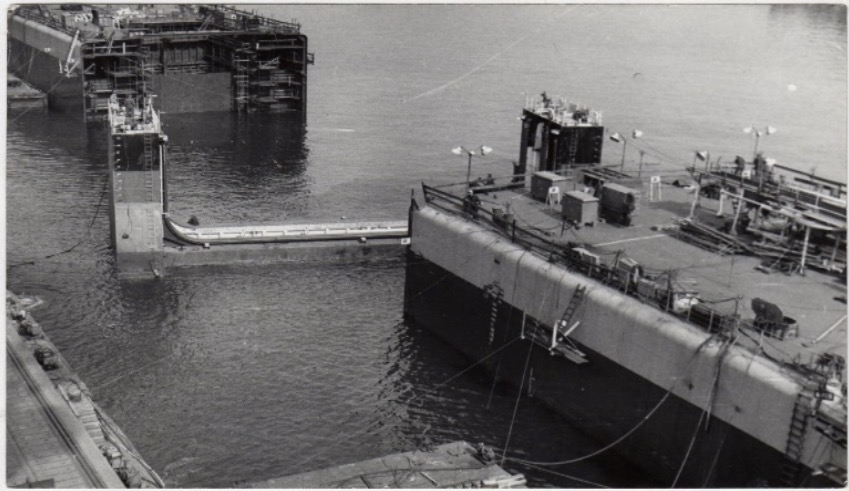
Pierwszą pracę jaką należało wykonać to przemieszczenie pływającego pontonu w kierunku rufy i nasunięcie tego pontonu na rufową część kadłuba tak, by przemieścić go poza krawędź styku o około 50 mm.
Ta operacja przebiegała nie bez problemów. Wynikały one stąd, iż kiedy próbowano przemieszczać wspomniany ponton w kadłub rufowej części statku, to on co rusz się zakleszczał. by po chwili – po zmianie sił ciągnących ponton odkleszczał się, Zrozumiano, iż ponton należało b. precyzyjnie przemieszczać względem kadłuba tak, by się nie ukosował w trakcie jego przemieszczania.
Było to zadanie dość trudne do osiągnięcia. Po każdym odkleszczeniu równomierne użycie sił pozwalało na powolne przemieszczanie pontonu wzdłuż kadłuba części rufowej. To wielokrotne chwilowe zakleszczanie się pontonu nadało mu nazwę „kleszcza”!
Tak więc po wielu próbach i nie bez obaw o poprawne nasunięcie pontonu na część rufową statku wreszcie uzyskano wymagane położenie pontonu lekko za krawędzią styku. Tak zakończono pierwszy etap stykowania.
W dniu 12 maju 1969 o świcie rozpoczęto operację stykowania – czyli II – gi etap procesu polegającym na dociągnięciu części dziobowej do części rufowej kadłuba.
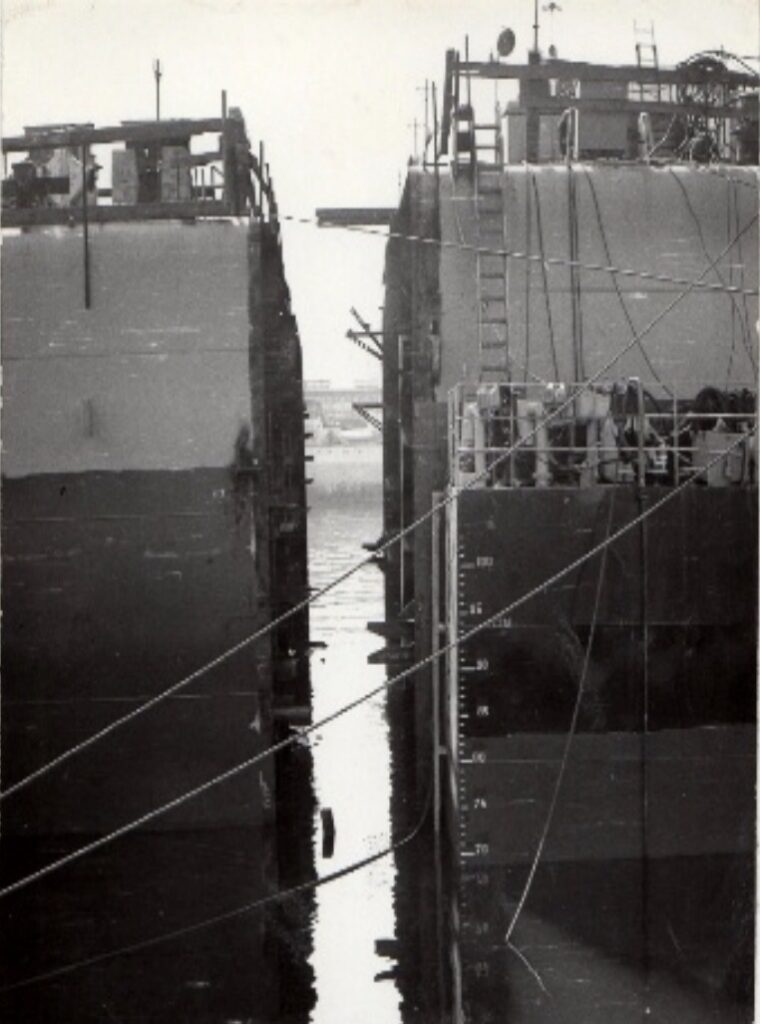
Najpierw zbliżono do siebie obie części statku na odległość mniejszą niż dwa metry. (Położenie obu części statku pokazuje fotka nr 2 – z tej fotki można wywnioskować, iż proces balastowania jeszcze nie jest zakończony. Następnie rozpoczęto balastowanie części dziobowej statku. Musiano to uczynić z niespotykaną dotąd w praktyce stoczniowej dokładnością.
Traserzy Wydz. K – 3 dwoili się i troili w pomiarach, zaś wodziarze dozowali wodę balastową wg wskazań obliczeniowców by uzyskać pożądany rezultat. Gdy wreszcie osiągnięto wymagane zanurzenie i tzw. „równą stępkę”, zaś kadłub w obu jego częściach osiągnął dokładnie taką samą wodnicę, przystąpiono do powolnego przemieszczania części dziobowej statku w kierunku części rufowej.
Pierwszym punktem kontrolnym było sprawdzenie zainstalowanych czujników, za pomocą których miano określać wzajemne położenie obu łączonych połówek statku. Wiele nerwów i obaw powodowało to, jak zachowają się obie części kadłuba przy równoważeniu ich wzajemnego położenia tak, by nie było niepożądanego przegłębienia jak i przechyłu kadłuba. Kiedy osiągnięto poprawne, wzajemne położenie obu części, teraz skupiono się na wzdłużnym przemieszczeniu części dziobowej do rufy.
Z wielką uwagą obserwowano zbliżanie się części dziobowej do części rufowej realizowanej za pomocą siłowników hydraulicznych.
Operacje dociągania części dziobowej realizowano z wielką ostrożnością tak, iż ostatnie dwa metry dociągano równe dwie godziny!
Po osiągnięciu styku sprawdzono wzajemne położenie obu części kadłuba. Tolerancja położenia nie mogła wykazać większej różnicy niż 2 milimetry! Przypominam, iż szerokość kadłuba wynosiła 22.40 metra!
Po osiągnięciu styku pogoda niestety się zepsuła. Zaczęły się sztormowe wiosenne wiatry o sile do 9 stopni w skali Beauforta.
Zatem prace niezwłocznie przerwano, gdyż nadmierne kołysania obu połówek uniemożliwiły prowadzenie prac spawalniczych, Ta niechciana pogoda utrzymywała się w dniach od 15 do 17 maja. Dopiero w dniu 18 maja (niedziela) wiatr zmalał do poniżej 2 stopni w skali Beauforta, co pozwoliło rozpocząć spawanie klamer stalowych łączących obie połówki kadłuba.
Klamry przyspawano na pokładzie głównym statku i na obu burtach powyżej górnego pokładu pontonu.
Po zakończeniu klamrowania rozpoczęła się najtrudniejsza część operacji – rozpoczęto przemieszczanie pontonu tak, by zajął on właściwe położenie w stosunku do styku. Kiedy ponton wreszcie zajął przewidziane położenie, zaczęto wypompowywać wodę z pontonowych zbiorników balastowych przenośnymi pompami Wydz. W- 8.
Gdy stwierdzono, że ponton na całej długości styku do dna i obu burt uzyskał właściwe przyleganie, nie przerywając usuwania balastów z zbiorników balastowych pontonu, wpuszczono sprężone powietrze do obu uszczelnień (uszczelnienie dziobowe i rufowe pontonu). Uzyskano w ten sposób perfekcyjne uszczelnienie… Pomysł M. Pawlińskiego okazał się być strzałem w przysłowiową dziesiątkę! Operację tą zakończono w dniu 22 maja.
Po osuszeniu przestrzeni roboczej, uszczelnienie okazało się skuteczne, bo było szczelne na całej długości pontonu zarówno pod dnem jak i po obu burtach kadłuba. Zatem niezwłocznie dokonano inspekcji, w czasie której stwierdzono, iż systemy osuszania zbiorników pontonu, systemy oświetlenia jak i wentylacji są sprawne!
Gdy usunięto wodę, włączono oświetlenie elektryczne i uruchomiono wentylację. Zespół stoczniowy w obecności prof. Doerffera wszedł pod dno statku dokonując oględzin wyrażając wielką satysfakcję i radość z osiągniętego rezultatu.
Po inspekcji przeprowadzonej przez główny zespół stoczniowy i akceptacji dotąd wykonanych prac natychmiast wpuszczono spawaczy wydz. K-3 by na komendę rozpoczęli proces spawania styku. Wcześniej ustalono, iż po każdej stronie styku (od strony dna zewnętrznego i od strony dna wewnętrznego) będzie pracować po 8 spawaczy.
Ustalono wcześniej, iż na wyraźną komendę muszą rozpocząć proces spawania jednocześnie, bo komenda padnie wówczas, gdy na przyrządach kontrolujących wzajemne położenie obu połówek kadłuba będzie idealnie równe! Tak więc po komendzie rozpoczęto proces łączenia przez spawanie. W tym konkretnym przypadku autorzy idei łączenia statku na wodzie wiedzieli, iż należy jak najszybciej osiągnąć maksymalnie długie pierwsze szwy spawalnicze, by siły zewnętrzne (ruszających się obu połówek kadłuba) nie rozrywały spoin.
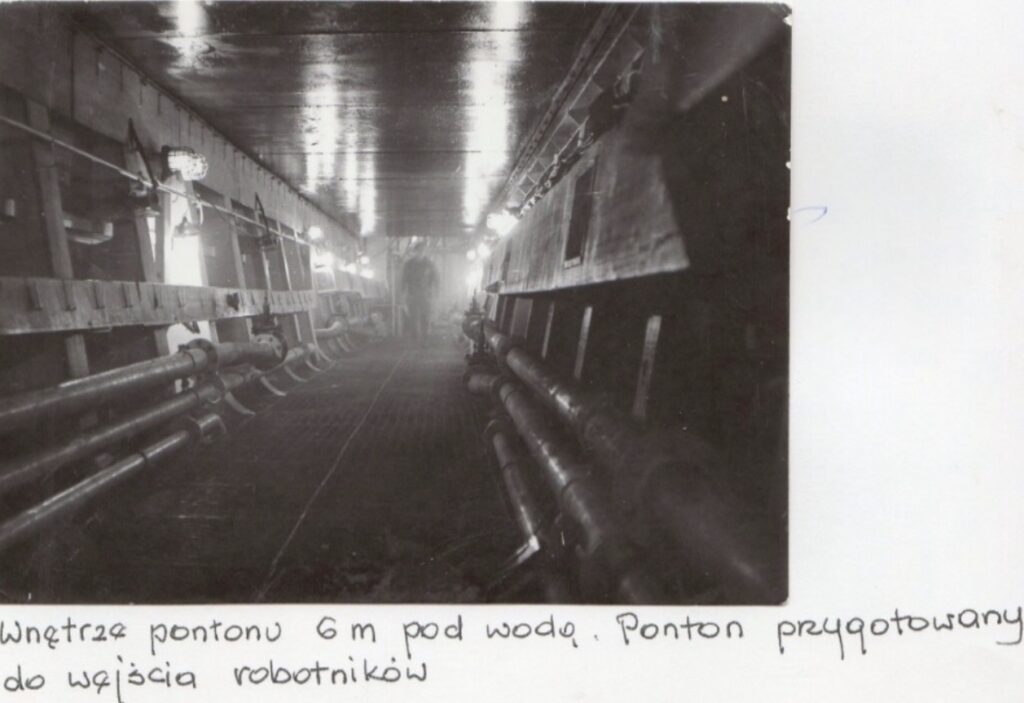
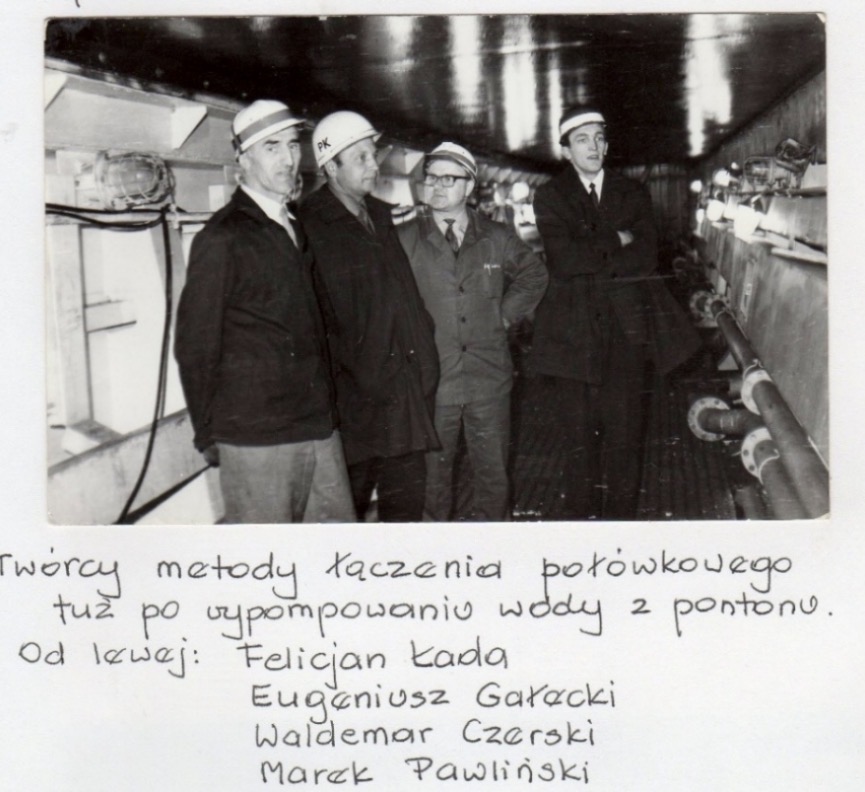
Wspomniani spawacze to specjalnie wybrani spośród spawaczy Wydz. K – 3. którzy pracowali w cyklu „non stop”, aż do zakończenia styku. Potem to już rutyna… sprawdzenie szczelności styku metodą „kreda – nafta” i „skrzynka próżniowa” – badanie szczelności spoin ułożonych w pionie. Nową spoinę łączącą kadłub w całość prześwietlono aparaturą rtg, by mieć pewność pełnego przetopu i potwierdzenie, że nowo położona spoina nie posiada innych wad wewnątrz spoiny.
Tak wykonaną dokumentację przedstawiono Inspektorom Polskiego Rejestru Statku i Morskiego Registra ZSRR i również przedstawicielowi armatora. Wygląd spoiny jak i przedstawiona dokumentacja pozwoliła uzyskać jej akceptację od wspomnianych przedstawicieli Towarzystw Klasyfikacyjnych, co pozwoliło na kontynuowanie dalszych prac – zgodnie z wcześniej opracowanym harmonogramem robót.
Następnie pole stykowe z obu stron udostępniono malarzom z Wydziału Powłok Ochronnych, którzy dokończyli cały zakres prac przewidzianych w harmonogramie, nakładając cały (5 – cio warstwowy) zestaw powłok ochronnych na tak wykonanym styku.
Po ich zakończeniu i odbiorze prac malarskich przeprowadzono oględziny końcowe pola stykowego. Z oględzin wysnuto imponujący wniosek: Stocznia osiągnęła sukces jakiego dotąd nie dokonał nikt na świecie! Obie części kadłuba zespawano profesjonalnie z wyjątkową precyzją!
W dniu 28 maja 1969 roku o godz., 14:00 przy nabrzeżu wyposażeniowym Stoczni rozpoczęła się ceremonia chrztu tak zbudowanego statku.
Na udekorowanym polskimi i radzieckimi flagami pokładzie statku zebrali się jej konstruktorzy, projektanci budowniczowie i dyrekcja Stoczni. Zakładowa Orkiestra przywitała raźnym marszem przybywających na statek dostojnych gości i gości honorowych, którzy zostali powitani również i oklaskami zadowolonych ze swej roboty stoczniowców.
Kierownik zespołu stykowania inż. Eugeniusz Gałecki złożył na ręce Dyrektora Naczelnego Stoczni inż. Michała Tymińskiego meldunek o gotowości statku do nadania mu nazwy i przeprowadzenia chrztu nowo zbudowanego statku.
Dyrektor Naczelny zabrał głos dziękując całej załodze Stoczni wielkiego osiągnięcia i to na skalę światową za wprowadzenie nowatorskiej technologii montażu statku na wodzie poza dokiem. Przez co Stocznia staje się sprawniejsza w budowie następnych statków i w związku z nową technologią, bez nakładów inwestycyjnych może zbudować o jeden statek więcej w każdym następnym roku!
Dyrektor podziękował wszystkim zespołom uczestniczących w realizacji tak trudnego zadania, Najwięcej pochwał zebrali twórcy nowej metody budowy ze Stoczni i spoza Stoczni.
Dyrektor nie omieszkał wspomnieć o zaangażowaniu robotników stoczniowych w całe to przedsięwzięcie wyróżniając przy tym brygady stoczniowe szczególnie wyróżniające się w czasie całej operacji stykowania wyróżnieni to brygady: L. Treppę, H. Mierzejewskiego, J. Chytrego i W. Wazdrąga.
Po zakończeniu przemowy Dyr. M. Tymiński zaprosił wybranych gości do tunelu pod statkiem, by tam, w nietypowy sposób dokonać ceremonii nadaniu statkowi Imienia, połączonego z jego chrztem.
Dyrektor zaprosił do zejścia do tunelu tylko wybranych gości ze względu na szczupłość miejsca! Zejście po schodni pod dno statku wiało lekką grozą, gdyż pokład pontonu, na którym stanęli po zejściu ze schodni znajdował się 6.0 metrów pod lustrem wody!
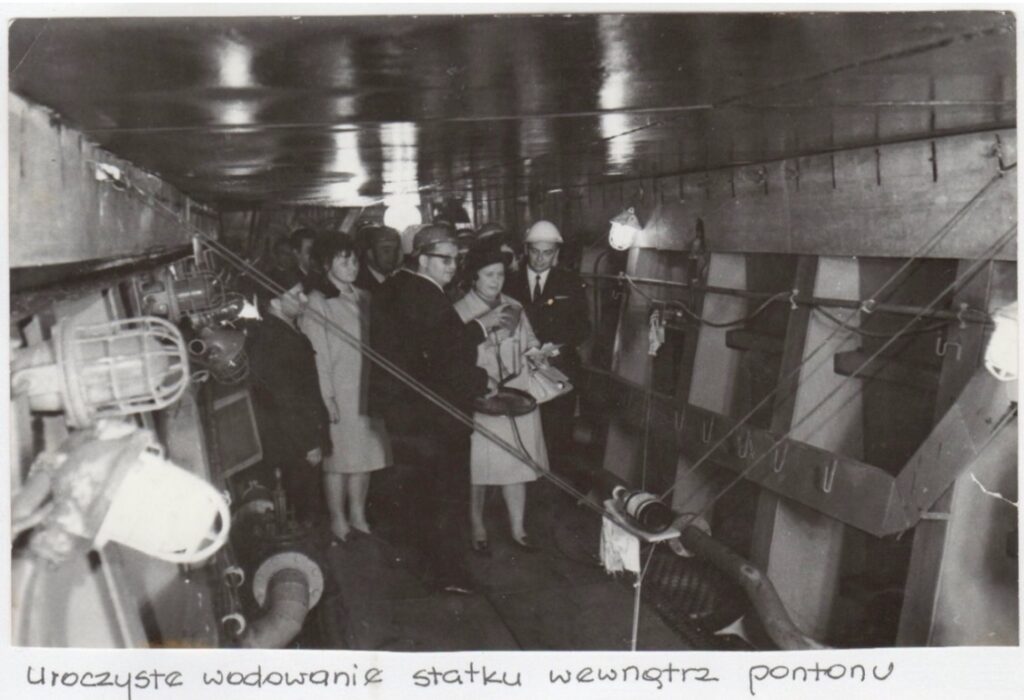
Gdy zaproszeni goście stanęli w miejscu, gdzie miano dokonać chrztu, zobaczyli obraz jak na powyższej fotce. Przed nimi, na linkach umieszczona była miniaturowa kołyska, a w niej leżała butelka szampana, stanowiąca nieodłączny atrybut każdegej ceremoni chrztu statku.
Matka Chrzestna statku p. Lena Moskwinow wypowiedziała znaną formułę: „płyń przez morza i oceany sławiąc imię polskiego konstruktora i stoczniowca. Nadaje Ci imię „Proletarskaya Pobieda”.
Po tych słowach przecięłą linkę utrzymującą kołyskę z butelką szampana w powietrzu. Butelka spadła na stalowy pokład i o zgrozo, nie rozbiła się! Matka chrzestna nie zrażona pechem wzięła butelkę w rękę i podrzuciła ją na taką wysokość, iż tym razem rozbiła się na drobne kawałki opryskując swą zawartością, co bliżej stojących gości.
Gdy goście wyszli z pontonu, orkiestra stoczniowa zagrała hymn Związku Radzieckiego i po jego zakończeniu ceremonię zakończyły oklaski stoczniowców. Dalsza część uroczystości zakończyła się w budynku Dyrekcji Stoczni, gdzie znakomitych gości podejmował dyrektor Stoczni inż. Michał Tymiński.
W czasie tego uroczystego przyjęcia toast wniósł Przewodniczący Komisji Armatora I. Borisow, który stwierdził, iż nazwa statku „Proletarskaya Pobieda” oznacza także zwycięstwo (pobiedę) polskich stoczniowców i konstruktorów statku, któremu dzisiaj nadaliśmy to piękne imię.
Niezwłocznie, po zakończonej ceremoni rozpoczęto usuwanie pontonu ze styku statku, Po pierwsze, wypuszczono sprężone powietrze z węży uszczelniających styk pontonu z kadłubem statku.
Gdy powietrze uszło ze wspomnianych węży, rozpoczęto za-balastowanie pontonu stykowego, dolewając do jego zbiorników wodę z basenu postowego. Obserwowano zachowanie się styku kadłuba z wężami uszczelniającymi, chciano mieć pewność, iż nie ulegną one uszkodzeniu, bądź deformacji i czy całość uszcelnienia będzie zdatna do ponownego użycia na kolejnych statkach z serii.
Cała operaca przebiegała pomyślnie i ponton po oderwaniu się od kadłuba pozwolił przemieścić się poza kadłub.
Oględziny nie wykazały jakichkolwiek zniszczeń. Tym niemniej założono, iż przed następnym jego użyciem należy dokonać szczegółowej inspekcji pozwalającej jego ponowne zastosowanie.
Trzeba w tym miejscu podkreślić, iż Stocznia użyła tego pontonu jeszcze pięć razy. Każde jego użycie było udane i skuteczne. Konstrukcja pontonu i jego uszczelnienie pracowało bez zarzutu do końca serii statków B-72.
Zastosowana „Połówkowa Metoda Budowy Statków z Łączeniem na Wodzie” okazała się być wielkim sukcesem Stoczni im. „Komuny Paryskiej” w Gdyni, ale też i osobistym sukcesem prof. J. Doerffera. Stocznia udowodniła wszem i wobec, iż zatrudnia wielkiej klasy specjalistów, inżynierów (wykształconych m.in. i przez prof. Doerffera z Politechniki Gdańskiej) organizatorów i… robotników, co doceniły władze i za to opracowanie i wdrożenie do produkcji Zespół (prominentni członkowie Zespołu – 9 osób) otrzymał Nagrodę Państwową Zespołową I Stopnia.
Natomiast Komitet Nauki i Techniki przyznał nagrodę dla wykonawców tejże operacji. Nie trzeba wspominać, że Stocznia im. „Komuny Paryskiej” uzyskała w Urzędzie Patentowym Świadectwo Patentowe na powyższe rozwiązanie.
Warto wspomnieć, iż tą metodę powtórzono na statkach: B-72/4; 5; 6; 7; 8 i 9. Zaś p. Marek Pawliński uczestniczył we wszystkich stykowaniach. Na statku B-72/8 był zastępcą k – ka stykowania, zaś na ostatnim statku z serii był już kierownikiem stykowania.
Jak wspomniano powyżej Stocznia wykonała proces łączenia kadłubów tylko na pięciu statkach. Trzeba wyraźnie zaznaczyć, iż w praktyce eksploatacyjnej statków z tej serii stwierdzono, iż pierwszy statek w czasie eksploatacji w warunkach silnego sztormu podlegał niespotykanie dużym kołysaniom.
Wynikało to z faktu, iż na wskutek zastosowania pontonu obejmującego dość ściśle kadłub nie można było w podwodnej części statku zamontować stępek przechyłowych, umieszczanych na ogół po obu częściach stadku na przechodzeniu dna płaskiego w burtę.
Stępki te w znacznym stopniu ograniczają wielkość kołysań statku. Z raportu załogi statku po przejściu pierwszego, poważnego sztormu uzyskano informację, iż w czasie sztormu statkiem tak kołysało, iż załoga statku zaczęła żegnać się z życiem!
Reakcja stoczni mogła być tylko jedna – w trybie pilnym na wydz. K-1 wykonano w częściach wspomniane stępki przechyłowe. Specjalnym transportem samochodowym, a potem i morskim przetransportowano je na Maltę (wyspa na Morzu Śródziemnym), do tamtejszej stoczni, gdzie po wydokowaniu statku dokonano montażu dostarczonych z Polski stępek przechyłowych. Za ten zakres prac spawalniczych i konserwacyjno – malarskich zapłaciła strona Polska (CHZ CENTROMOR).
Wszystkie następne statki, bezpośrednio po zestykowaniu kadłuba były holowane do Gdańskiej Stoczni Remontowej, gdzie po podniesieniu statku w doku pływającym ponad powierzchnię lustra wody wspawano wspomniane stępki antyprzechyłowe.
Bezpośrednio po wykonaniu prac spawalniczych uzupełniano powłoki na zewnątrz kadłuba. Po wydokowaniu statek przeholowywano do stoczni, gdzie dokończono jego wyposażenie do prób morskich.
W ramach tych prac już w stoczni uzupełniano te miejsca w zbiornikach obłowych, w których zniszczono powłoki malarskie związane ze wspawaniem wspomnianych stępek. Tak więc po zakończeniu serii statków o symbolu Budowy B-72 ponton już nie był używany.
Po prostu serie statków budowanych w Stoczni nie były tak długie, by było opłacalnym budowanie nowego dostosowanego do szerokości nowego statku pontonu.
Dla e-muzeum opracował Edmund Piór (inż.) Główny Technolog Budowy.
Gdynia w kwietniu 2026 r. (tekst konsultowany w mgr inż. Markiem Pawlińskim)
[1]Nazwiska członków zespołu zaczerpnięto z książki p. Krzysztofa Stefańskiego pt. Stocznia im. Komuny Paryskiej 1922 – 2022, STULECIE POWSTANIA STOCZNI str. 304
[2] Class NK to główne japońskie towarzystwo klasyfikacyjne, założone w 1899 r. w Tokio. Zajmuje się nadzorem technicznym, certyfikacją bezpieczeństwa i klasyfikacją statków. Nadzoruje ponad 6200 jednostek o łącznej pojemności ok. 126 mln GT, będąc członkiem IACS i kluczowym organem w branży morskiej.
